
制造工艺 / 系统课时
从零件图提取关键特性清单
从零件图提取关键特性清单
零件图上的尺寸不一定都需要同等强度的检验。本篇以一件示例 L 形支架为对象,把安装基面、双孔位置、配合立面和特殊表面要求整理成可追溯的特性表,并给出检验手段、风险等级、抽检安排与超差处置依据。
学习目标
- 从尺寸、公差、基准和技术要求中识别影响装配与功能的特性。
- 将每项特性写成有位置、有判定界限、有检验方法的记录。
- 使用实测数据判断孔位偏差,并明确异常升级路径。
核对图纸与功能位置
先核对图号、修订版、单位、投影法、未注公差、形位公差框格及技术要求;以受控的最新图纸为准。尺寸旁没有单独标注公差时,必须查适用的未注公差规定,不能自行假定为 ±0.1 mm。
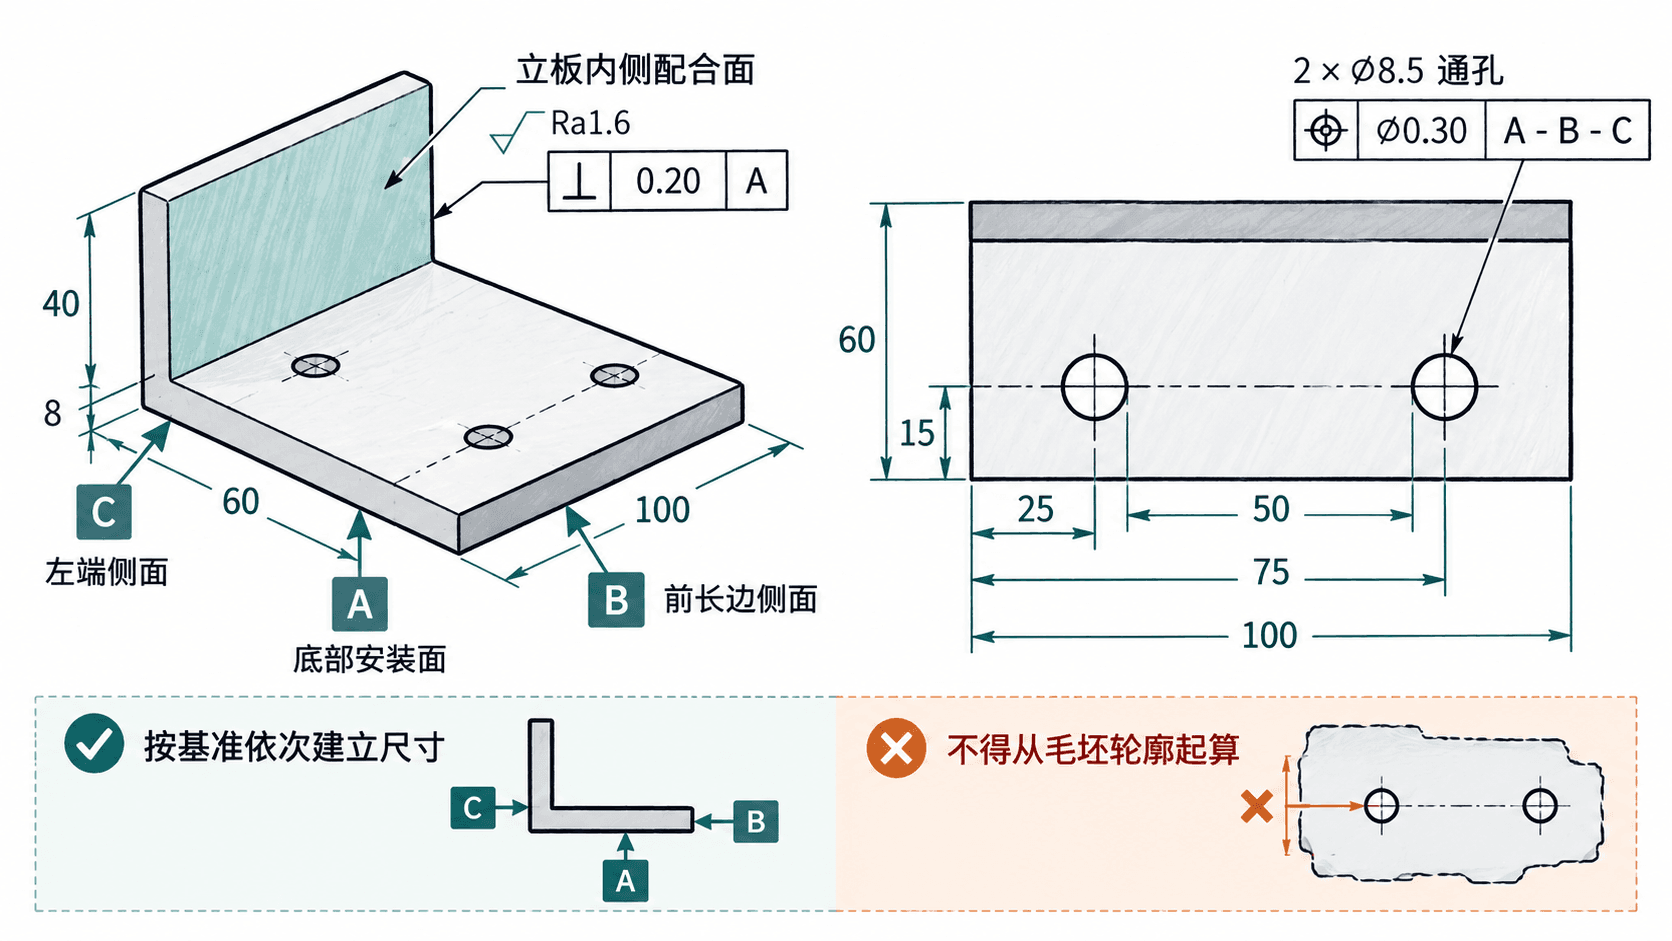
以下数字仅用于演示提取过程,并非某张已提供图纸的要求:L 形支架底板为 100 × 60 × 8 mm,立板高 40 mm;底部安装面为基准 A,底板前长边侧面为 B,左端侧面为 C。两处通孔直径为 8.5 ± 0.1 mm,孔中心的理论正确坐标为 (25, 15) 和 (75, 15) mm,分别从 C、B 起算。
将图纸要求转成特性行
一条记录至少包含:唯一编号、图纸位置或标注索引、受控要求、功能后果、测量手段和风险级别。对于由基本尺寸定位的孔,基本尺寸负责定义理论位置,真正的合格边界由位置度公差控制,不应另外臆造一个孔距正负公差。
| 编号 | 部位与图纸要求(示例) | 检验方法 | 初评风险 |
|---|---|---|---|
| K01 | 安装底面 A:平面度 ≤0.10 mm | 三坐标采点并按平面度规则评定 | 高 |
| K02 | 两处通孔:直径 8.5 ±0.10 mm | 校准后的内径量具,逐孔记录 | 中 |
| K03 | 两孔轴线:位置度 ⌀0.30,相对 A-B-C;基本坐标 (25,15)、(75,15) mm | 三坐标按 A、B、C 顺序建立基准框架,测孔轴 | 高 |
| K04 | 立板内侧配合面:对 A 垂直度 0.20 mm | 三坐标测面并评定垂直度 | 高 |
| K05 | 立板内侧指定接触区:Ra ≤1.6 μm | 粗糙度仪在指定区域测量 | 中 |
K03 两孔理论间距虽为 50 mm,但只用卡尺测出“孔距 50 mm”无法证明其相对基准 B、C 的位置正确;孔径合格也不能替代孔位合格。粗糙度的测量方向、取样长度及区域边界若图纸未明确,应提交设计确认,不能由检验员临场猜测。
依据失效后果设置风险与频次
采用项目内部的三级初评口径:高表示超差会造成无法安装、关键配合失效或安全后果;中表示可能返工、装配费时或寿命受损;低表示主要影响非功能外观。客户或图纸已定义的特殊特性符号必须原样保留,不能被内部“高/中/低”替换。
试产时可先设一版可执行的临时检验方案:K01、K03、K04 在每次换装夹或调机后检首件,并每 50 件抽 1 件;K02 每 20 件抽 2 件;K05 每批首件测 1 件。以上频次仅为示例,量产前须结合失效后果、过程能力、测量系统能力及可隔离的最大疑似批量审定,不能直接当作通用标准。
任何高风险项目超差时,立即暂停放行,隔离自上次合格检查以来的疑似件,复核测量系统和装夹,再由设计、制造和质量共同判定返工、报废或获授权的让步接收;未经授权不得擅改验收限值。
用孔位数据检查判定逻辑
示例中 K03 的位置度直径上限为 0.30 mm,且没有最大实体状态附加公差。对已建立 A-B-C 基准框架的单个孔截面,可先计算平面筛查值 。
孔一相对理论坐标的偏差为 (0.06, 0.05) mm,得到 mm;孔二偏差为 (0.18, 0.06) mm,得到 mm。孔二超过 0.30 mm,不能放行整件。此计算只用于截面位置的快速核对;正式验收应测量孔在厚度方向的实际轴线,确认整条受控轴线位于规定的圆柱公差带内。
固化追溯与签审记录
清单表头填写零件号、图纸修订版、适用标准、编制日期和签审人;每一行再关联具体视图或标注索引、工序号、量具编号、抽样频次、实测记录位置和异常处置责任人。若 K03 的定位基准或公差框格发生变更,须同时更新检验程序、夹具定位方案和清单版本。
交付前让设计人员确认功能与公差来源,制造人员确认加工及装夹可实现,检验人员用一件样件验证测量方法可重复。只有三方能从同一个编号追到图纸要求、检测证据和处置状态,这份清单才真正可用于试产与量产沟通。