
制造工艺 / 系统课时
设置加工基准和定位夹紧方案
设置加工基准和定位夹紧方案
机加工支架即使尺寸设计正确,也可能因定位不稳定、夹紧变形或刀具干涉而产生批量偏差。本课以 L 形安装支架为例,确定三二一定位方案、夹紧位置与受力方向,并通过重复装夹试验验证工装能否稳定复现工件位置。
学习目标
- 根据孔位加工要求选择工序基准,使用三二一原则约束六个自由度。
- 确定定位块、支承点和夹紧力方向,识别过定位、薄壁变形及刀具干涉风险。
- 设计松夹、重新装夹和换位后的重复定位验证方法。
从加工要求确定工序基准
以一件 6061-T6 铝合金 L 形安装支架为例,底板长 120 mm、宽 60 mm、厚 8 mm,立壁高 60 mm、厚 6 mm。当前工序 OP20 要在底板上加工两个直径 9 mm 的通孔,孔中心分别位于平面坐标 (30,30) mm 和 (90,30) mm。
假设前一道 OP10 已经加工出底面和两条相邻基准边。本工序选择三个相互垂直的工序基准:
- **基准 A:**底板下表面,作为主要支承平面,确定工件高度和姿态。
- **基准 B:**底板一条长边侧面,定义 Y 方向的定位参考。
- **基准 C:**与 B 垂直的短边端面,定义 X 方向的定位参考。
建立坐标系:X 沿底板长度方向,Y 沿底板宽度方向,Z 垂直底板向上。令 B 对应 Y=0,C 对应 X=0,A 对应 Z=0。两个孔位即可从 B、C 直接给出,不必通过毛坯外缘或多个中间尺寸累积定位误差。
使用三二一原则布置定位点
把支架视为刚体,它具有 X、Y、Z 三个平移自由度,以及绕 X、Y、Z 轴的三个转动自由度。三二一定位通过三个不共线的主支承点、两个侧向定位点和一个端面定位点建立确定位置。
| 定位对象 | 接触点 | 约束自由度 | 示例位置 |
|---|---|---|---|
| 底面 A | A1、A2、A3 | Z 平移、绕 X 和 Y 转动 | (15,12)、(105,12)、(60,44) mm |
| 长边 B | B1、B2 | Y 平移、绕 Z 转动 | X=35、85 mm 的侧面位置 |
| 短边 C | C1 | X 平移 | Y=30 mm 的端面位置 |
上述三个底面支承点形成三角形,覆盖主要加工区域,并避开两个通孔的钻削出口。两个 B 向定位点沿长边分开布置,可以限制工件在水平面内转动;C 向定位点负责限制剩余的 X 向平移。
定位点应采用可清理、可检查的局部接触结构,而不是依赖未经检查的大面积贴合。对于有毛刺、局部翘曲或平面度误差的工件,额外增加刚性接触点可能导致工件无法同时贴合所有定位元件。
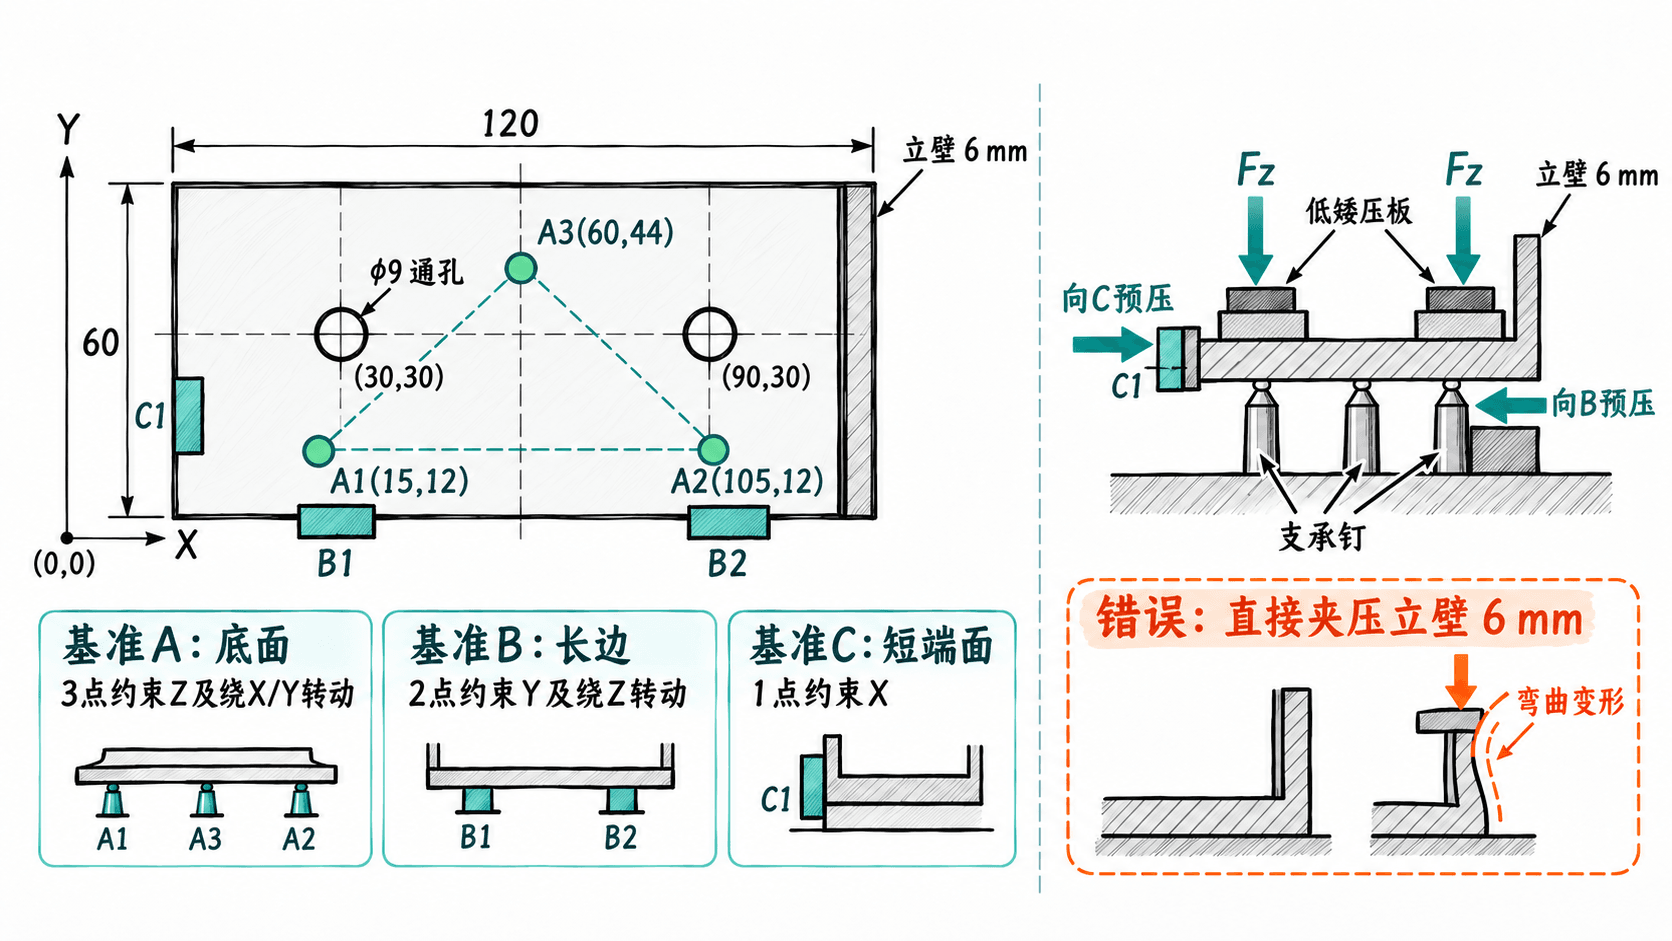
需要特别区分定位和夹紧:定位元件确定工件应处于哪里,夹紧元件提供接触预载并阻止加工时脱离定位面。三二一定位点属于单向接触,只有在合适的夹紧或预压作用下,才能使工件持续贴靠这些定位点。
把夹紧力传递到可靠支承
对本例的底板钻孔工序,优先使用低矮压板或摆动压头,在 A1、A2 对应的厚实底板区域附近施加向下的夹紧力。侧向预压头分别沿负 Y 和负 X 方向推动底板边缘,使工件贴紧 B、C 定位块。
夹紧布置应满足以下条件:
- 竖向压紧点尽量靠近下方支承点,缩短受力力臂,避免把底板压弯。
- 不把主要夹紧力直接施加在 6 mm 厚的悬伸立壁上,防止立壁变形影响孔位或后续装配。
- 压板避开两个通孔、钻头行程与刀柄运动范围,确保加工和退刀不发生碰撞。
- 侧向预压只负责使工件可靠贴靠已有定位块,不额外增加重复约束的刚性定位面。
夹紧力还需要满足切削力校核。假设某加工阶段预计最大不利方向的水平切削力为 120 N,取设计安全系数 2,接触面保守摩擦系数暂取 0.20。如果暂时不计刚性侧挡块分担的载荷,仅以摩擦承受这部分水平力,则所需总法向夹紧力至少为:
如果采用两只压头,每只提供 700 N 的有效竖向夹紧力,总计 1400 N,估算摩擦承载力为 280 N,大于按安全系数放大后的 240 N 水平切削力。
这只是用于说明计算方法的假设算例,不是这件支架已经验证的夹紧参数。实际夹紧力必须根据刀具、切削参数、材料、摩擦状态、定位块受力方向和工件刚度确定,且不能仅凭夹紧螺钉扭矩假定已经获得指定夹紧力。
排除过定位、变形和刀具干涉
将方案交付夹具设计或现场调试前,应进行三类检查。
**过定位检查:**B 边已经由两个定位点确定位置和方向,不要未经分析再增加第三个刚性侧挡块。若底面局部刚度不足,可以在三点主支承之外添加可调辅助支承,但必须先由 A1、A2、A3 完成定位,再让辅助支承轻触并锁紧,不能将工件顶离主基准。
**变形检查:**在立壁自由端和底板易弯曲区域布置千分表,记录夹紧前、夹紧后和松夹后的位移。以夹紧引入的局部位移不超过 0.02 mm 作为本示例的初始工艺验证目标;如果图纸公差更严或实际装配对变形更敏感,应进一步收紧并重新计算误差预算。
**干涉检查:**在工艺仿真或机床空运行中检查钻头、刀柄、压板和定位块之间的最小距离。示例可先预留不少于 5 mm 的静态工艺间隙,再根据刀具跳动、机床定位误差、进退刀行程、排屑及实际运动包络复核,不能把 5 mm 当作所有设备通用的安全标准。
尤其要检查两个直径 9 mm 通孔正下方是否留有避空孔或排屑空间。若钻头出口正对支承钉,即使定位正确,也可能在钻穿时直接损坏夹具。
验证松夹和换位后的重复定位
一套夹具首次装好工件并不代表能够稳定批量生产。需要通过重复装夹试验确认定位误差是否可控。
以本例孔位位置度要求为直径 0.20 mm 的假设工况,暂将工装重复定位极差控制在 0.02 mm 以内,作为分配给夹具的内部误差预算之一。它不是位置度合格的充分条件,仍须考虑机床、刀具、热变形和测量误差。
按照以下顺序验证:
- 清洁 A、B、C 三个工序基准和全部定位块,检查毛刺与切屑,确认支架先接触 A 的三个主支承点。
- 轻推工件,使其依次贴紧 B、C,再施加竖向夹紧力。检查工件是否摇动,三个主支承点附近是否存在异常间隙。
- 在 B 边靠近两个定位点的位置分别设置 Y 向测头,在 C 端设置 X 向测头;使用分辨率 0.001 mm 的比较测量装置记录相对于首次装夹的读数。
- 完全松开夹紧装置、取下工件并重新放入,重复定位和夹紧过程至少 5 次。分别计算各测头的最大读数与最小读数之差。
- 如果任一测头的重复读数极差超过示例目标 0.02 mm,优先排查切屑、毛刺、定位点接触不良、夹紧顺序变化、预压不足以及工件弹性变形,不要直接通过提高夹紧力掩盖问题。
还要做一次加工后的验证:按计划加工首件,完全松夹后使用三坐标测量机或适用量具检查两个孔相对图纸基准的位置,确认自由状态下的位置度满足要求。
如果后续 OP30 需要翻面加工,应重新设计翻面状态下的支承和定位接触关系。若改用两个已加工孔定位,可以考虑三点平面支承加一圆柱定位销、一菱形定位销的方案,其中圆销约束平面内两个平移自由度,菱形销主要约束剩余的平面转动,并允许一定孔距偏差;此时不应继续保留造成重复约束的 B、C 硬挡块。具体销孔间隙必须按孔距公差和定位精度计算。
最终交付的工装方案应明确记录 A/B/C 基准定义、六个主定位点位置、夹紧力方向及目标范围、刀具避让区,以及重复装夹和首件检验结果。只有定位关系明确、夹紧变形可接受、刀具运动无干涉且重复定位达到工艺预算,才具备进入试加工与工装放行的条件。