
制造工艺 / 系统课时
设计装配治具与防错措施
设计装配治具与防错措施
以一套带连接板、隔套和防护罩的支架组件为例,把定位、方向和漏装风险落实到一副可制作的装配治具上。读完后,你能确定挡块与夹紧位置,安排装配检查点,并通过故意错装验证防错措施是否真正生效。
学习目标
- 按零件基准布置三二一定位、夹紧和防反装结构。
- 将错装、漏装和未拧紧风险转成可执行的检查与放行条件。
- 用正常试装和故障注入检验治具的有效性。
确定零件和错误类型
以小型钢支架组件为试制样例,先列清零件、数量和易错特征。
| 零件 | 示例规格与数量 | 装配关注点 |
|---|---|---|
| B01 底座 | Q235B,120×80×8 mm,1件 | 底面A、长侧B、短侧C用作定位基准 |
| B02 连接板 | 80×40×4 mm,1件;单角5×5 mm倒角,正面标UP,两个Ø6.6 mm孔 | 防180°错向与正反面颠倒 |
| B03 隔套 | 高6 mm,2件 | 必须两处齐全后才能盖上连接板 |
| B04 螺钉 | M6×16、8.8级,2件 | 两颗都要达到规定拧紧条件 |
| B05 防护罩 | 1件 | 最后安装,不能遮住未检项目 |
假设B01设有两处M6螺纹孔,B02通过两只B03隔套架在B01上方。若螺钉头下无额外垫圈,名义螺纹啮合长度为16-4-6=6 mm;正式设计还须核查有效牙长、孔底余量和材料承载能力,不能仅凭这项算术决定螺钉长度。
必须拦截的错误是B02转向180°、B02翻面、少装一只B03、两颗B04未全部锁紧,以及B05提前遮住内部零件。隔套数量和连接板朝向应在锁付前确认,不能等装罩后再检查。
布置定位、夹紧与方向限位
对B01采用三二一定位:在底面A下布置三个不共线支承点,长侧B设置两个侧向挡块,短侧C设置一个端挡块;下压夹头只负责保持接触,不另增刚性定位点。支承位置避开毛刺、焊缝和薄壁区,螺钉上方留下批头的进出空间。
夹头压在B01较厚的实体区域。可从100~150 N的试装夹紧力开始,使用百分表比较夹紧前后关键安装面的位移;若超过试制规定的0.05 mm,应调整压点或增加局部支撑,不能靠继续加力纠正定位不稳。该位移限值只是本例的试制判据,量产应按图纸要求确定。
在B02单角倒角处设置凸出限位块:倒角对准时恰好让位,板件旋转180°后,完整直角与限位块干涉。单角限位不能可靠识别翻面,因此另设正面UP标识的目视或视觉识别点;不得把印字检查误称为机械防反装。
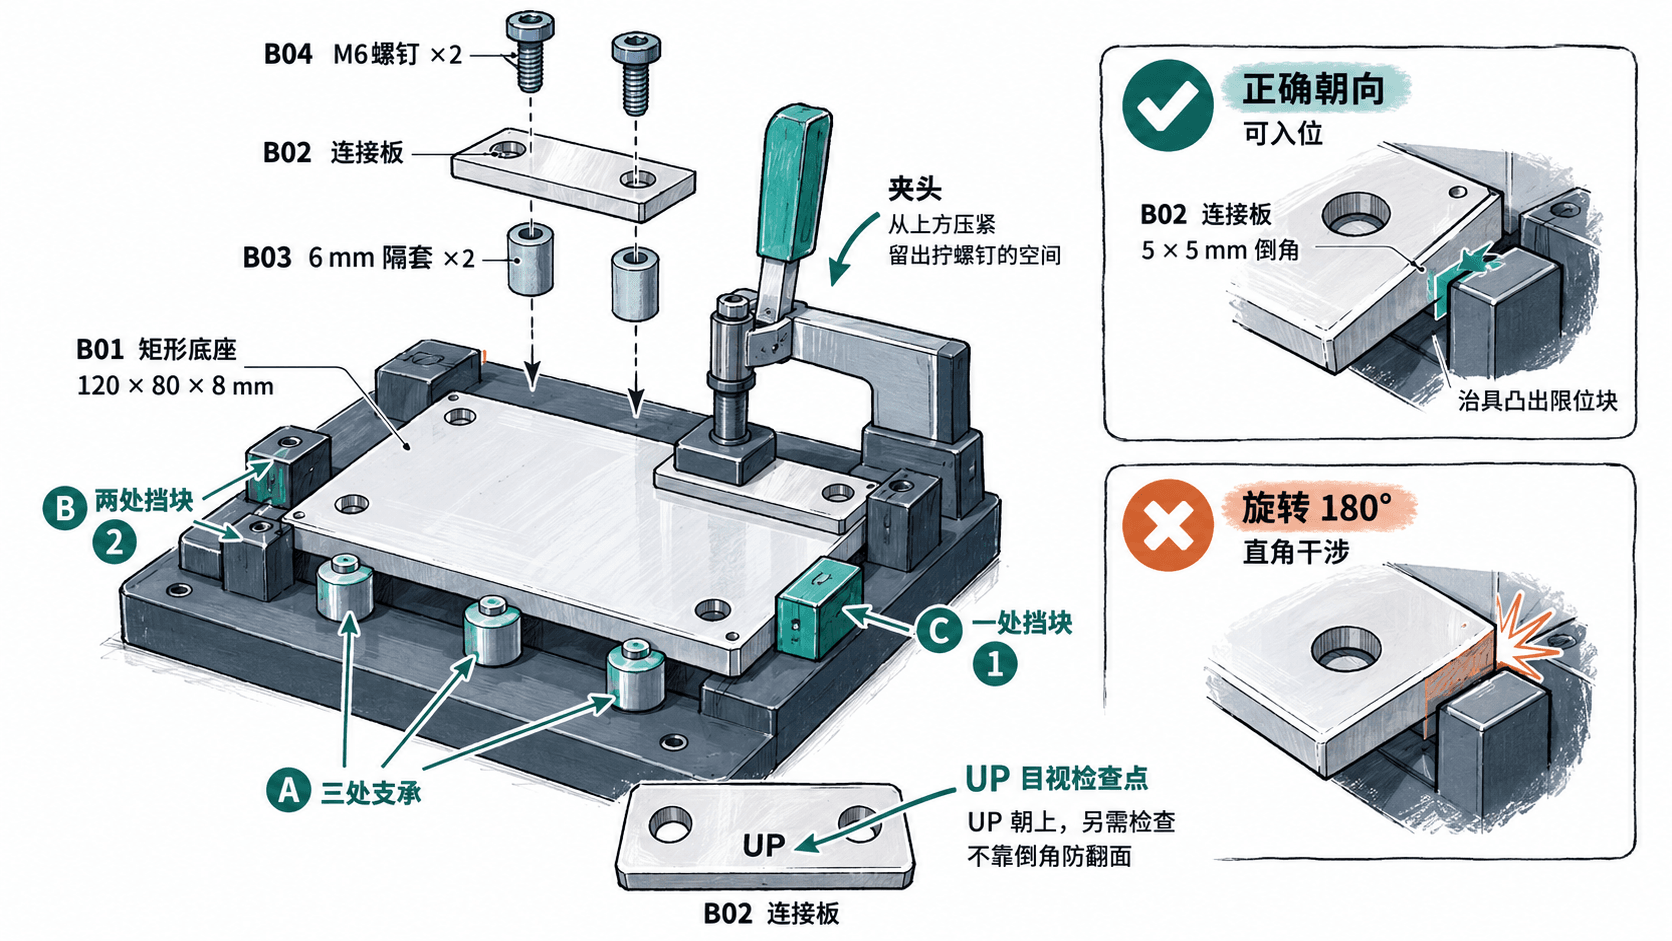
把错装检查接入放行条件
检查必须设在缺陷仍可观察、可纠正的位置。以下是可实现的工位控制方案:
| 检查时点 | 检查动作与通过条件 | 不通过时 |
|---|---|---|
| 放置B03后、盖B02前 | 两处独立到位检测均为OK;低成本工位可逐孔目视点数并签认 | 缺件则禁止放B02 |
| B02落座后、锁付前 | 倒角不与限位块干涉、UP朝上;视觉系统或操作者分别确认 | 取下重放,禁止用螺钉强拉入位 |
| 两颗B04锁付后 | 带记录功能的扭矩工具得到两次合格结果;试制目标为8.0±0.5 N·m | 停止放行并按返修规范处理 |
| 安装B05前 | 隔套、朝向、两次拧紧记录全部齐全 | 防护罩仍放在受控料盒中 |
条件允许时,让拧紧工具仅在隔套与朝向检查通过后启用,并在两颗螺钉合格后解锁B05料盒。没有电子互锁时,可以使用红色待验卡与复核签名,但这属于程序性防错,不能声称具有同等强制拦截能力。
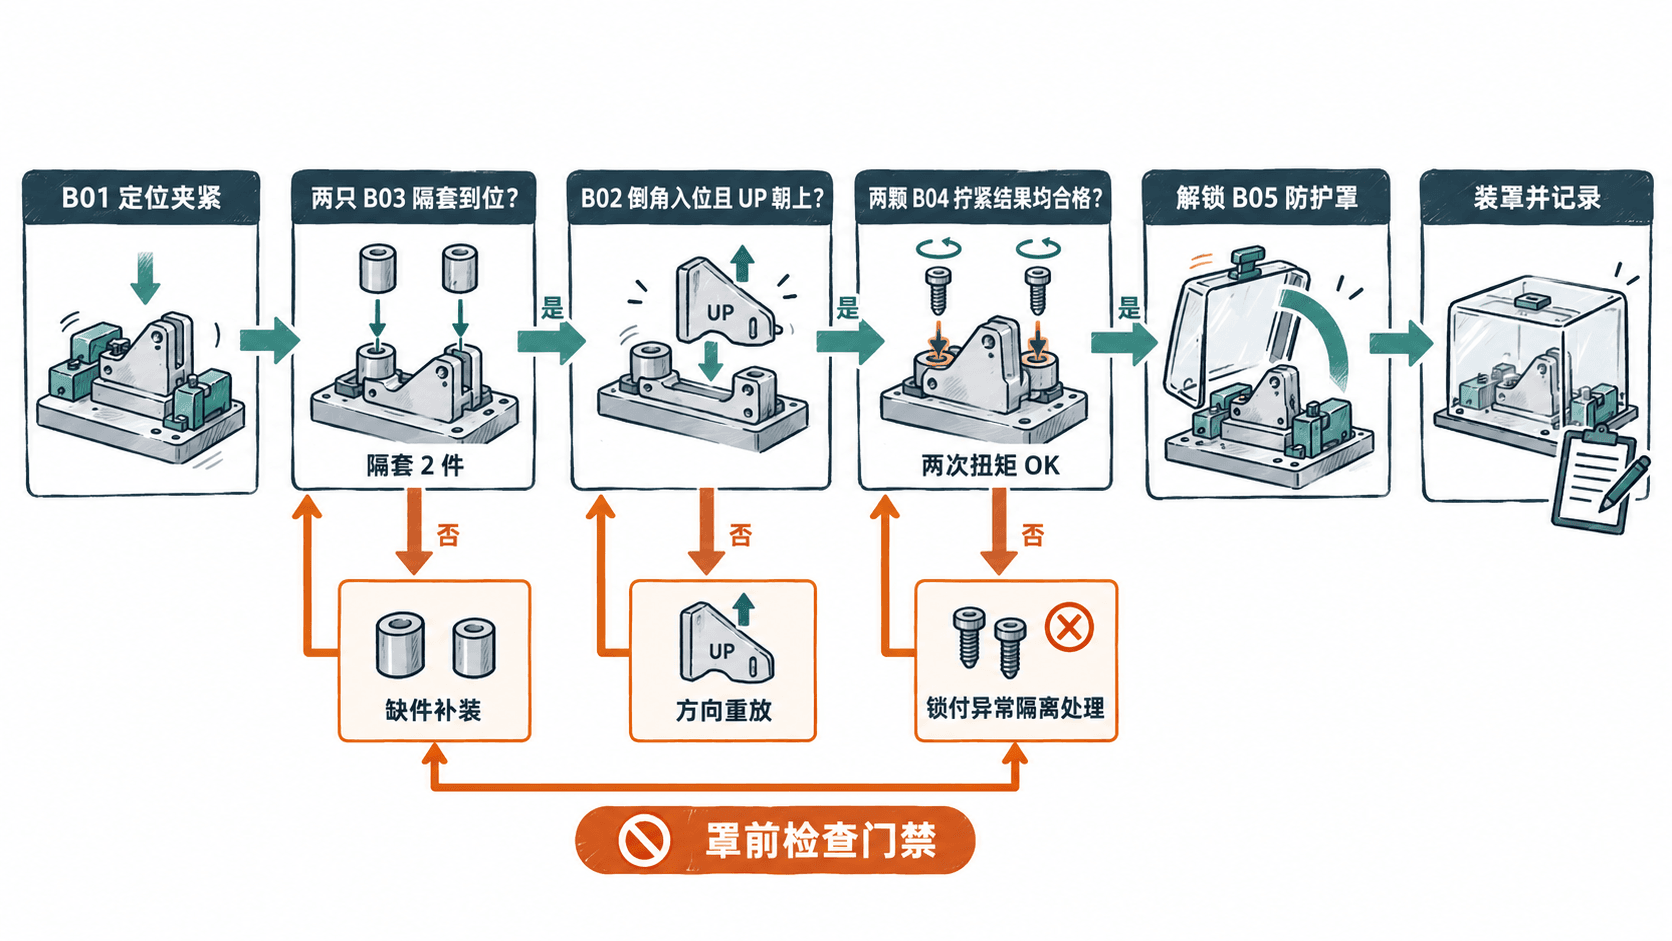
试装并做故障注入
按固定作业顺序验证一遍,先排除治具本身引入的错误。
- 清理三处支承及挡块,放入B01并压紧;用0.05 mm塞尺抽查可接近的B、C挡块接触处,确认无明显悬空。
- 放入两只B03,分别确认到位;再放B02,检查单角倒角就位且UP朝上。
- 用经校验的工具锁紧两颗B04,逐颗记录实际扭矩和合格状态。确认两条记录齐全后再安装B05,并记录工单号。
- 连续装配10件正常试件,确认都能按顺序完成。再分别注入B02旋转180°、翻面、少一只隔套、单颗螺钉拧紧不合格四类故障,每类至少3次,要求12次都在装罩前被阻断,且不能靠强压或强拧使错误件通过。
若某类故障漏检,应记录故障件状态、漏检节点和原因,修正挡块形状、传感器位置或门禁逻辑后重新注入。每班首件还要检查支承表面、限位块松动及检测功能;调整治具或更换相关零件批次后,重新做首件验证。只有结构限位、检查点和返工路径都经试装证明有效,才可以把工位作业卡定版。