
制造工艺 / 系统课时
读懂粗糙度与表面处理要求
读懂粗糙度与表面处理要求
制造图纸上的粗糙度、去毛刺和表面处理要求,会直接影响加工方法、工序安排及最终尺寸。本篇以带安装孔的钢制支架为例,学习如何识别表面要求,将其转化为可执行的制造与检验项目,并判断镀层对尺寸和验收顺序的影响。
学习目标
- 识别 Ra、Rz、表面纹理符号和去毛刺要求,明确其适用表面。
- 将粗糙度与防护处理要求转化为加工工序、检验方法和验收标准。
- 估算表面处理引起的尺寸变化,区分处理前与处理后的检验项目。
识别图纸上的粗糙度要求
表面粗糙度描述零件表面的微观起伏,不等于尺寸公差,也不能单凭肉眼光亮程度判定。
常见的轮廓粗糙度参数包括:
- Ra:评定长度内,粗糙度轮廓纵坐标绝对值的算术平均值。常用单位为 μm。
- Rz:按适用标准定义的轮廓高度参数,用于描述轮廓峰谷高度特征。
- 加工纹理方向:描述表面加工痕迹的主要方向,对滑动、密封和接触性能可能产生影响。
例如,图纸指定安装基准面 Ra 1.6 μm、其他机加工面 Ra 3.2 μm,表示安装基准面的粗糙度限值更严格。Ra 1.6 μm 不代表允许尺寸偏差为 ±0.0016 mm,也不能用一个固定系数将 Ra 换算成 Rz。
图纸还可能通过表面纹理符号限制制造方法:
| 符号类别 | 含义 | 制造时的判断 |
|---|---|---|
| 基本符号 | 不限定是否去除材料 | 可以按要求选择适合工艺 |
| 要求去除材料 | 需要通过去除材料的工艺形成指定表面 | 不能仅以原始毛坯面交付 |
| 不允许去除材料 | 指定表面不得通过去除材料的工艺形成 | 不得擅自车削或磨削该表面 |
实际图纸必须按其声明的标准版本识读。ISO 21920-1:2021 已替代 ISO 1302:2002,新旧图形形式及部分标注规则存在差异,不能直接混用。具体可查阅 ISO 21920-1:2021。
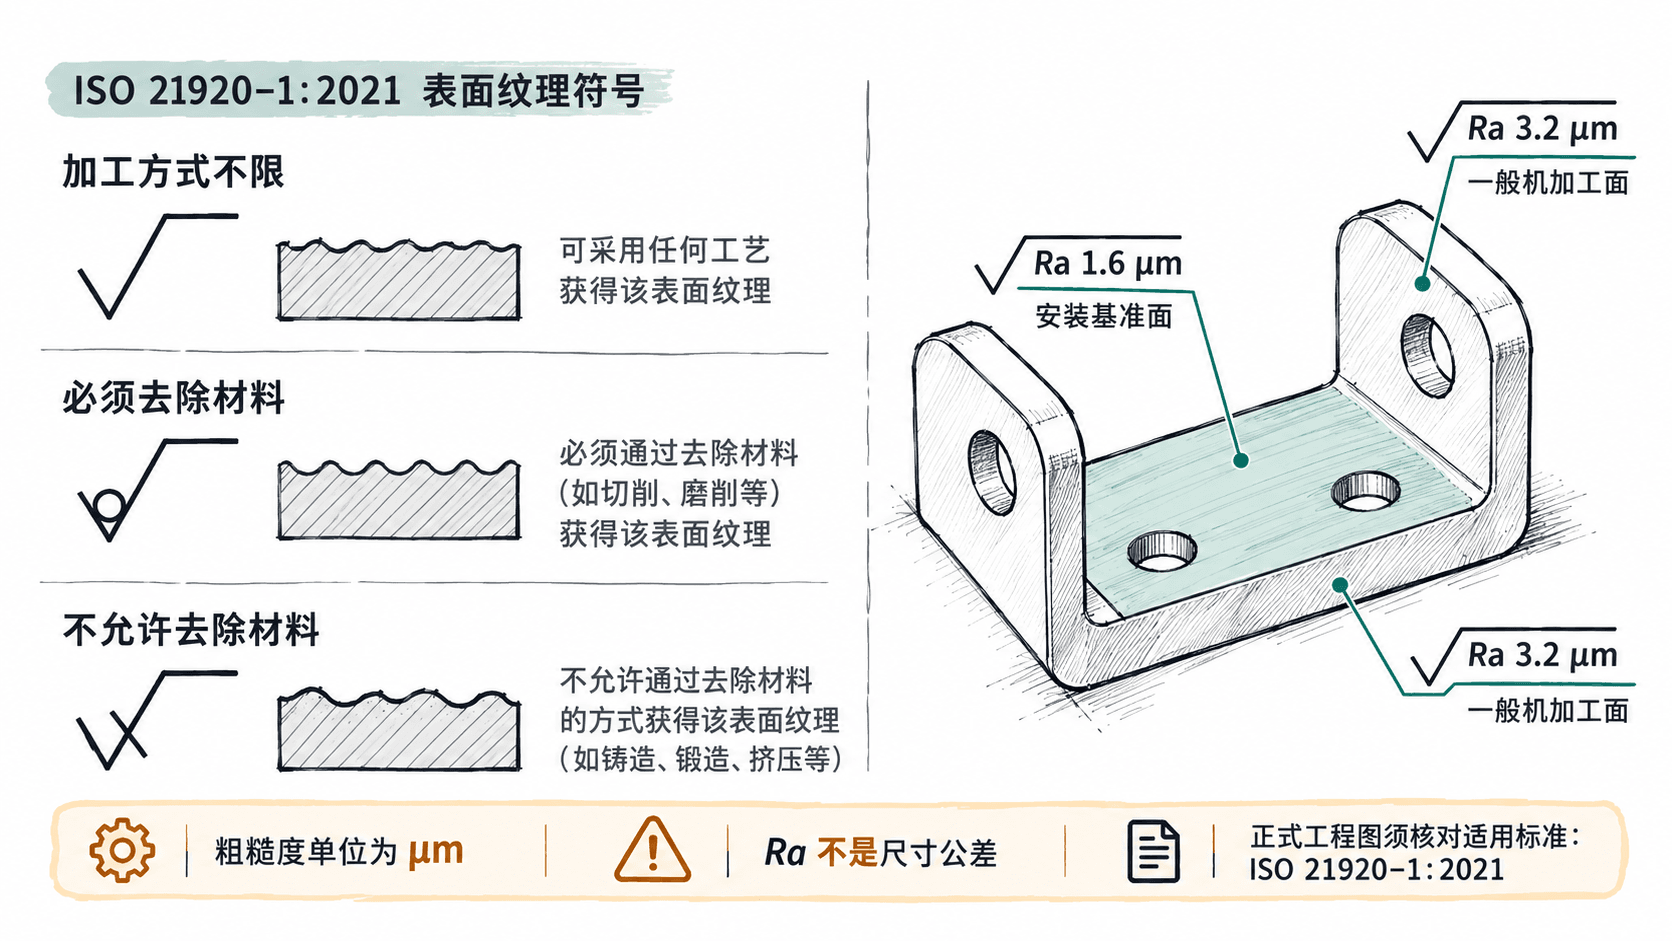
识图时还要确定要求的覆盖范围。局部引出线指向的表面按局部要求执行;标题栏或技术要求中的通用粗糙度规定,通常适用于未单独指定的相关表面。若两者存在冲突,应按照图纸约定的优先级或设计澄清结果处理,不能自行选择较宽松的数值。
将粗糙度和去毛刺要求转化为工序
以一件普通碳钢安装支架为例,假设图纸给出以下设计要求,所有数值均为本案例设定,并非通用行业标准。
| 表面或部位 | 图纸要求 | 可选制造工序 | 检验重点 |
|---|---|---|---|
| 安装基准面 | Ra ≤ 1.6 μm | 精铣,必要时磨削 | 轮廓粗糙度及基准面质量 |
| 其余机加工平面 | Ra ≤ 3.2 μm | 常规精铣 | 粗糙度、刀痕及局部缺陷 |
| 外露锐边 | C0.3×45° | 倒角刀加工 | 倒角尺寸和连续性 |
| 安装孔孔口 | 去毛刺,不允许影响孔配合 | 手工精修或专用去毛刺刀具 | 无翻边、残留毛刺和孔口损伤 |
工序安排可按以下顺序执行:
- 粗加工外形及孔位,为精加工保留合理余量。
- 精铣安装基准面,使 Ra 达到 1.6 μm 或更低,并检查平面尺寸。
- 完成其余表面加工和孔加工,核查对应粗糙度要求。
- 加工图纸指定的倒角,清除孔口及交叉边缘毛刺。
- 清洗零件,完成表面处理前的尺寸、粗糙度及外观检验。
这里必须区分去毛刺和倒角。去毛刺是去除加工产生的多余凸起,并不自动授权改变零件的边缘几何;C0.3×45° 则有明确的倒角尺寸与角度要求。对配合孔随意扩大孔口,可能影响定位或接触长度。
粗糙度宜使用经过校准的接触式轮廓仪或经过确认的适用测量方法检验。测量方向、滤波设置、评定长度和判定规则应依据图纸引用的标准执行;对有明显方向性的加工纹理,通常需要考虑垂直于主要纹理方向的测量位置。不能仅凭一条触针读数就忽略局部划伤或异常刀痕。
识别表面处理的完整交付要求
常见表面处理包括钢件电镀锌、铝合金阳极氧化、化学转化处理和涂装。表面处理既可能改善耐腐蚀性能,也可能改变尺寸、表面状态以及零件之间的配合关系。
以碳钢支架电镀锌为例,单写“镀锌防锈”不足以形成可检验的制造要求。工程文件至少需要明确以下内容:
| 控制项目 | 本案例要求 | 验收依据 |
|---|---|---|
| 基材 | 碳钢支架 | 材料证明及来料记录 |
| 表面处理 | 电镀锌 | 指定工艺规范 |
| 镀层厚度 | 8~12 μm | 指定位置的局部厚度测量 |
| 后处理 | 按设计文件规定的钝化类型执行 | 工艺记录及外观要求 |
| 不允许镀覆区域 | 如有,图纸明确标出 | 遮蔽及覆盖范围检查 |
| 外观 | 不允许起泡、剥落及超出约定限度的明显缺陷 | 外观检验规范 |
8~12 μm 是本案例约定的局部镀层厚度区间,不是对所有钢件的统一要求。实际采购与制造应进一步约定适用的镀层标准、测量位置、钝化种类及腐蚀性能验收方法。
例如,若客户要求中性盐雾试验,需要写明试验标准、持续时间、样品状态以及允许出现的腐蚀类型和面积,不能仅写“通过盐雾”。高强度钢还需要评估电镀前后氢脆风险及相应控制措施。
对螺纹、精密孔、导电接触面和密封面,应单独确认是否允许镀覆,以及处理后的最终功能要求。铝合金阳极氧化也不能直接套用电镀锌的尺寸增长计算方式,因为氧化膜会同时涉及基材消耗和向外生长。
计算镀层引起的尺寸变化
如果尺寸在表面处理前合格,但镀层形成后改变了接触边界,零件仍可能无法装配。
假设上述支架采用电镀锌,图纸约定可镀覆表面的局部厚度为 8~12 μm。为建立尺寸变化的直观判断模型,暂时假设两侧相对表面镀层厚度均匀且都达到指定区间。
当某外部宽度在电镀前测得 20.000 mm 时,两侧镀层理论上使其增加 0.016~0.024 mm,因此电镀后宽度约为 20.016~20.024 mm。
如果一个通孔电镀前直径为 10.000 mm,且孔内壁形成均匀的 8~12 μm 镀层,镀后理论直径约为 9.976~9.984 mm。
| 测量对象 | 镀前尺寸 | 理论镀后尺寸 | 变化方向 |
|---|---|---|---|
| 两面均镀覆的外部宽度 | 20.000 mm | 20.016~20.024 mm | 增大 |
| 内壁均镀覆的通孔直径 | 10.000 mm | 9.976~9.984 mm | 减小 |
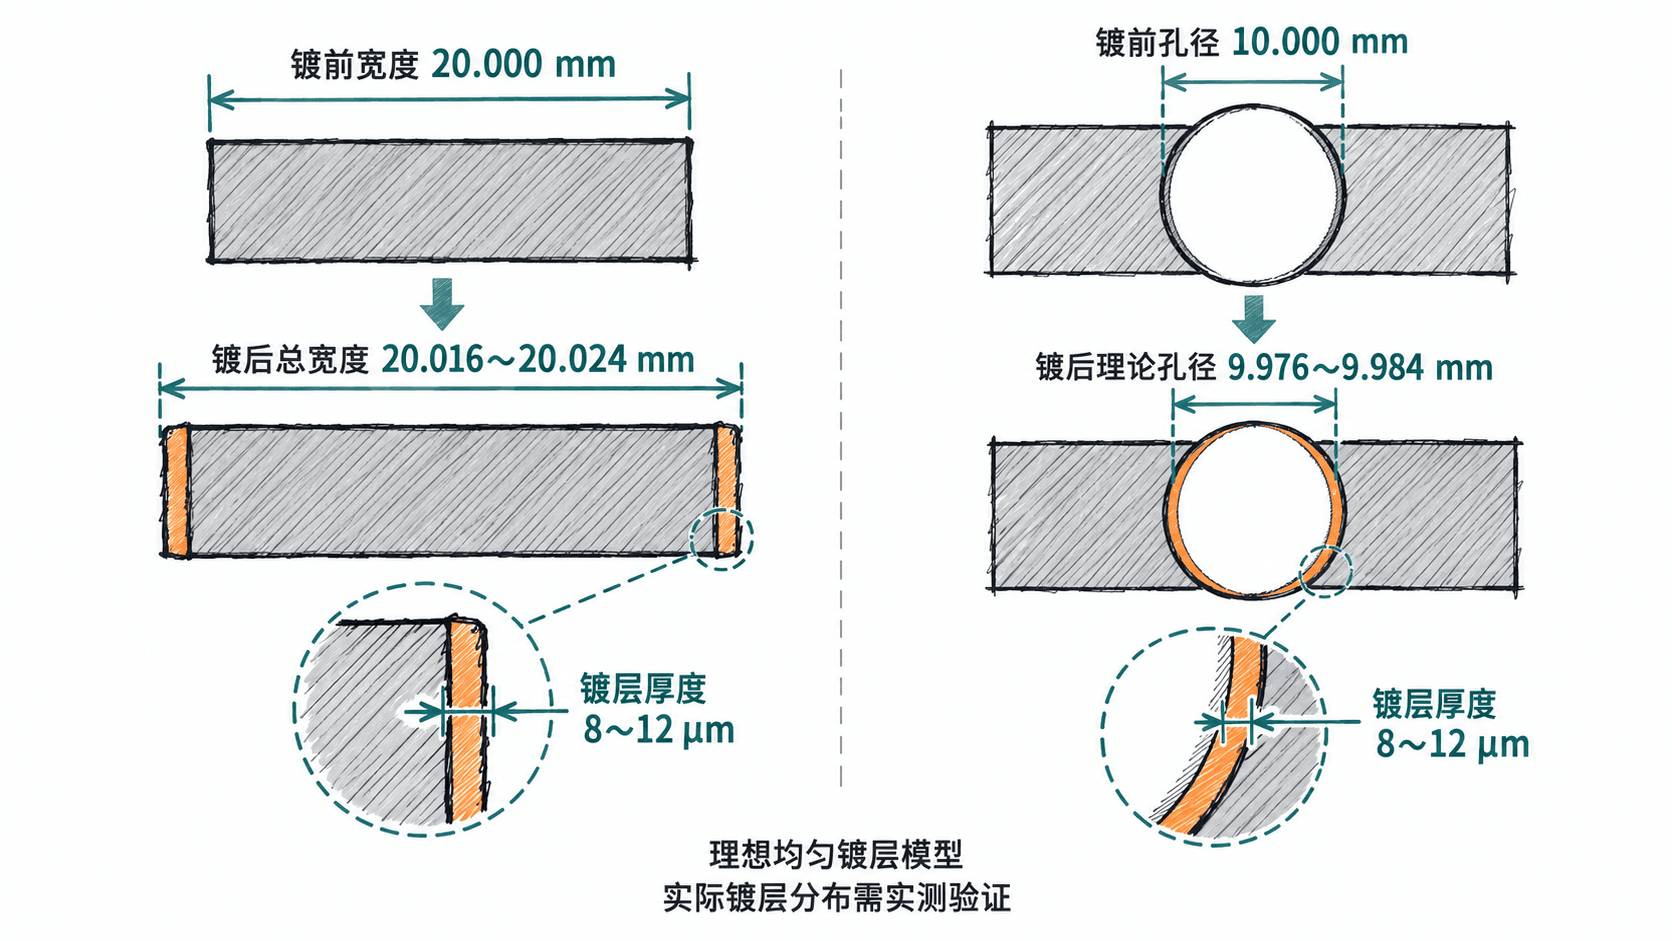
这一计算只能用于工艺预判。实际电镀存在电流密度分布差异,棱边、凹槽和深孔内的镀层厚度可能不同,不能把理论尺寸直接当作最终验收尺寸。
如果图纸规定某外部配合宽度镀后为 20.00±0.02 mm,就不能简单把镀前宽度加工成 20.000 mm。可根据预计镀层增长量调整镀前目标尺寸,并通过首件测量验证,确保镀后宽度处于 19.98~20.02 mm 的允许范围。
对于公差较紧的孔,可以考虑遮蔽、调整镀前孔径,或在工艺允许且设计批准的情况下采用后续精加工。方案必须同时满足防腐覆盖、尺寸和表面性能要求,不能为了孔径合格擅自去除功能镀层。
安排处理前后检验并完成放行
建议把首件检验记录划分为表面处理前、表面处理后两个阶段,避免把中间工序的合格结果误当成最终交付证明。
| 检验阶段 | 主要项目 | 判定目的 |
|---|---|---|
| 处理前 | 基材、加工尺寸、孔位、粗糙度、毛刺及倒角 | 确认加工质量和镀前条件 |
| 处理过程及处理后 | 工艺记录、镀层厚度、覆盖范围、附着质量和外观 | 确认处理过程及防护要求 |
| 最终放行 | 成品尺寸、配合孔、螺纹、外观和必要功能试验 | 确认零件达到交付状态 |
实际执行时,按以下顺序建立可追溯的首件记录:
- 加工完成后,记录关键尺寸、基准面粗糙度和去毛刺结果,保存对应检验位置。
- 清洗并确认表面没有油污、毛刺及影响镀覆的加工缺陷。
- 按确认的工艺进行表面处理,记录批次、工艺条件和要求的过程检验结果。
- 采用适合基材与镀层的测厚方法,在约定位置测量镀层厚度;必要时使用经确认的见证试样。
- 重新测量受镀层影响的外部尺寸、孔径和配合部位;采用塞规等合适量具验证关键孔。
- 按最终状态的外观、尺寸及功能要求完成放行,并保留检验记录。
如果粗糙度要求针对的是最终镀覆表面,则还需在处理后按照确认的方法检验;处理前基材 Ra 合格不能自动证明处理后 Ra 合格。若粗糙度只要求镀前基材状态,应在技术要求中明确,以免检验阶段发生争议。
对于本案例钢制支架,最终交付证据应同时包含关键面的粗糙度记录、去毛刺及倒角检验、镀层厚度记录,以及镀后关键尺寸和外观检查。这样才能区分加工质量、表面防护质量与最终装配合格性,避免零件在镀前合格、镀后却无法安装。