
制造工艺 / 系统课时
对未达标项目组织整改复验
对未达标项目组织整改复验
试产中出现尺寸超差、装配卡阻或节拍不足时,先阻断不合格品流出,再验证原因、修改工艺并重新试制。本篇用一批支架组件的实测案例,说明怎样把“问题已整改”转化成可重复、可追溯的量产放行证据。
学习目标
- 区分尺寸、装配与节拍问题的隔离和临时处置。
- 用对照试验确认原因,形成可执行的工艺更改。
- 制定有样本、判定标准和原始记录的复验方案。
按问题类型止损
某支架试产加工60件,并抽取30套进行装配验证,目标单件工位节拍不超过60秒。项目组建立一张问题清单,不把质量不合格与产能不足混为一谈。
| 未达标项 | 试产目标 | 现场证据 | 立即处置 |
|---|---|---|---|
| 双孔中心距 | 80.00±0.10 mm | 60件中5件为80.13~80.17 mm,集中在第二次装夹后 | 暂停该工序放行;按装夹记录圈定可疑件并全检,无法追溯则扩大至60件 |
| 螺栓装配 | 30套无卡阻 | 7套第二颗M6螺栓难以插入 | 停止强行锁付;隔离受影响组件并检查孔、螺纹及压伤 |
| 工位节拍 | 每件≤60 s | 连续30件平均72 s | 暂停按目标节拍承诺产能,保留质量检验,不因节拍慢直接报废合格件 |
每条问题单记录图号和版本、工单批次、设备、班次、缺陷数量、受影响范围、临时措施、责任人及复查期限。返工必须有批准的方法;报废、让步接收和返修分别审批,不能由操作者自行决定。
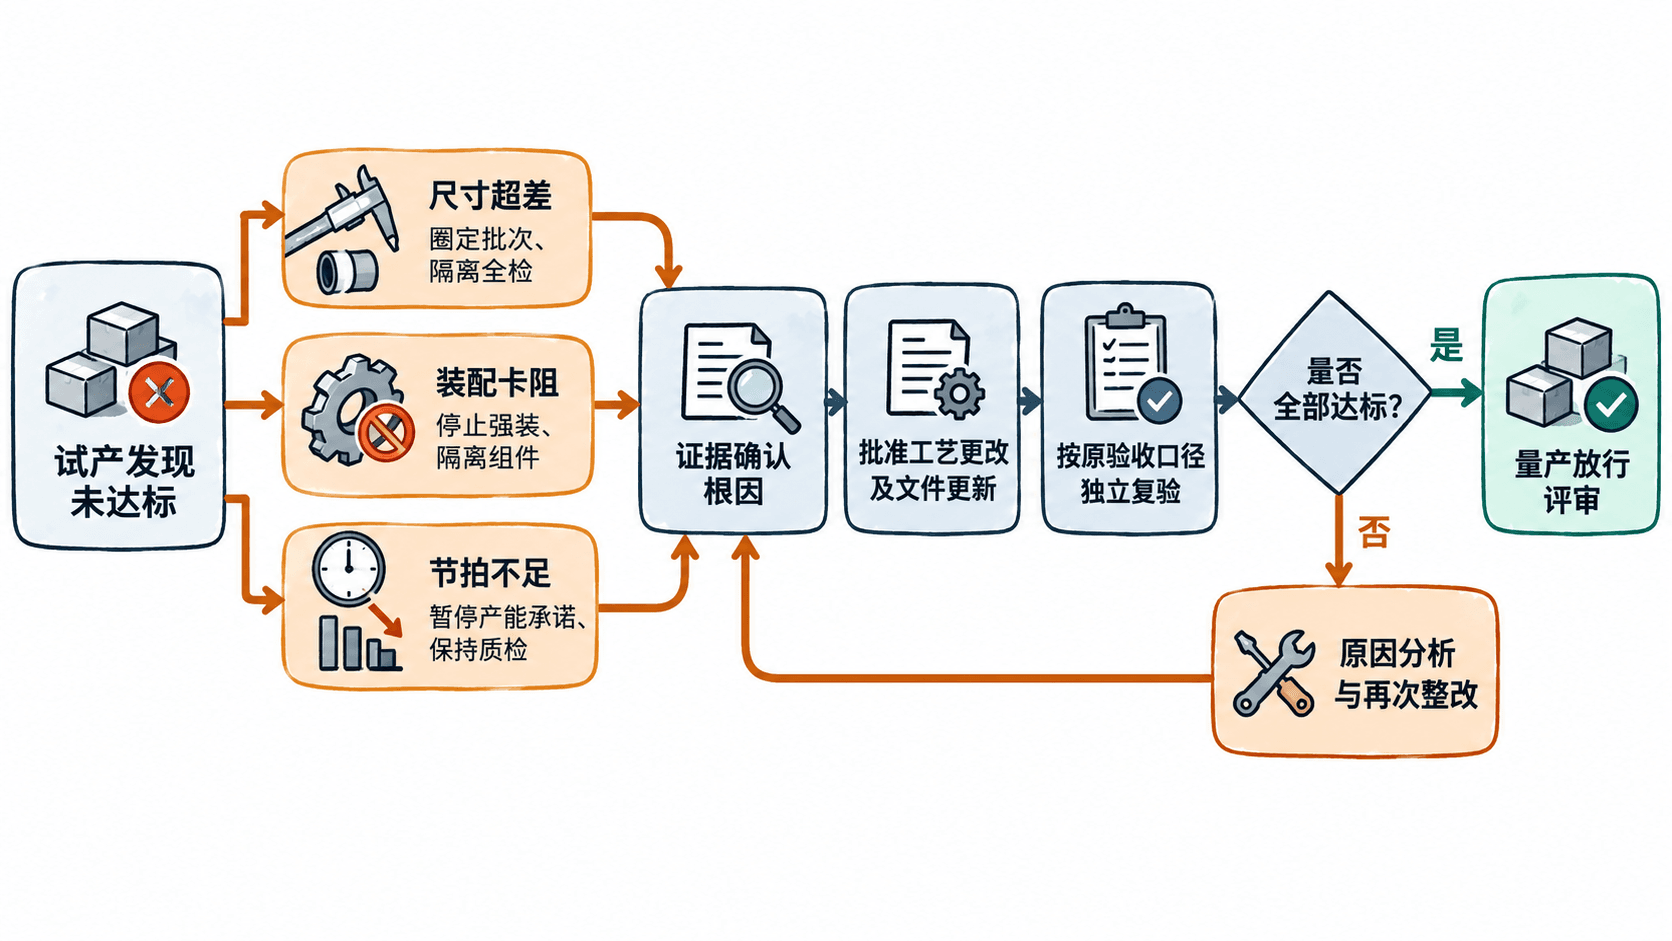
用证据确认根因并更改工艺
按“现象、可复现的原因、永久措施”分别处理,不能用一张笼统的整改签字单覆盖三种问题。
- 尺寸超差:按装夹顺序标出5件异常品,用同一台已确认测量程序的三坐标测量机复测。检查发现第二次装夹的定位面残留切屑;清理并重新装夹后,中心距回到公差内。将夹具排屑槽与每次装夹前的定位面检查写入作业标准,不能只靠一次人工清洁结案。
- 装配卡阻:核对零件尺寸和装配录像,发现第一颗螺栓先被完全锁紧,导致第二颗孔位难以对齐。使用同一批合格零件对照验证后,把步骤改为“两颗螺栓均先手拧入,再按已批准的扭矩规范交替锁紧”;不得靠加大扭矩硬拉到位。
- 节拍不足:把30次作业拆成取料、定位、加工、检查与移交计时,发现重复找正平均占17 s。增设可靠的快速定位机构后重新计时,扫码和检验仍计入相同的节拍边界,避免靠省略质量动作制造虚假达标。
任何夹具结构、作业顺序和检验方法的更改,都要记录更改前后版本、执行日期、受影响批次,并同步检查作业指导书、控制计划及PFMEA是否需要更新。旧工艺与新工艺产出的零件必须能按批次区分。
让复验覆盖重复生产而非单件演示
整改人先填写复验计划:验证特性、规格上下限或节拍上限、使用的量具、样本量、独立装夹或操作者、记录责任人与不合格时的回退动作。复验使用批准后的正式工艺和正常生产人员,而非工程师临时手工修整的“展示样件”。
| 复验项目 | 示例验收方式 | 示例复验记录 |
|---|---|---|
| 双孔中心距 | 两次独立装夹,各连续加工10件;20件均在79.90~80.10 mm | 20件为79.95~80.06 mm,逐件留存测量结果 |
| 装配顺序 | 两名操作者各完成15套;30套均无卡阻、无强制拉拽,锁紧符合已批准规范 | 30/30套装入顺畅,保留工位检查表 |
| 工位节拍 | 相同起止定义连续记录30件;每件≤60 s,且无漏检 | 平均54 s、最长59 s,附逐件计时记录 |
这些数值是教学案例的项目自定复验门槛,不是所有工厂通用的抽样标准。20件尺寸合格只能证明该次复验通过,不能直接宣称过程能力充足;客户规定的样本量、能力指标、跨班次稳定性验证仍需另行满足。首次发现的60件也不能因新工艺复验合格而自动解封,必须按原批次的逐件判定和批准处置执行。
用放行条件关闭整改
在问题清单上逐条附上原因对照记录、变更批准、正式工艺版本、测量原始数据和复验签字。质量负责人核对受影响品已隔离或处置,制造负责人确认设备、夹具与工时条件可重复,项目负责人再组织量产放行评审。
若任一关键特性仍超差、装配存在强制到位或节拍仍超过60 s,应维持相应未关闭项并返回原因分析,不能用平均合格率掩盖单项失败。必要时只批准有数量上限、额外检验和明确截止条件的受控续试产,不把它写成正式量产放行。
最终交付物应同时包含旧批次去向清楚、新工艺可执行、连续复验达标三类证据;只有书面签名而没有可追溯的生产数据,整改不算完成。