
制造工艺 / 系统课时
按爬坡曲线监控产线稳定性
按爬坡曲线监控产线稳定性
试产进入爬坡期后,单班合格产量上升并不代表产线已经稳定。本课以单班目标600件的装配线为例,建立分档增产、逐班监控和异常退档规则,让每一次提速都有可以核对的放行依据。
学习目标
- 将量产目标拆成逐级爬坡的班次产出目标与放行门槛。
- 用一次合格率、停机、瓶颈节拍和在制品识别虚假的产量达标。
- 在指标异常时执行冻结提速、原因分析和整改复验。
固定产能基准与统计口径
假设单班480分钟,扣除计划休息30分钟,净计划生产时间为450分钟;瓶颈工位设计节拍40秒/件,理论可处理675件。若非计划停机占5%、一次合格率为98%,粗估一次合格产出为675×95%×98%≈628件,因此将600件设为100%档目标,仍需靠实测验证物料、人工等损失。
按同一料号、工艺版本和班次边界建立记录表,不要在班中改变分母:
- 合格产量:本班完成检验并判为合格的件数;返工后合格可计入产出,但不算首次通过。
- 一次合格率:首次检验合格件数÷首次受检件数;返工复检不得重复计入分母。
- 非计划停机率:故障及异常停机分钟数÷450分钟;计划休息不计入。
- 瓶颈运行节拍:每小时取30个正常运行周期求平均,单位为秒/件;停机时间另计,不能混入节拍。
- 在制品:每小时整点记录瓶颈工位前待加工件数,用整点最大值判断积压。
设置分档爬坡与放行门槛
将600件视为100%额定班次目标,先按60%、75%、90%、100%依次试运行。每档至少观察连续2个班次,未通过不得按日历计划强行升档。
| 爬坡档位 | 每班合格产量下限 | 最短验证窗口 |
|---|---|---|
| 60% | 360件 | 连续2班 |
| 75% | 450件 | 连续2班 |
| 90% | 540件 | 连续2班 |
| 100% | 600件 | 连续2班 |
每班必须同时满足:产量不低于该档目标、一次合格率≥98%、非计划停机率≤5%、瓶颈平均运行节拍≤40秒/件、瓶颈前整点在制品最大值≤60件,且无未关闭的重大质量或安全异常。即使在制品未超过60件,连续三个整点都上涨且较首点净增至少15件,也先暂缓升档并排查供需失衡。
逐班对比实绩与风险信号
下表前两档采用各自连续2班中对放行最不利的统计值:合格产量和良率取较低值,其余指标取较高值;90%档展示首班异常记录。
| 档位 | 合格产量 | 一次合格率 | 停机率 | 瓶颈节拍 | 在制品最大值 | 判定 |
|---|---|---|---|---|---|---|
| 60% | 382件 | 98.6% | 3.2% | 39.4秒 | 35件 | 可升75% |
| 75% | 462件 | 98.3% | 4.1% | 39.8秒 | 49件 | 可升90% |
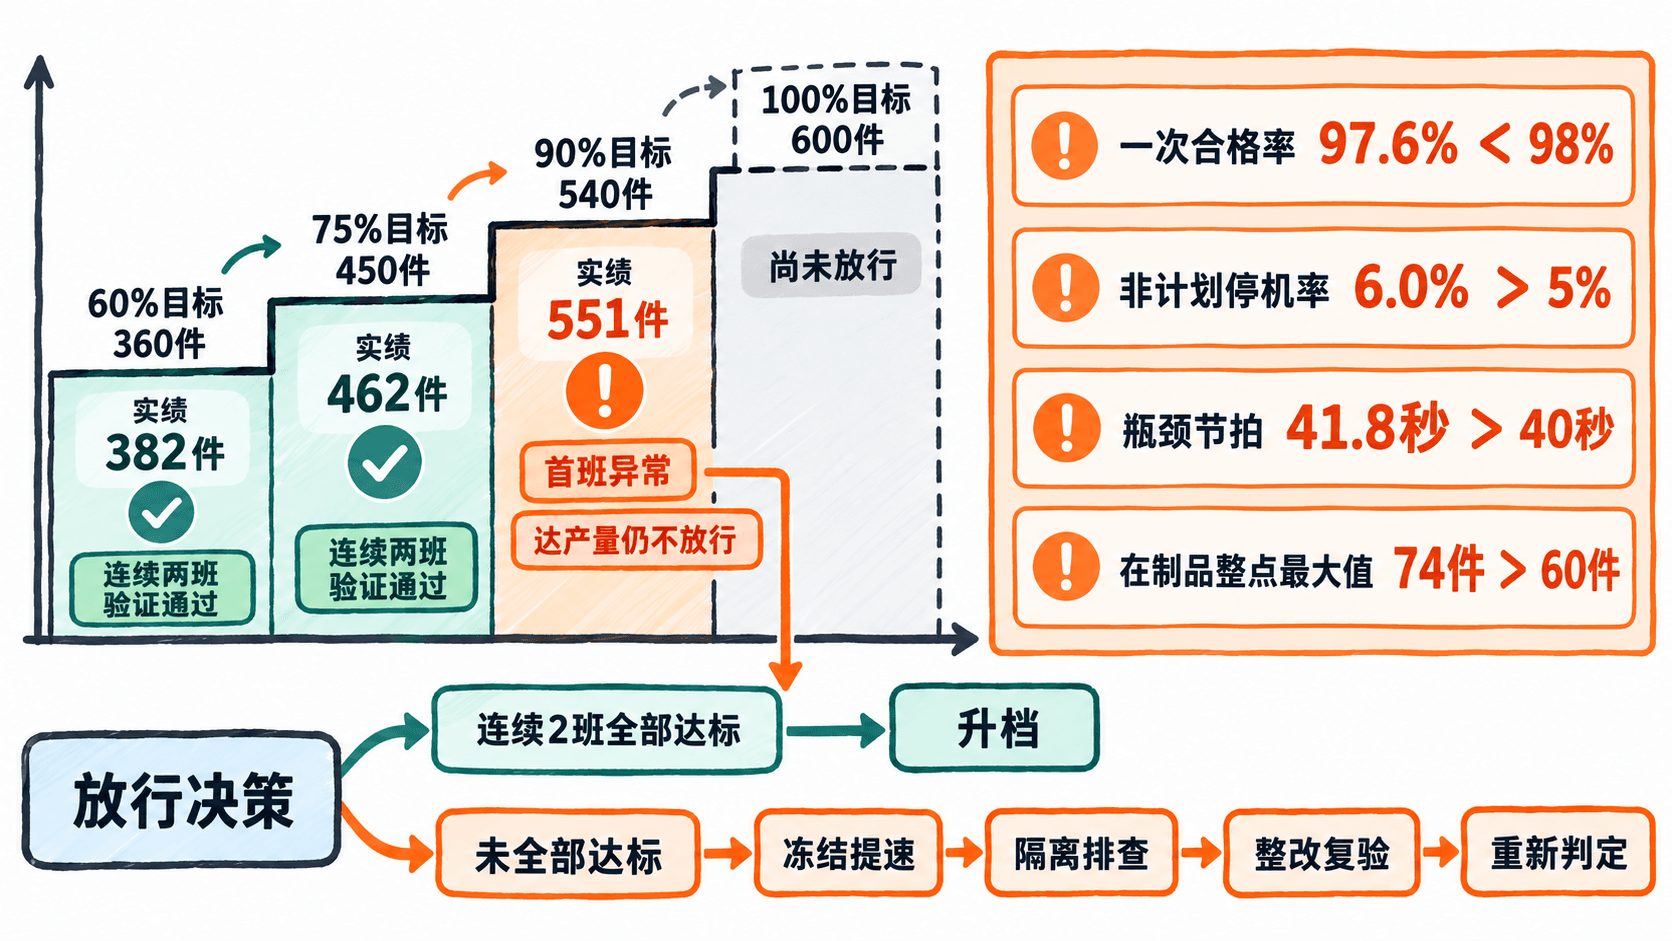
| 90% | 551件 | 97.6% | 6.0% | 41.8秒 | 74件 | 暂停提速 |
90%档已超过540件的产量下限,却同时出现质量、停机、节拍和在制品超限。假设其瓶颈前在制品在10时、11时、12时分别为38、55、74件,说明积压在扩大;只看班末合格总数会漏掉这个风险。
暂缓提速与恢复验证
一旦出现图中的90%档异常,先冻结100%升档;涉及不良流出的工序要依控制计划暂停放行,并按上次确认合格的检查点、设备批次和工单追溯隔离可疑在制品,而不是继续靠返工补足产量。
- 定位原因:按小时叠加停机事件、30周期节拍样本、不良代码和在制品记录;例如查出送料卡滞导致节拍变长、物料堆积,同时漏装率升高。
- 落实整改:修复送料机构,验证防错传感器,更新点检项;记录责任人、变更时间及受影响批次,质量人员确认隔离品处置。
- 低档恢复:完成首件确认及连续30件检查,均合格后,在最后已验证的75%档安全恢复一个班次;再回到90%档重新累计连续2个全部达标的班次,不能把整改前的异常班计入。
- 批准升档:制造、质量和生产负责人核对两班原始记录并签字,才放行100%档;到100%后仍按同一阈值继续逐班监控。
爬坡记录最终应留下目标档位、各班原始数据、异常处置与批准签字。只要任一关键门槛未达标,就保持或退回上一个已验证档位,不用单班超产替代稳定性证据。