
制造工艺 / 系统课时
根据功能分配尺寸和几何公差
根据功能分配尺寸和几何公差
同一零件的安装孔、接触面和外轮廓,对装配的影响并不相同。以两枚螺栓固定的 L 形支架为例,先根据装配间隙计算孔位允许偏差,再把尺寸公差和几何公差分配到对应特征,最后检查加工与检验成本,得到可以用于图纸评审的一套要求。
学习目标
- 根据装配失效后果区分关键、一般和非关键特征。
- 通过带数值的最坏情况计算,为孔径与孔位置度分配公差。
- 比较不同精度方案的加工、测量和单件成本,并验证图纸要求。
按装配功能划分特征
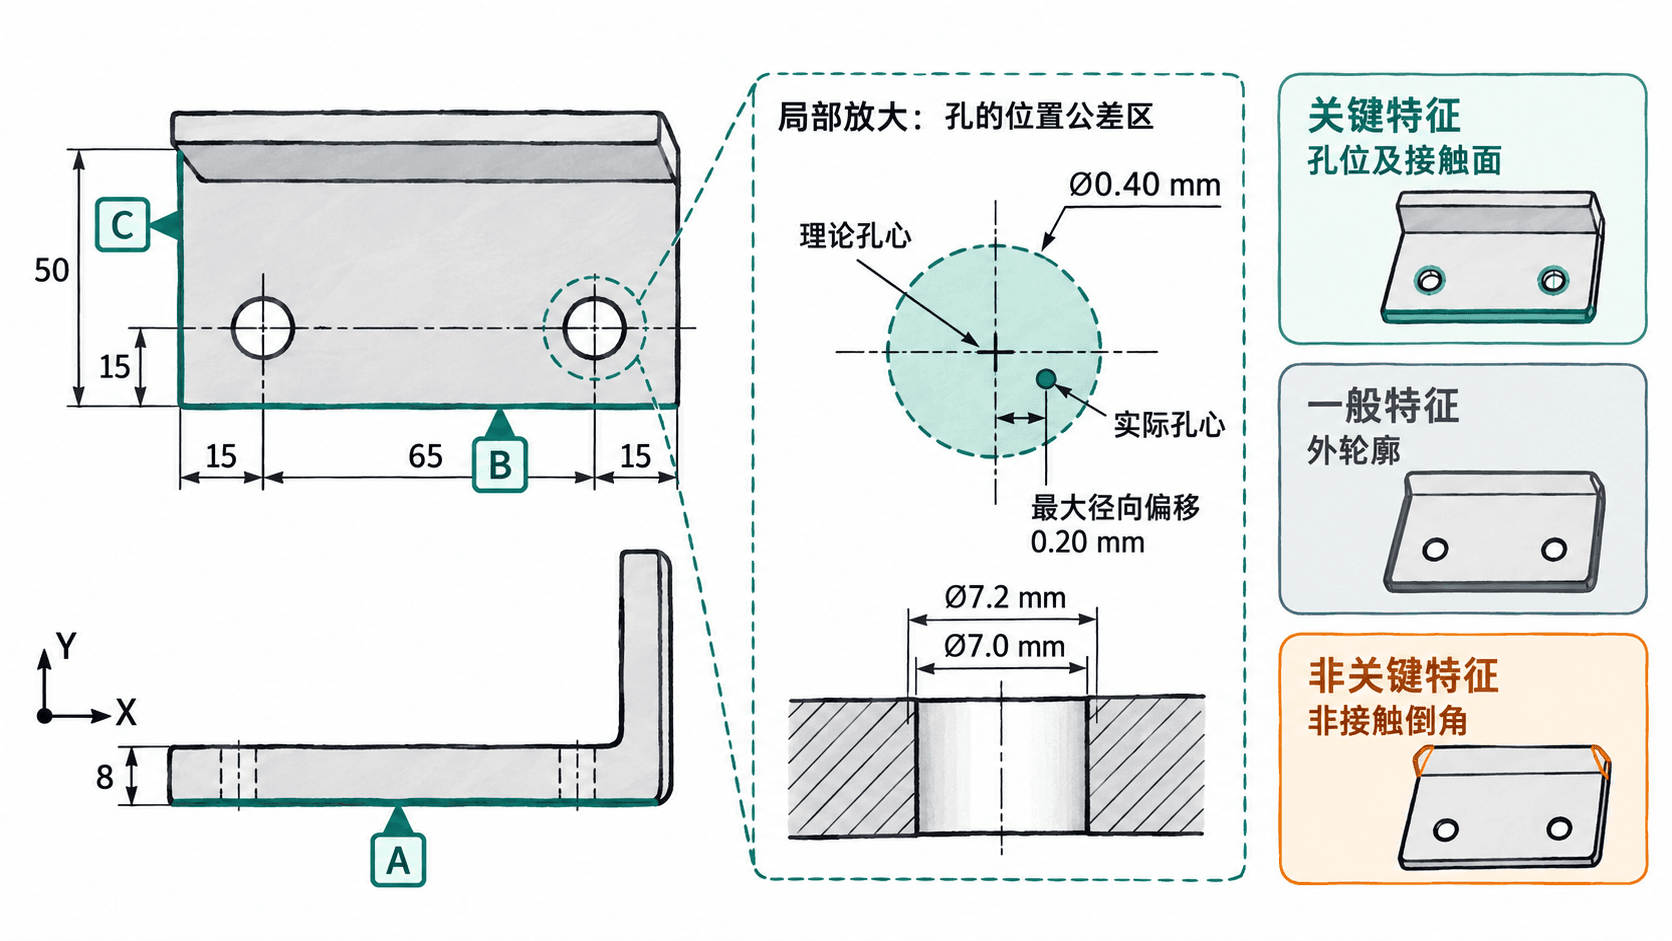
假设支架底板长 80 mm、宽 50 mm、厚 8 mm,通过两个 M6 螺栓穿过底板通孔,拧入基座螺纹孔。底面贴合基座,前侧和左侧靠定位挡边。这里只评审尺寸装配,强度与疲劳须另外验算。
- 关键特征:两个通孔的孔径与位置、底部贴合面。它们失控会造成螺栓无法穿入、装配受力或支架晃动。
- 一般特征:底板长宽与板厚。只要不与邻件干涉,允许比孔位更宽的制造波动。
- 非关键特征:不参与配合的外露倒角。允许较宽尺寸范围,但仍须去除毛刺和锐边。
取底面为基准 A、前侧定位面为 B、左侧定位面为 C;以 C 确定 X 坐标零位、B 确定 Y 坐标零位。两孔理论中心分别为 (15, 15) mm 和 (65, 15) mm。功能分级并不意味着一律追求更小的公差值,下一步要从间隙反推可允许的误差。
从最小装配间隙反推孔位
做一个保守的二维装配预算:假定螺栓穿孔段的最大有效直径为 6.0 mm,支架通孔最小孔径为 7.0 mm;基座螺纹孔轴的位置度为直径 0.20 mm,且两件使用一致的装配定位基准。另预留 0.15 mm 径向余量用于其他误差。
- 最小单侧间隙为 (7.0-6.0) ÷ 2=0.50 mm。
- 基座孔轴在直径 0.20 mm 的位置公差区内,最大径向偏移为 0.10 mm。
- 支架孔允许的最大径向偏移为 0.50-0.10-0.15=0.25 mm,对应位置度直径上限为 0.50 mm。
- 选取支架两孔的位置度 ⌀0.40 mm,其最大径向偏移为 0.20 mm;最坏叠加为 0.20+0.10+0.15=0.45 mm,小于 0.50 mm。
位置度标注的 ⌀0.40 指孔轴必须落在直径 0.40 mm 的圆柱形公差区内,不是 X、Y 各允许 ±0.40 mm。若改成 ⌀0.80,支架孔可能偏移 0.40 mm,总需求变为 0.40+0.10+0.15=0.65 mm,已超过间隙预算。
把功能要求落实到图纸
在同一套 A-B-C 基准体系下分别约束孔的大小、孔的位置和贴合面的形状,不把它们合并成一个笼统的“高精度要求”。
| 特征 | 示例图纸要求 | 验证方式 |
|---|---|---|
| 两个通孔 | 2×⌀7.0 mm,上偏差 +0.2 mm、下偏差 0 | 塞规或内径测量 |
| 两孔轴线 | 位置度 ⌀0.40 mm,相对 A-B-C | 三坐标测量或经验证的功能量规 |
| 两孔理论位置 | X=15、65 mm;Y=15 mm,均作为理论正确尺寸 | 按基准建立坐标系检查 |
| 底部接触面 A | 平面度 0.20 mm | 平板与指示表或三坐标 |
| 外形长宽、厚度 | 80±0.5 mm、50±0.5 mm、8±0.2 mm | 卡尺、千分尺 |
| 非接触倒角 | 45°,宽度 1.0±0.5 mm,去毛刺 | 倒角量规和外观检查 |
正式图纸要用位置度公差框表示“位置度符号—⌀0.40—A—B—C”,并将 15、65、15 mm 标成理论正确尺寸(方框尺寸),不再给这些坐标重复添加 ± 公差。孔径大小和孔轴位置需分别检验;底面平面度 0.20 mm 不能代替孔位置度。
首件检验应先按 A-B-C 建立坐标系,再测量两个孔的实际轴线与位置度。如果定位挡边接触的是毛坯面,还须确认其形状和方向误差不会破坏这套定位关系。
用工艺与检验成本校准要求
以下以同一工厂、批量 1000 件的假设报价模型比较孔位要求;单价含加工与检测分摊,仅作评审算例,不代表设备普遍能达到该公差或市场固定价格。
| 支架孔位置度 | 可能的制造和检验安排 | 假设单价 | 功能判断 |
|---|---|---|---|
| ⌀0.80 mm | 普通钻孔定位,简易量具抽检 | 12 元/件 | 0.65 mm > 0.50 mm,不满足预算 |
| ⌀0.40 mm | 定位夹具加工,三坐标首件与过程抽检 | 15 元/件 | 0.45 mm ≤ 0.50 mm,可作为候选 |
| ⌀0.10 mm | 更精确的夹具与加工调整,增加测量频次 | 29 元/件 | 满足预算,但无额外功能依据 |
从 ⌀0.40 收紧到 ⌀0.10,孔轴允许的最大径向偏移由 0.20 mm 降为 0.05 mm,而示例价格由 15 元增至 29 元;更紧的图纸要求不自动带来更高的产品价值。具体设备、工序和抽检频率必须由供应商试产能力与测量系统分析确定,不能单凭公差数值指定机床。
评审时可先要求供应商用 ⌀0.40 方案连续试产 30 件,逐件记录两孔孔径、位置度和基准面平面度,并做实物试装。若出现超差,先分析夹具重复定位和钻孔偏移,再决定优化工艺还是重新分配预算;若过程稳定,再把首件、巡检和变更记录写入检验计划。