
制造工艺 / 系统课时
为关键表面配置刀具切削参数
为关键表面配置刀具切削参数
面对一块 Q235B 钢板的侧铣面和通孔,需要把材料、刀具直径与加工要求换算成机床可设置的转速和进给。本篇用一组可核算的初始参数完成铣削、钻孔和净切削时间计算,再用首件试切判断是否需要修正。
学习目标
- 根据材料、刀具和表面要求选择铣刀、钻头及试切参数。
- 分别计算铣削的每齿进给、钻孔的每转进给和单程加工时间。
- 根据振纹、刀具磨损和实测尺寸调整工艺参数。
按材料与工序选定初值
以厚 12 mm 的 Q235B 板件为例:需侧铣一段长 100 mm 的边缘,并加工一个直径 8 mm 的通孔。假设图样要求侧面粗糙度 Ra≤3.2 μm、孔径 8.0±0.1 mm。使用刚性足够、可稳定供冷却液的立式加工中心,先选以下保守试切值。
| 工序 | 刀具 | 切削速度 Vc | 进给基准 | 切入量 |
|---|---|---|---|---|
| 侧铣 | Φ10 mm、4 刃、适用于钢的硬质合金立铣刀 | 120 m/min | 每齿进给 fz=0.04 mm/齿 | 轴向切深 ap=2 mm,径向切宽 ae=3 mm |
| 钻通孔 | Φ8 mm 高速钢含钴麻花钻 | 20 m/min | 每转进给 fn=0.12 mm/转 | 板厚 12 mm,需钻透 |
这些数字是示范起点,不是材料牌号的统一定额。应优先按刀具厂商对具体刀具、涂层、钢材硬度和冷却条件给出的范围选择;细长悬伸、薄壁夹持或机床刚性不足时还要降低切入量。
区分铣削切宽与钻孔进给
侧铣时,ap 是沿刀轴方向参与切削的高度,ae 是垂直于刀轴方向的径向吃刀宽度;二者改变接触面积和受力。铣刀的 fz 表示每个刀齿每转分得的进给距离,而钻头通常按整转进给 fn 选参数,不能把钻孔的 fn 再乘以刃数。
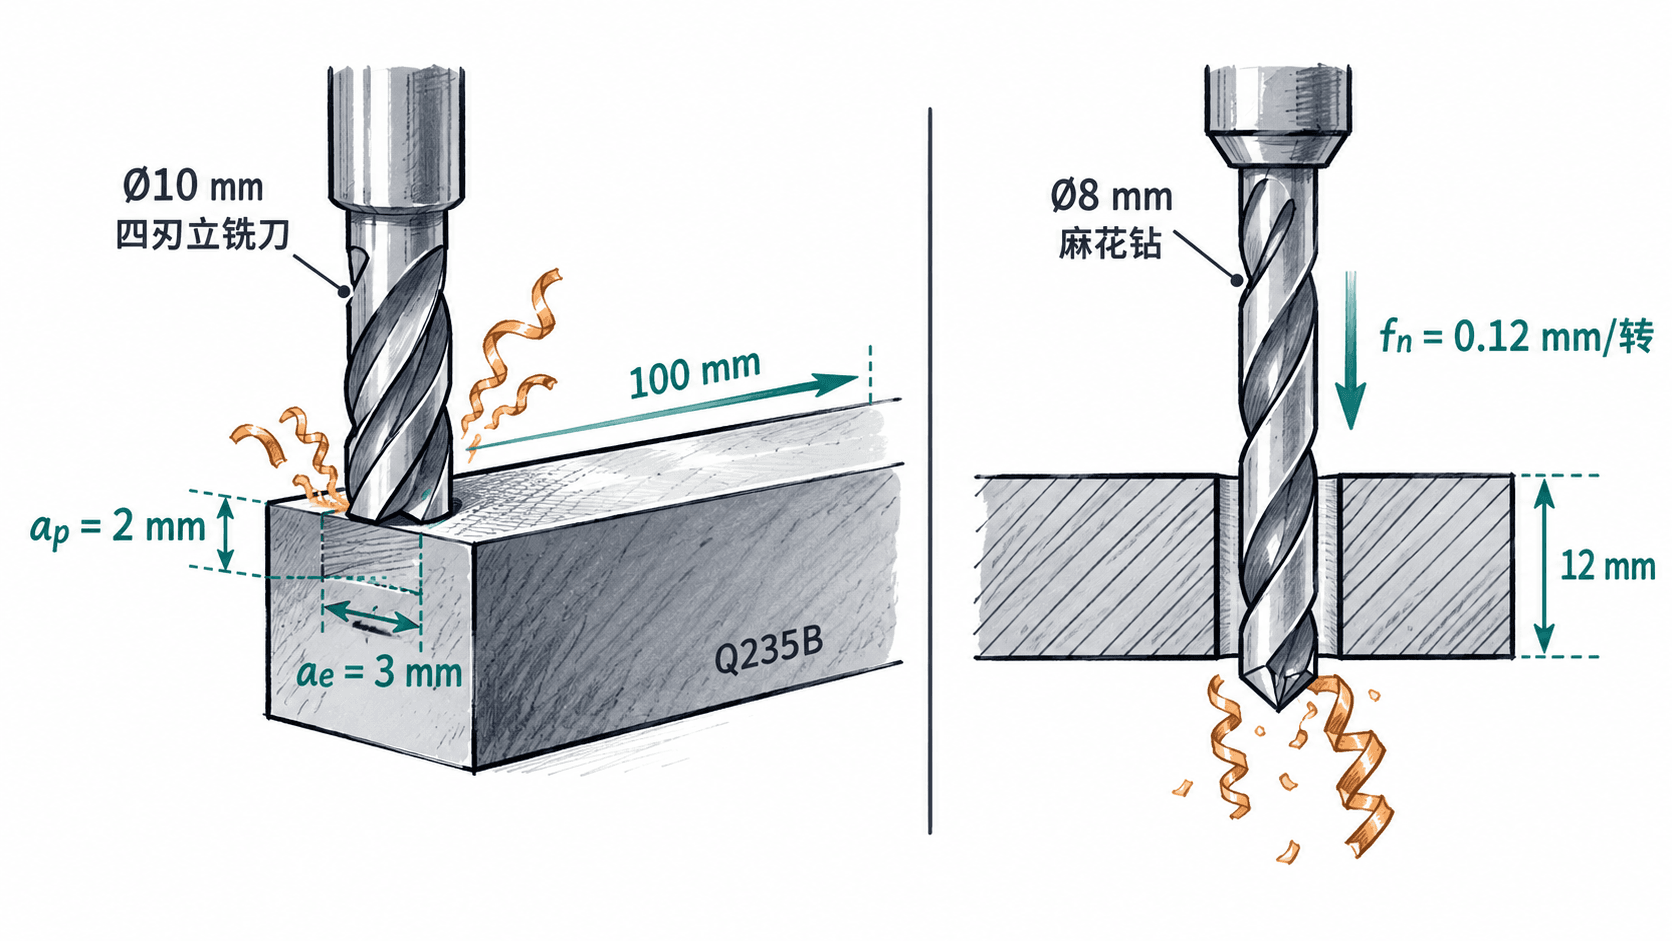
刀具伸出刀柄的长度应在避开夹具和工件的前提下尽量短。即使转速和进给相同,较长悬伸也可能使侧面产生周期性振纹,不能单靠降低每齿进给解决。
换算铣削转速与工作台进给
当切削速度 Vc 用 m/min、刀具直径 D 用 mm 时,主轴转速(r/min)为 ;使用 z 刃铣刀的每分钟进给为 ,单位 mm/min。
代入侧铣参数: r/min, mm/min。首件可将主轴设为约 3820 r/min、进给设为约 610 mm/min,并确认机床当前使用每分钟进给模式,而非每转进给模式。
如果机床或刀具系统只允许 3000 r/min,为保持每齿进给 0.04 mm,应将每分钟进给同步改成 mm/min。仍保持 611 mm/min 会把每齿进给抬高到约 0.051 mm/齿,可能超出原先设定的负荷。
核算钻孔与单程切削时间
钻孔使用相同的切削速度换算式,但每分钟进给是 。直径 8 mm、20 m/min 时, r/min;以 0.12 mm/转进给,得 mm/min。孔深行程可暂按 12 mm 板厚、2 mm 接近行程和 3 mm 钻尖穿出余量合计 17 mm,最终按实际钻尖角、工件装夹和程序安全距离修订。
单程净切削时间用 计算:
| 行程 | 计算 | 净进给时间 |
|---|---|---|
| 侧铣一层:100 mm 有效长度+前后各 5 mm | 110÷611 min | 约 10.8 s |
| 钻通孔:17 mm 轴向进给 | 17÷95.5 min | 约 10.7 s |
这不是整件节拍:不含换刀、定位、空行程、退刀和测量。如果要以 ap=2 mm 覆盖 12 mm 厚侧面的全高,至少需要 6 层,相应侧铣净进给时间约 65 s,尚未计入层间移动。钻孔较深或排屑不畅时可能需要分次退屑,不能直接沿用 10.7 s。
用首件结果修正参数
- 开机前核查刀具允许转速、伸出长度、夹具避让、冷却与排屑;点钻定位后再钻孔,避免入口偏斜。
- 先加工 20~30 mm 的试切段。若侧铣出现连续振纹,可先将
ae从 3 mm 降到 2 mm,并检查夹持、刀柄跳动和悬伸,不要盲目提高主轴转速。 - 测量侧面 Ra 与孔径,按本例假设分别核对 Ra≤3.2 μm、8.0±0.1 mm;同时检查孔出口毛刺和孔位。若图样要求更严格的孔精度,应另设铰孔或镗孔工序。
- 记录每把刀的加工件数、刃口磨损、表面质量与参数。若硬质合金铣刀过早磨损,可将 Vc 从 120 降至 100 m/min,重新算得约 3180 r/min、509 mm/min,再比较寿命与表面结果。
合格的初值应同时满足图样、刀具厂商条件与机床负载限制。进给变快虽然缩短净切削时间,但只要出现尺寸漂移、崩刃或表面超差,就应优先修正切入量、悬伸或切削速度,而不是只比较秒数。