
制造工艺 / 系统课时
按零件特征选择车铣钻磨方法
按零件特征选择车铣钻磨方法
同一零件上的外圆、平面、孔和精密配合面,往往需要不同的加工方法。选择工艺时,既要考虑零件形状,也要核对尺寸公差、表面粗糙度、装夹次数和设备能力。下面以带铣削平面和径向孔的阶梯轴为例,完成从特征识别到工序选择的实际判断。
学习目标
- 根据零件的旋转外形、平面、槽、孔和精密表面选择车、铣、钻、磨方法。
- 为包含多种特征的零件安排合理工序,识别重复装夹与集中加工的取舍。
- 判断何时采用普通数控设备、车铣复合设备、专用设备或外协加工。
根据几何特征选择主要加工方法
先把零件图拆成可以独立制造和检验的特征,再确定每种特征的主要加工方法。不要仅凭零件名称决定整件产品使用车床还是铣床。
| 零件特征与要求 | 优先考虑的方法 | 选择依据 |
|---|---|---|
| 轴、套筒、台阶外圆、环形槽 | 车削 | 工件绕轴线旋转,适合加工同轴回转表面 |
| 平面、台阶、键槽、型腔 | 铣削 | 刀具旋转并相对工件进给,适合非回转特征 |
| 一般通孔、螺纹底孔 | 钻削 | 用钻头形成孔,必要时再倒角或攻螺纹 |
| 精密配合孔,如 φ8 H7 | 钻后铰削或精镗 | 改善孔径精度与表面质量,必要时精镗修正孔轴线 |
| 高精度外圆、精密平面 | 精车、精铣或磨削 | 结合尺寸公差、粗糙度、材料硬度和过程能力决定 |
例如,φ8 H7 孔在相应标准公差体系下的常见尺寸范围为 8.000~8.015 mm。普通钻削未必能稳定达到要求,可以先钻底孔,再铰削至最终尺寸。但铰刀通常主要改善孔径与表面质量,不能依靠铰削可靠地纠正已经偏移的孔位。
磨削也不应被简单理解为精度高就必须使用。如果精车已经能够稳定满足尺寸、圆度和粗糙度要求,就没有必要额外增加磨削工序。对于淬硬表面、严格圆度要求或较低粗糙度要求,则应重点评估磨削。
把阶梯轴特征转换成工序
假设需要制造一件 40Cr 调质阶梯轴,原材料为直径 φ40 mm 的圆棒。成品总长 120 mm,沿轴向依次为 φ36×25 mm、φ30×55 mm 和 φ22×40 mm 三段。其中 φ30 mm 为轴承配合轴颈,要求 h6 公差、Ra 0.4 μm;右端 φ22 mm 段加工对边距离 18.0±0.1 mm 的扳手平面,并在距离右端面 12.0±0.1 mm 处加工 φ6 mm 径向通孔。
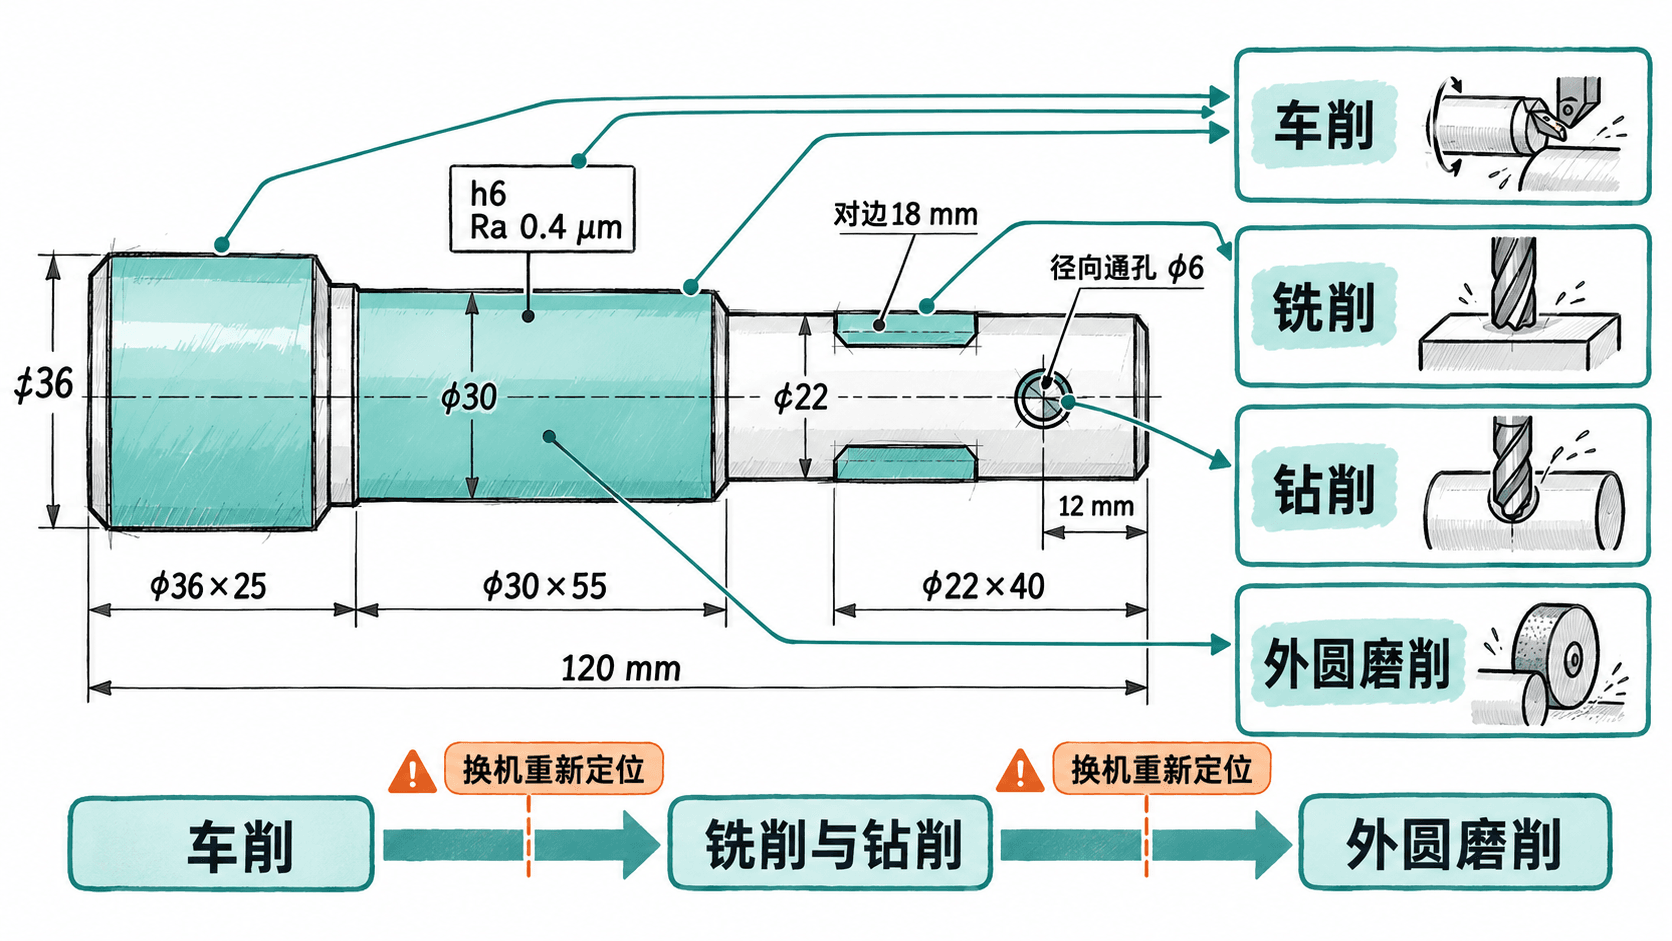
可按以下路线安排加工:
- 车削建立回转外形。 在数控车床上完成端面、总长和三个台阶外圆的加工。φ36 与 φ22 段按图纸精车;φ30 精密轴颈暂车至约 φ30.20 mm,即直径方向预留 0.20 mm 磨削余量。实际余量需结合前序误差和试磨结果确认。
- 铣削扳手平面。 在立式加工中心上利用 V 形块、轴向挡块和压紧机构定位,铣出对边 18.0 mm 的两处平面。检查工件是否会因铣削力而发生转动。
- 钻削径向通孔。 利用同一铣钻工位定位,从规定方向钻 φ6 mm 通孔并去除孔口毛刺。如果孔轴线与扳手平面存在角度要求,应在同次装夹中完成定向,避免重新找正。
- 磨削精密轴颈。 在外圆磨床上精磨 φ30 h6 轴颈,控制尺寸与表面质量。如果端面允许工艺中心孔,车削和磨削可共用中心孔定位;否则需设计可重复定位的夹持方案。
这条路线将磨削安排在后段,减少后续铣钻装夹对已完成精密轴颈的损伤风险。加工前还要检查各段外圆是否留有可靠夹持区域,以及径向孔是否妨碍后续装夹。
比较分机加工与车铣复合
上述阶梯轴可以分配给数控车床、立式加工中心和外圆磨床,也可以使用具有 C 轴和动力刀具、且具备相应径向加工能力的车铣复合机床完成车、铣、钻工序,再单独磨削。
分机加工的优势是设备通用、任务可以分配给不同工位;代价是装卸、运输和重新定位。车铣复合能够减少工件在车削与铣钻之间的转移,但机床与编程成本通常更高,也必须确认动力刀具、行程、夹持空间和加工方向确实满足要求。
假设同一批零件经过试切估算,得到以下工时数据。数值仅作为方案计算示例,已统一包含必要磨削工序及单件辅助时间。
| 方案 | 批次准备时间 | 单件占用时间 | 主要特点 |
|---|---|---|---|
| A:车床+加工中心+外圆磨 | 180 min | 11 min | 设备通用,换机较多 |
| B:车铣复合+外圆磨 | 300 min | 9 min | 集中加工,初始准备较长 |
批量为 件时,两个方案的总占用时间分别为:
生产 20 件时,方案 A 需要 400 min,方案 B 需要 480 min;生产 200 件时,方案 A 需要 2380 min,方案 B 需要 2100 min。两条路线在 60 件时总时间相同,超过 60 件后,按这组假设数据计算,方案 B 的总占用时间更短。
对位置关系严格的零件,减少装夹可能比节省几分钟加工时间更有价值。例如径向孔必须相对扳手平面保持规定角度时,同一次定位完成两者,更容易避免跨工位角度基准传递错误。
判断数控加工、专机与外协边界
并非所有特征都适合用常规三轴数控铣床或普通车床加工。判断时需要同时检查刀具能否到达、工件能否可靠夹紧、加工精度是否可重复,以及现有设备是否具备相应工艺能力。
| 典型加工任务 | 建议方案 | 必须核实的边界 |
|---|---|---|
| 常规支架平面、槽、孔与外轮廓 | 三轴数控铣削 | 刀具伸出长度、装夹空间和内角半径 |
| 轴类外圆加少量径向孔或平面 | 数控车削配合铣钻,或车铣复合 | C 轴定位、动力刀具方向和工件支撑 |
| 多方向斜孔或复杂曲面 | 四轴或五轴数控加工 | 刀轴可达性、转台行程和干涉 |
| 深径比超过 10 的深孔 | 评估枪钻、深孔钻或外协 | 排屑、冷却、孔轴线偏斜和设备能力 |
| 普通铣刀无法加工的封闭锐角或窄槽 | 评估设计修改或电火花加工 | 材料导电性、工件结构与加工通道 |
| 年产数万件且孔系重复的零件 | 评估专用夹具、多轴钻削或专机 | 专机投入、产品变更频率和节拍收益 |
例如,一个深 60 mm、宽 4 mm 的盲槽,如果现有小直径铣刀的有效切削长度不足,不能仅靠增加数控程序中的切深来实现加工。应先核对刀具悬伸、振动、排屑和侧壁精度,再考虑放宽槽形、分层加工、专用刀具或外协。
线切割适合具备穿丝条件的导电材料贯通轮廓,但不能直接加工普通封闭盲腔。盲腔内的局部复杂特征可能需要成形电火花加工,不能把两种设备混为一谈。
用实际检测结果确认工艺选择
工艺方案最终需要通过试件验证,而不能只根据设备标称精度作判断。对于前述阶梯轴,可制定以下首件检查要求:
| 检查项目 | 案例验收要求 | 检验方式 |
|---|---|---|
| 精密轴颈 φ30 h6 | 29.987~30.000 mm | 经校准的外径千分尺 |
| 轴颈表面粗糙度 | Ra≤0.4 μm | 粗糙度测量仪 |
| φ30 轴颈相对指定基准的圆跳动 | ≤0.02 mm,假设图纸有此要求 | 基准定位配合百分表 |
| 扳手平面对边距离 | 18.0±0.1 mm | 千分尺或合适的量具 |
| 径向孔轴向位置 | 距右端面 12.0±0.1 mm | 高度尺或三坐标测量 |
| 径向孔直径 | φ6 mm,按图纸给定公差验收 | 通止规或孔径测量工具 |
这里的跳动要求属于案例设定,不能自动替代真实图纸。检测时必须使用图纸指定的基准、测量方向和公差定义。
完成首件后,重点复查三个问题:
- 精密轴颈经过磨削后,尺寸、粗糙度和跳动是否同时合格,而不是只满足其中一项。
- 铣钻工序重新装夹后,径向孔的位置及其与扳手平面的角度关系是否满足图纸要求。
- 连续试加工的尺寸波动、毛刺、刀具磨损和换装时间,是否与工艺报价假设一致。
如果连续试件在某个特征上重复超差,应先区分刀具、夹持、定位和测量原因,再考虑更换工艺或设备。对于这件阶梯轴,合理的初始方案是车削形成回转基体、铣钻完成局部非回转特征、磨削完成精密轴颈,再根据批量、设备费用与实际过程能力判断是否值得改用车铣复合加工。