
制造工艺 / 系统课时
核对材料牌号与来料技术要求
核对材料牌号与来料技术要求
送货单写着“Q235B 钢板”,仍可能存在供货形态、厚度偏差或炉批号不符的问题。本篇以焊接支架使用的 8 mm 热轧钢板为例,把图纸要求改成可验收的采购条款,再核对来料实物、材质证明与批次标识,决定哪些材料能够放行。
学习目标
- 写出包含牌号、标准、供货状态、规格与证明文件的来料技术要求。
- 用炉批号核对采购单、实物标识和钢厂材质证明。
- 处理缺证、错料和材料替代,并保留下料后的追溯证据。
把图纸要求变成采购条款
支架图纸只写“Q235B,板厚 8 mm”不足以下单:钢板与钢带开平板可能适用不同的尺寸偏差,原料公差也不能直接套用成品尺寸公差。下面是一份用于采购 12 张钢板的示例条款,所列数量和供货限制是本案例的合同约定,不是标准通用要求。
| 项目 | 本案例来料技术要求 |
|---|---|
| 材料牌号 | Q235B,执行 GB/T 700-2006;不接受未经批准的其他牌号 |
| 供货状态 | 热轧钢板,热轧交货;不得擅自改成钢带开平板或其他状态 |
| 规格数量 | 公称厚 8 mm × 宽 1500 mm × 长 3000 mm,共 12 张 |
| 尺寸与外形 | 按 GB/T 709-2019 的钢板类别验收;厚度偏差 N 类、不平度 PF.A,宽长等按相应条款 |
| 质量证明 | 提供可核验的钢厂材质证明书,载明生产厂、牌号、标准、规格、炉批号及要求的化学成分和力学性能结果 |
| 标识与外观 | 每张或可追溯包装标明炉批号、牌号与规格;不得有可见裂纹、分层,锈蚀和运输损伤按协议判定 |
其中,GB/T 700-2006用于核对材料牌号及其技术要求,GB/T 709-2019用于核对热轧钢板的尺寸、外形和允许偏差。测得板厚 7.72 mm 时,应查对应产品类别与公差表判定,不能仅因不等于 8.00 mm 就拒收;若设计要求成品厚度 8.00±0.10 mm,应另行评估原材精度或加工余量。
将实物、单据与证明按炉号对齐
到货后按以下顺序检查,不要先把不同炉号的钢板混放进同一个料架。
- 取受控图纸(示例为 B 版)、采购单 PO-0265 和技术协议,确认牌号、状态、规格、数量及标准版本一致。
- 点收 12 张钢板,查包装标签、实物标识和送货单;按炉批号分组,记录各组张数并检查外观。
- 逐组核钢厂材质证明的生产厂、炉批号、牌号、规格、执行标准、检验结果和签发信息。合同要求的冲击性能等项目不能只靠屈服强度数据代替。
- 按已批准的抽样方案及标准规定的测量位置测厚、长宽和不平度,记录量具编号、实测值与判定依据。
- 将检验结果关联到对应炉号;证明不匹配或尚未核实的材料先隔离,不因同车到货而整批放行。
例如,这 12 张钢板的标识和证明核对结果如下:
| 炉号 | 数量 | 证明核对 | 当前处置 |
|---|---|---|---|
| H26-041 | 8 张 | MTC-041 与炉号一致、项目齐全 | 其他检验合格后可放行 |
| H26-042 | 4 张 | 仅收到 MTC-041,不能对应此炉号 | 隔离,待补对应证明 |
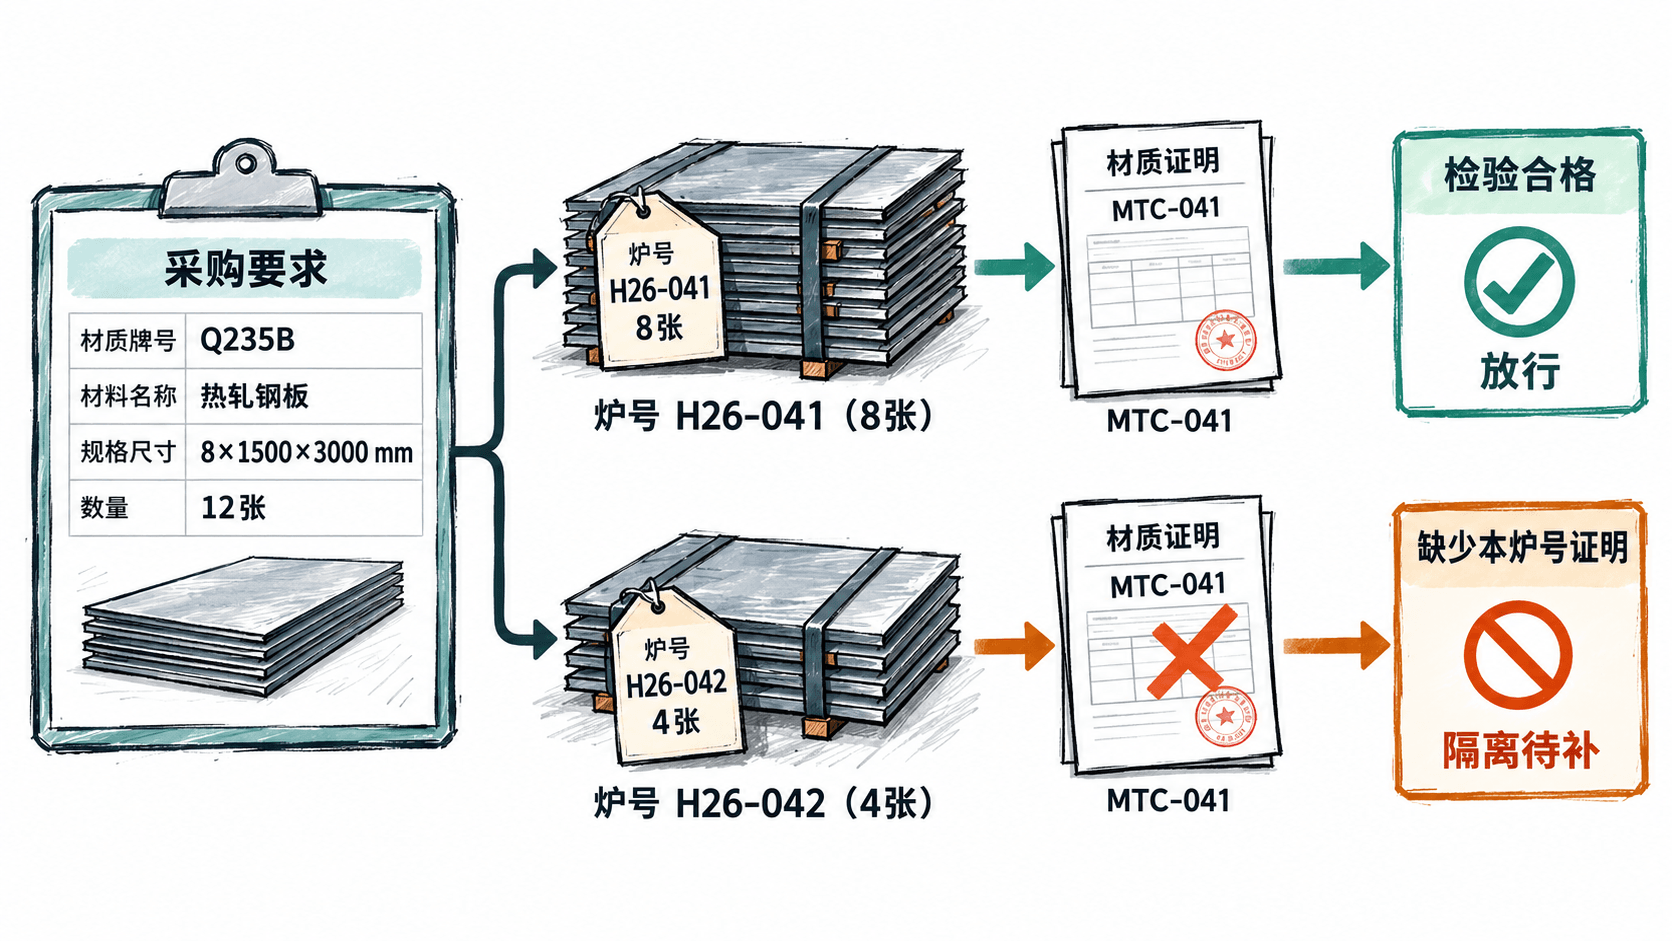
材质证明上的“检验批”不一定等于物流送货批次。一次送货可以含多个炉号;一份证明能否覆盖多件材料,取决于其中列明的炉批范围和可追溯关系,不能仅凭供应商盖章或送货日期认定对应。
处理缺证与材料替代
对 H26-042 的 4 张板,先保留原标识并放入待检区,要求供应商补交能够核对生产厂、炉号和检验结果的证明。补证后仍不能建立对应关系时,按不合格品程序决定复验、退货或经授权的其他处置;光谱成分检查不能替代全部力学性能证据。
替代审批至少写明原牌号与拟替代牌号、双方执行标准、供货状态、尺寸偏差、化学及力学性能差异、焊接与成形验证结论。由设计和质量负责人书面批准,必要时取得客户同意,再更新图纸或 BOM、采购要求及检验依据;口头同意不能代替变更记录。
把验收记录延续到下料工序
来料记录 IR-0265-01 至少保留图纸版本、采购单号、到货日期、供货商、炉号及数量、材质证明编号、量具编号、实测值、异常处置、放行数量和检验签字。本例应分别记录“8 张满足全部条件后放行”和“4 张待补证”,不能只填“12 张已检”。
切割前将母板炉号写入套料单;切割后把炉号转移到半成品标签或周转框,并在工单上记录所用板材与零件批次的对应关系。随机抽取一件已完成的支架,应能反查工单、母板炉号及对应的钢厂材质证明;查不回去,就还没有完成材料追溯。