
制造工艺 / 系统课时
识别锻件流线与加工余量要求
识别锻件流线与加工余量要求
热模锻弯臂即使轮廓接近成品,也可能因流线在受力圆角处被切断、上下模错位或氧化皮未清除而留下隐患。以带轴颈的 40Cr 弯臂锻件为例,下面确定分模和拔模方案,并按最不利尺寸计算精加工前的可用余量。
学习目标
- 通过锻件纵向截面判断流线与主要受力路径是否匹配。
- 给出可供模具评审的分模面、拔模斜度和圆角要求。
- 将尺寸波动、装夹偏移及表层清理量计入最小加工余量。
沿受力路径检查锻件流线
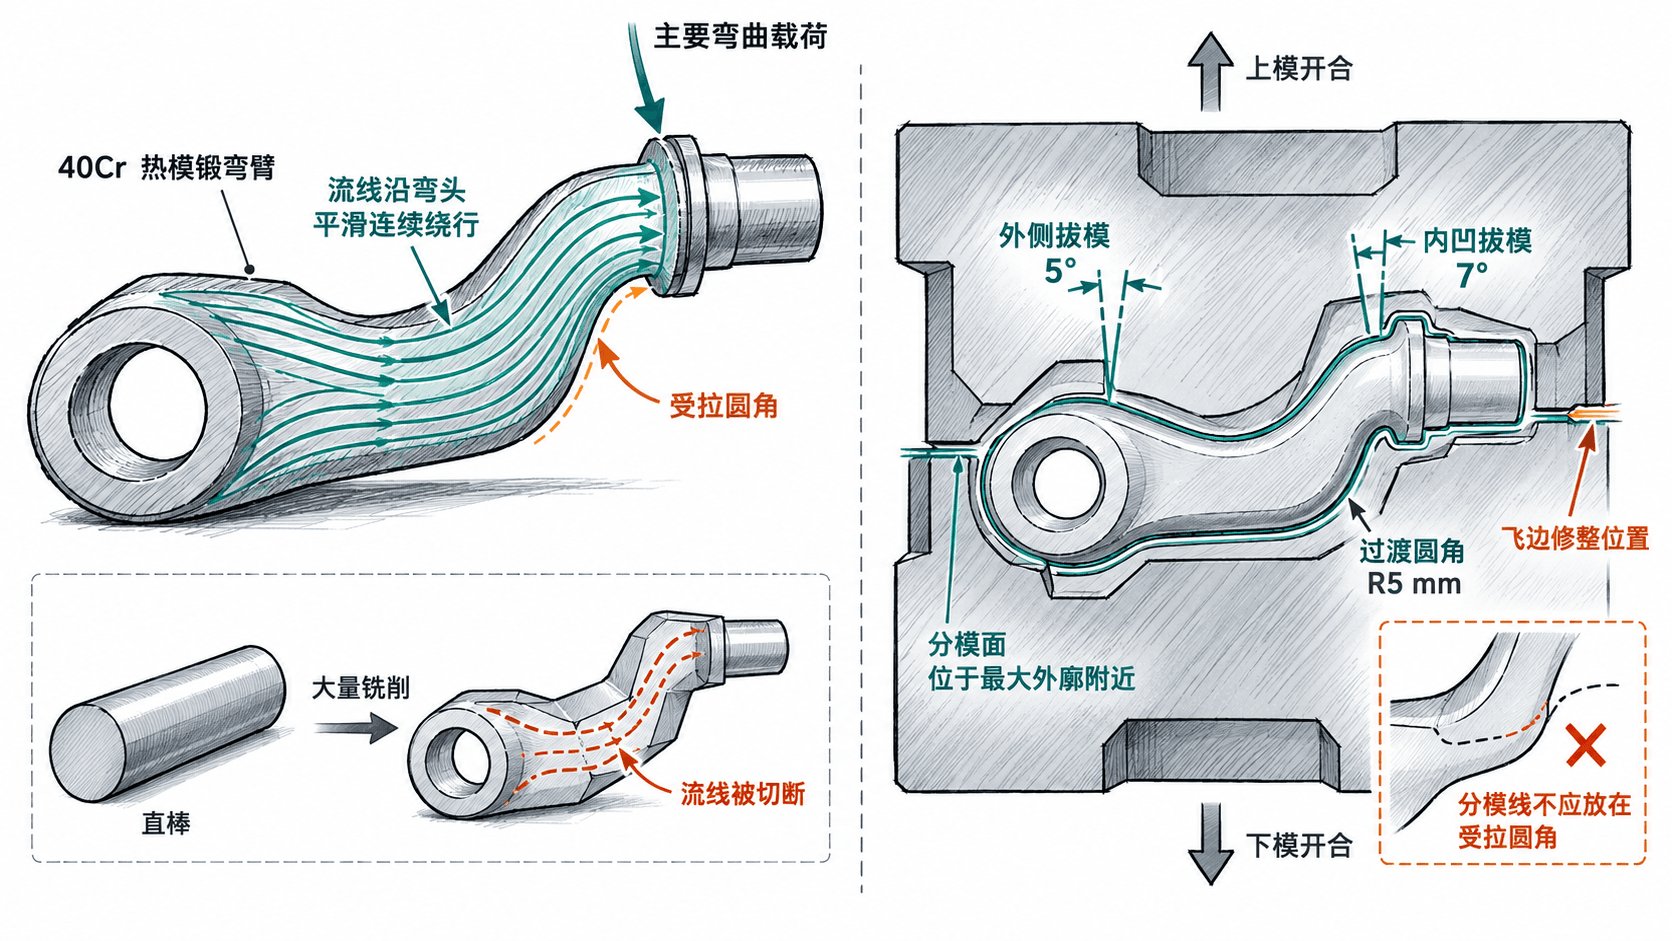
锻件流线是塑性变形后在低倍腐蚀截面可观察到的组织带走向,并不等同于每一颗晶粒的轮廓。弯臂承受交变弯曲时,希望主要流线从杆身连续转过弯头,尽量沿弯曲轮廓延伸,避免在受拉圆角处被深切削大量截断。
直接从直棒铣出弯臂,更容易在弯头处切穿原有的纵向组织带;按弯臂形状预成形则有机会保留连续流线,但不能仅凭流线判断疲劳寿命。试模时沿杆身至弯头取纵向剖面做低倍酸蚀,关注急剧折返、截断与折叠;裂纹等缺陷还须另按验收要求检查。相关设计关系可参阅ASM 锻件分模面与流线设计。
从分模面确定出模结构
以钢件闭式热模锻为例,先让分模面经过最大外廓附近,避免将修边痕放在弯头受拉圆角或精加工定位面。方案初选外侧壁拔模 5°、内凹壁 7°、过渡圆角 R5 mm;拔模角按壁面与开模方向的单侧夹角表达。
这些数值只用于本案例的初步评审,模膛深度、设备及供方工艺会改变实际要求。锻件图另约定错模不超过 0.30 mm、修边后飞边残留不超过 0.8 mm,并确认模具沿开模方向没有倒扣;如果凹槽无法直接出模,可将凹槽留给后续机加工。
按最不利尺寸计算加工余量
设成品轴颈外径为 Ø30.00±0.05 mm,锻态毛坯外径为 Ø35.0±1.0 mm。这组锻态公差是教学假设,正式值须由锻件供应商确认。若错模对中心的影响按 0.30 mm、装夹找正误差按 0.20 mm 保守叠加,则毛坯与成品加工轴线的最大径向偏移按 0.50 mm 核算。
毛坯最小外径为 34.0 mm,成品最大外径为 30.05 mm,最薄处的单边加工余量为:
若首件检测确认氧化皮、表面脱碳及局部表层损伤合计最多需切除 0.60 mm,最薄处尚有 0.875 mm 可供粗精加工分配。这里假设轴颈毛坯截面近似圆形;一旦出现局部凹陷、明显椭圆或超限错模,必须用实际毛坯包络重新核算,不能只看平均外径。
用首件验证余量和表面质量
热锻后的模具磨损、温度与冷却收缩会引起尺寸散布;氧化皮可能使表面看似饱满,却不能保证车削后整周出光。将锻件图与成品图分开管理:前者明确锻态公差、分模线、错模及飞边限值,后者明确 Ø30.00±0.05 mm 和加工基准。
| 检查节点 | 实际检查动作 | 不合格时的处理 |
|---|---|---|
| 试产毛坯 | 连续取 10 件,测轴颈多个方位的最小外径、错模与飞边 | 低于 Ø34.0 mm 或错模超限,隔离并复核模具 |
| 表面清理 | 抛丸后查折叠、裂纹与凹坑,代表件测脱碳层深度 | 需切除深度超过 0.60 mm,重新核算余量 |
| 机加工首件 | 粗车后检查整周是否出光,精车后测外径及与装配基准的同轴关系 | 留黑皮或尺寸不合格时,追查毛坯包络及找正误差 |
如果最小余量不足,应调整锻态毛坯尺寸、分模方案或装夹基准,不能靠增加最后一道切削量弥补已经缺失的材料。