
制造工艺 / 系统课时
对照样件试产量产的交付物
对照样件试产量产的交付物
同一款零件从样件走向量产,每个阶段需要不同的证据才能放行。以一款铝合金安装支架为例,建立交付物、维护责任和放行判断的对应关系,避免拿样件合格报告代替试产验证,或拿试产数据代替量产批次检验。
学习目标
- 区分样件、试产和量产三个阶段的交付物及证明范围。
- 为关键记录指定维护责任人,明确缺失时受阻的放行判断。
- 使用交付物核对表和具体数据判断是否具备进入下一阶段的条件。
区分三个阶段需要证明的事实
假设项目开发一款铝合金安装支架,关键孔距为 80.0 ±0.2 mm,计划经历 5 件样件、100 件试产和每批 1000 件量产。三个阶段虽然都要检查尺寸,但验证对象并不相同。
| 阶段 | 主要问题 | 典型交付证据 | 放行目标 |
|---|---|---|---|
| 样件 | 设计是否满足功能和尺寸要求 | 受控图纸、样件检测报告、功能验证记录、问题清单 | 批准进入试产 |
| 试产 | 既定设备、工装、人员和工艺能否重复制造合格产品 | 工艺文件、首件报告、试产统计、过程风险和控制文件 | 批准进入量产 |
| 量产 | 每个生产批次是否持续满足要求且可追溯 | 批次检验记录、物料追溯、过程巡检、不合格品处置记录 | 批次放行和持续交付 |
样件阶段即使 5 件全部合格,也只能说明被检样件满足相应要求,不能证明连续生产 1000 件时仍具有一致性。试产阶段的一次合格率可以验证工艺表现,但不能替代后续每个量产批次的检验记录。
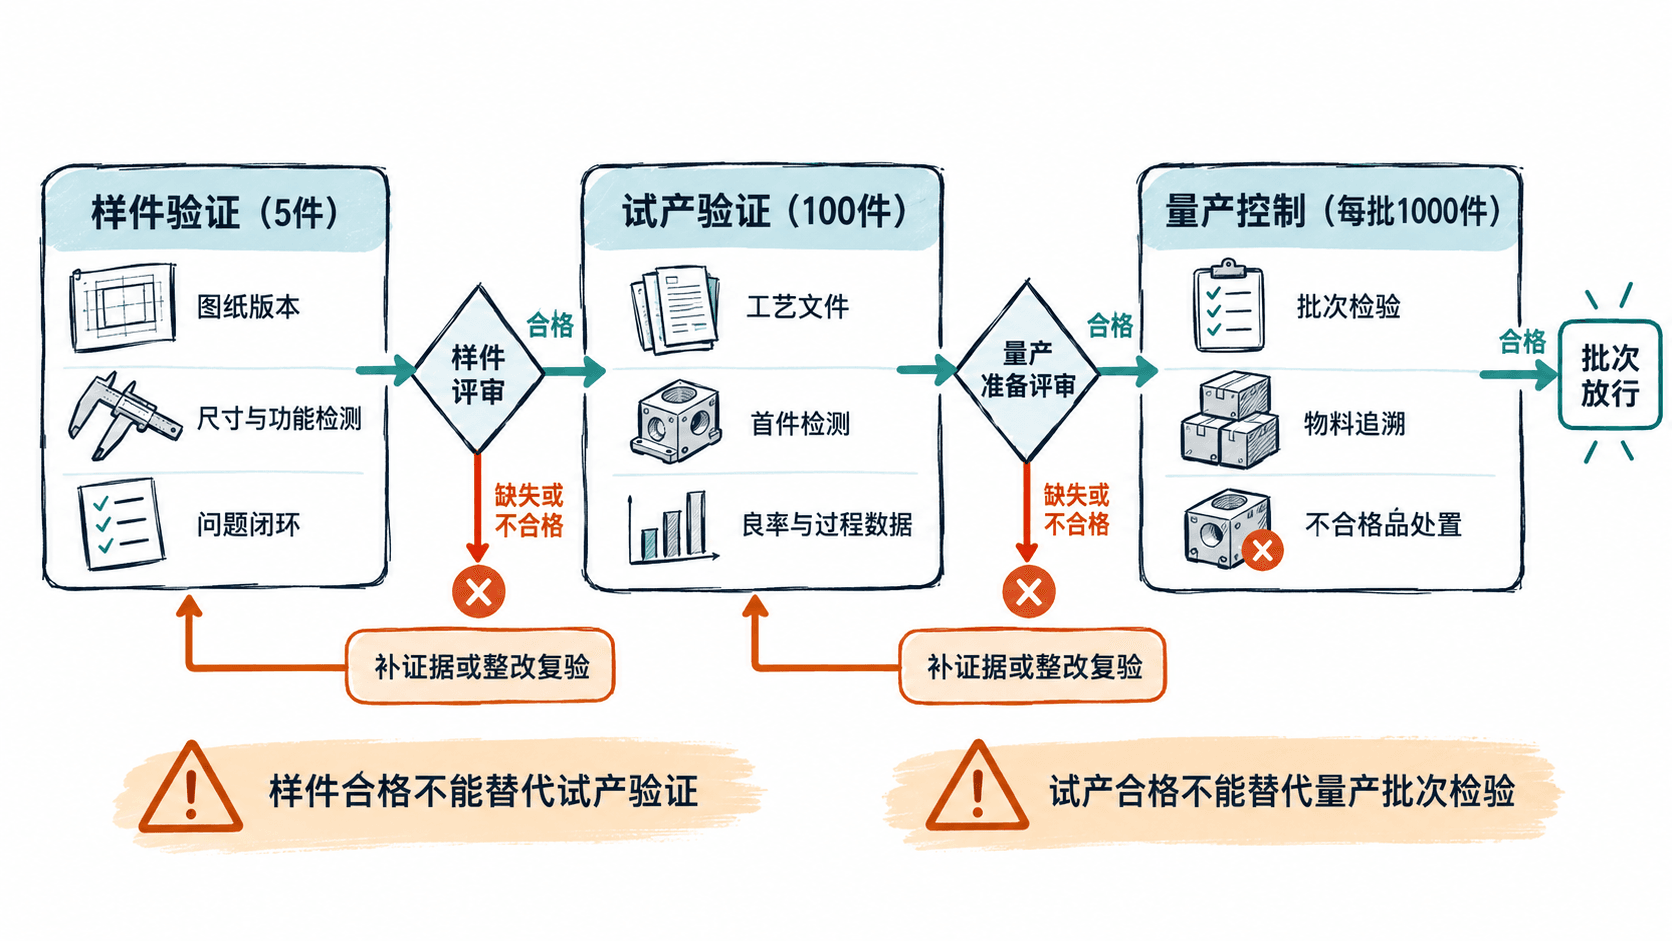
建立交付物与维护责任对照表
交付物不能只列文件名称,还要同时确定维护责任人、版本和对应放行关口。下面的责任分配适用于示例支架项目,实际组织可调整岗位名称,但每项记录应有明确的主要维护人。
| 阶段与交付物 | 主要维护人 | 缺失时影响的放行判断 |
|---|---|---|
| 样件:受控设计图纸与 BOM | 研发设计工程师 | 无法确认样件依据哪个设计版本制造,暂停样件评审 |
| 样件:尺寸及功能检测报告 | 测试或质量工程师 | 无法证明设计要求已满足,不批准进入试产 |
| 样件:问题清单及整改复验记录 | 研发项目负责人 | 无法确认关键设计问题已关闭,不批准试产 |
| 试产:工艺流程、工装参数与作业指导书 | 工艺工程师 | 无法确认制造方法可重复执行,不批准量产 |
| 试产:过程风险分析与控制计划 | 工艺及质量工程师,指定质量工程师维护主文件 | 无法确认关键失效风险有对应控制措施,不批准量产 |
| 试产:首件检测与测量系统确认记录 | 质量工程师 | 无法确认首件及关键测量结果可信,不批准量产 |
| 试产:投入、合格、返工、报废及节拍统计 | 生产主管 | 无法判断工艺能力和生产效率,不批准量产 |
| 量产:来料批号及生产批次追溯记录 | 仓储及物料管理负责人 | 无法定位受影响物料和产品,相关批次暂停放行 |
| 量产:首件、巡检和成品检验记录 | 现场质量检验员 | 无法证明该批次满足检验要求,暂停批次放行 |
| 量产:不合格品隔离与处置记录 | 质量工程师 | 无法确认异常产品得到有效处置,相关批次暂停放行 |
主要维护人负责记录的完整性、及时性和版本更新,不等于拥有最终批准权。例如试产统计由生产主管填写,质量工程师复核质量数据,项目规定的授权评审人员再决定是否允许转入量产。
用具体数据判断能否转入量产
为支架项目设置以下内部评审门槛。数值仅作为教学案例,实际门槛应依据客户要求、产品风险和企业质量体系确定。
| 评审项 | 本项目示例门槛 | 判断依据 |
|---|---|---|
| 样件关键孔距 | 5 件均在 79.8~80.2 mm | 样件尺寸报告 |
| 样件功能验证 | 5 件全部通过规定的装配测试 | 功能测试记录 |
| 试产一次合格率 | 不低于 98% | 100 件试产原始统计 |
| 试产重大质量缺陷 | 0 件 | 不合格品及缺陷记录 |
| 工艺与控制文件 | 已批准且版本一致 | 作业指导书、控制计划及审批记录 |
假设试产实际投入 100 件,其中 97 件首次检验合格、2 件返工后合格、1 件报废。一次合格率为:
返工后共有 99 件合格品,但不能将 99% 当作一次合格率。由于 97% 低于项目要求的 98%,即使样件阶段全部通过,也不能直接签署量产放行。
正确处理是记录 3 件首次不合格品的缺陷类型,分析原因,完成工艺或工装整改,并按批准的复验方案重新收集数据。如果关键孔距的测量设备校准状态无法确认,还应先核实测量系统,再使用相应检测数据作判断。
核对放行包并处理缺失证据
阶段评审可以使用一张统一的交付清单。每份文件至少登记文件编号、版本、适用产品、记录日期、维护人、审核状态及存储位置。实测记录还应保留样本数量、检测方法和原始结果。
以试产转量产为例,按以下顺序执行:
- 核对版本:确认试产使用图纸 B 版、BOM B 版,工艺文件也适用于相同设计状态;版本不一致时先完成变更影响评估。
- 核对完整性:逐项检查首件报告、100 件试产统计、工艺指导书、风险分析、控制计划及问题整改记录是否存在。
- 核对结果:对照批准的门槛确认关键尺寸、一次合格率、重大缺陷和未关闭问题是否满足要求。
- 形成结论:在评审记录中写明通过、不通过或有条件通过,列出证据编号、审批人员及限制条件;未授权的有条件结论不得视为正式放行。
- 冻结交付基线:保存批准的图纸、BOM、工艺文件及检验要求。后续修改应通过变更控制重新评估影响,不能直接覆盖历史试产记录。
例如试产已达到 99% 一次合格率,但缺少已批准的控制计划,仍无法证明关键孔距在量产中将按什么频率、使用什么量具进行检验。应由质量工程师补齐控制计划并完成审批,而不是用高良率报告代替。
区分阶段批准与批次放行
试产评审通过后,代表项目按照批准的生产条件具备进入量产的资格,并不意味着后续产品自动合格。
例如项目规定每批 1000 件量产支架必须执行首件检验、按控制计划开展巡检,并在发货前完成成品检验和追溯核对。如果第 3 批缺少巡检记录,即使第 1、2 批全部合格,也应暂停第 3 批放行,调查记录缺失的时间段和受影响产品,按批准的补充验证或处置方案处理。
最终应形成两套能够互相追溯、但用途不同的证据:一套是证明设计和工艺已获批准的阶段交付包,另一套是证明具体生产批次满足要求的执行记录。审核任何放行决定时,都应能找到对应阶段、对应版本和对应产品批次的原始证据。