
制造工艺 / 系统课时
交付支架零件量产方案与证据
交付支架零件量产方案与证据
以安装支架 B01 为例,把受控图纸、材料、工艺卡、检验记录、产能成本测算和试产问题整理成可追溯的评审包。完成后,评审人应能按证据编号核实放行条件,并清楚区分已达标指标与仍需跟踪的风险。
学习目标
- 用统一版本与批次建立量产方案的评审基线。
- 根据原始记录核算关键尺寸、良率、节拍、产能和成本。
- 提交包含异常闭环、剩余风险和签批意见的放行资料。
锁定产品和验收基线
以下数值仅用于演练,真实项目应以客户批准的图纸、质量协议和控制计划为准。
| 项目 | 本例基线 |
|---|---|
| 产品与图纸 | 安装支架 B01,图纸 Rev.C,外形 120 × 80 × 8 mm |
| 材料与工艺 | 6061-T6 铝板;工艺卡 Rev.B:下料、铣面钻孔、去毛刺、阳极氧化、终检 |
| 关键特性 | 两孔直径 Ø8.50 ± 0.10 mm;孔中心距 80.00 ± 0.15 mm,均按成品状态检验 |
| 试产门槛 | 关键特性按批准抽样方案检验合格;最终良率 ≥96%;瓶颈节拍 ≤1.60 min/件 |
| 交付需求 | 每月 4500 件合格品,按每月 22 个单班工作日规划 |
评审前冻结图纸 Rev.C、工艺卡 Rev.B 和试产批次 S01。若后续更换材料、表面处理供应商或关键工序参数,必须标明变更号,并重新评估受影响的证据,不能混用不同版本的检测结果。
把结论对应到可追溯证据
| 需要证明的结论 | 提交的记录 | 现场核查点 |
|---|---|---|
| 来料正确 | M01 材料合格证、来料批次卡 | 牌号、炉批号与实物标签一致 |
| 关键尺寸合格 | D01 图纸、Q01 首件及终检原始表 | 孔径 8.40~8.60 mm,孔距 79.85~80.15 mm;量具校准有效 |
| 工序按批准方案执行 | P01 工艺卡、设备设定及首件签认 | 工序、刀具、设备和工艺版本一致 |
| 节拍与良率可信 | T01 计时记录、缺陷逐件明细 | 可复算投入数、合格数和瓶颈节拍 |
| 异常完成验证 | R01 不良隔离、原因分析、复验单 | 每项有责任人、处置数量和关闭证据 |
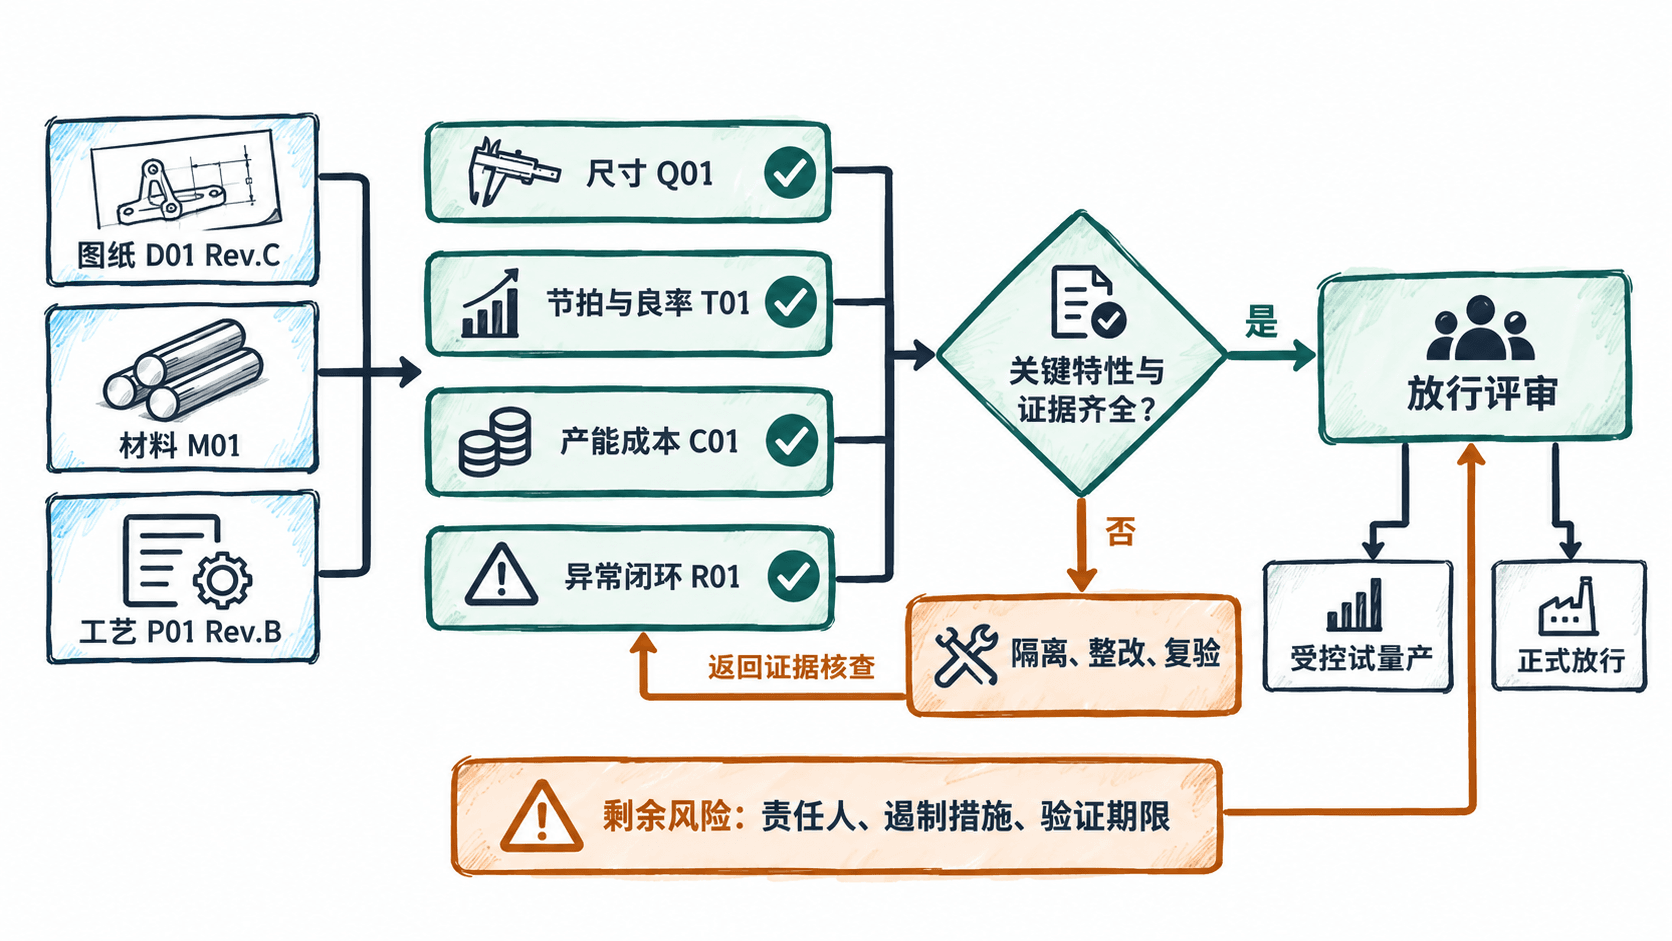
用试产记录验证产能与成本
S01 批次投入 300 件,最终合格 291 件,9 件因外观划伤隔离判退;按批准方案抽检的关键尺寸未发现超差。最终良率为 291 ÷ 300 = 97.0%,瓶颈工位实测平均节拍为 1.58 min/件,均达到本例门槛。但一次抽检合格不等于已证明跨批次过程能力。
规划时保守采用 1.60 min/件、每班 480 min、设备可用率 85%、目标良率 96%:
- 每班可投入:480 × 85% ÷ 1.60 = 255 件。
- 每班合格产出:255 × 96% = 244.8 件,保守取 244 件。
- 月产能:244 × 22 = 5368 件合格品,比月需求 4500 件多 868 件。
若变动成本为每投入件 45 元、每月固定制造费用 30000 元,则以 4500 件月交付量估算,单位合格品成本为 45 ÷ 0.96 + 30000 ÷ 4500 ≈ 53.54 元/件,尚未计运费和税费。设备可用率应由停机日志支持;若新增全检工时,必须重新计算瓶颈产能与成本,不能沿用上述结论。
区分已关闭问题与剩余风险
R01 对 9 件划伤品登记并隔离,追查为工序周转时零件直接叠放。改用隔片和分层料盒后,连续复验 50 件未再出现划伤;这支持措施的短期有效性,但仍要在后续批次检查是否复发。
尚未完成的验证是阳极氧化后孔尺寸的跨批次稳定性。因其涉及关键特性,本例不建议直接签署无限制量产。可提交以下受控试量产申请,前提是客户授权方与质量负责人书面批准:
- 首批上限 500 件,孔径和孔距成品 100% 检验;任一超差立即停线、隔离自上次合格确认以来的可疑品。
- 工艺负责人跟踪连续 3 批的尺寸记录,质量负责人复核过程稳定性和异常处置;全检增加的工时计入新产能测算。
- 连续 3 批满足批准的质量标准且风险关闭后,再申请正式量产;证据不足或未获签批则维持不放行。
整理评审包并形成签批结论
交付包按“首页索引、批准图纸与材料、工艺及控制计划、检验原始记录、产能成本表、异常与风险台账、评审签批页”排序。首页写明 B01、Rev.C、Rev.B、S01、资料日期及 D01~R01 的对应页码;每份原始记录都应包含批次、检测日期、量具或设备编号及签认人。
会议上按关键特性、试产结果、产能成本、异常闭环和剩余风险的顺序核对。签批页必须明确选择不放行、受控试量产或正式放行之一,并记录限制批量、检查频次、责任岗位和复审触发条件。依据当前证据,本例结论是建议受控试量产,不批准无限制量产;待跨批次验证完成后另行评审。