
制造工艺 / 系统课时
针对焊接接头控制热变形
针对焊接接头控制热变形
针对一件底板与立板焊成的 T 形钢支架,通过焊缝布置、热输入、定位夹紧和分段顺序控制焊后角变形。完成本篇后,你可以编排双侧交替施焊方案,并在脱夹冷却后用尺寸数据验证效果,而不是只看夹具内的外形。
学习目标
- 识别对接、T 形角接与搭接的主要收缩和变形风险。
- 用电流、电压和焊接速度比较线能量,并识别降低热输入的边界。
- 为双侧角焊缝安排点固、夹紧、对称施焊与首件验收。
根据接头选择焊缝布置
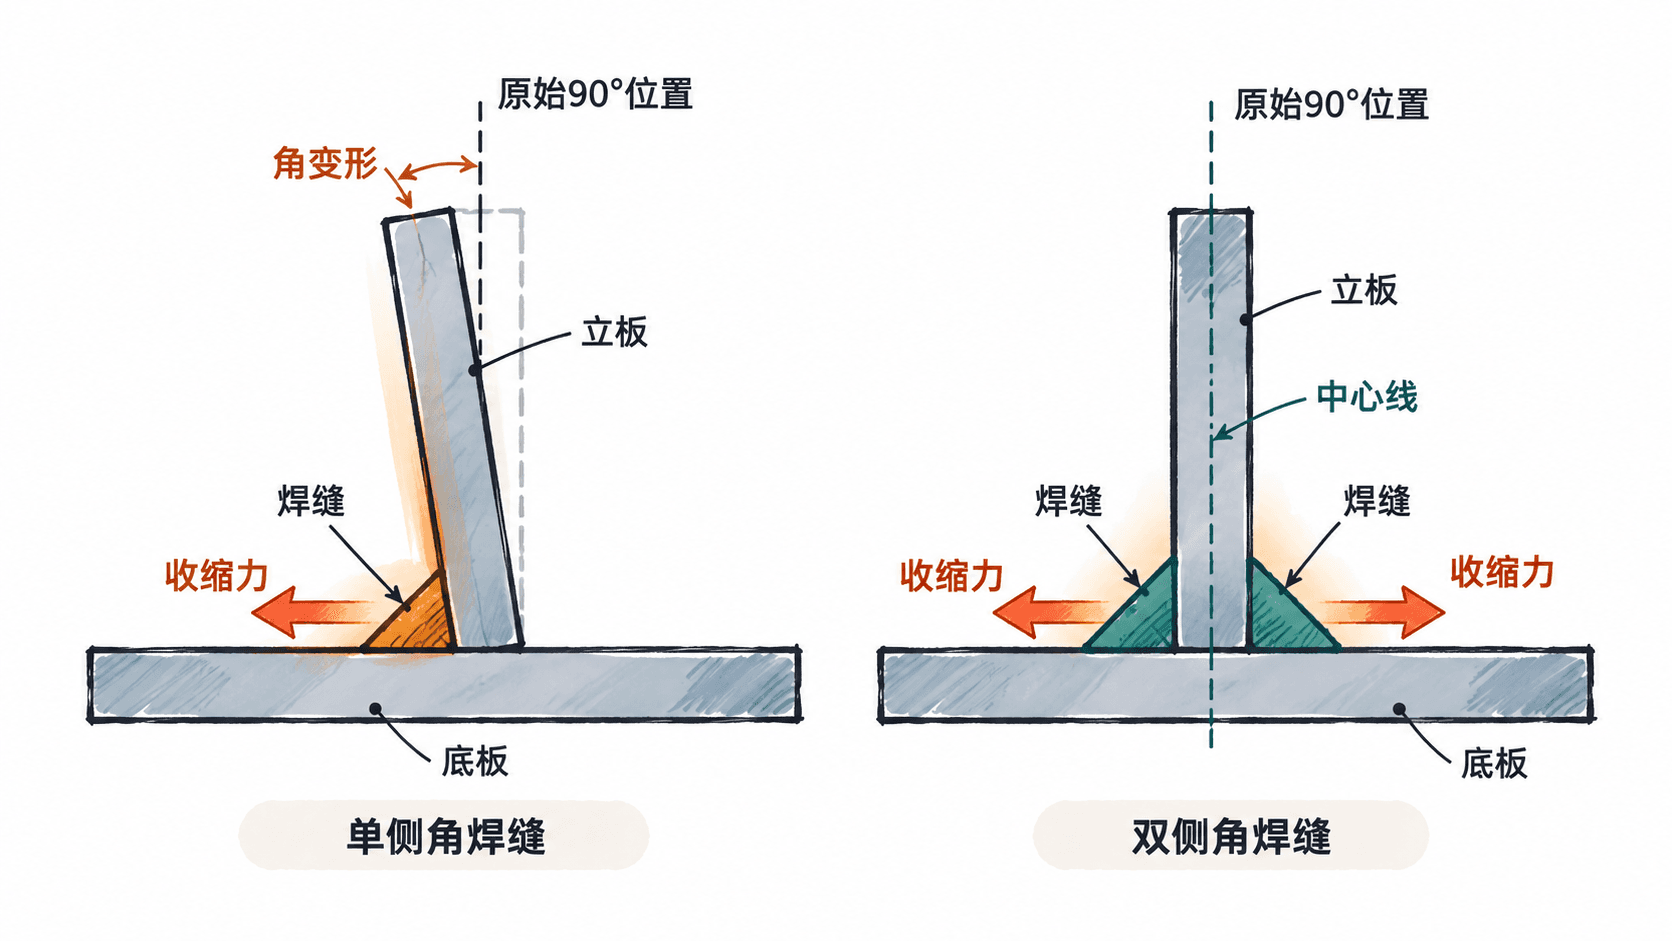
焊缝局部受热膨胀,冷却后产生不均匀收缩。焊缝偏离构件截面中性轴,或集中在接头一侧时,收缩会形成弯矩,使零件出现角变形、弓曲;薄板还可能波浪状失稳。夹具内看似平整,也不代表脱夹后没有变形或残余应力。
| 接头形式 | 易出现的问题 | 优先考虑的布置 |
|---|---|---|
| 对接焊 | 单面坡口、多道焊易引起角变形 | 在允许双面施焊时,采用对称坡口并交替焊两面 |
| T 形角接 | 单侧角焊缝拉动立板倾斜 | 设计允许时采用两侧角焊缝,并轮换施焊 |
| 搭接焊 | 焊缝偏心,板边易翘起 | 缩短不必要的焊缝,必要时在两侧平衡布置 |
以 Q235B 支架为例:底板为 200×120×4 mm,立板为 160×60×4 mm,沿底板中心线竖直放置。假定强度设计允许立板两侧各设焊脚 3 mm、长度 160 mm 的角焊缝。这里的焊脚尺寸仅用于教学,实际必须以图样、承载计算及适用焊接工艺规程(WPS)为准。
用线能量比较焊接方案
在相同接头与工艺条件下,电流或电压增加、焊接速度下降,通常会提高单位焊缝长度的电弧能量。但最终变形还取决于焊缝金属体积、板厚、装夹刚度和施焊顺序,不能只按电流大小判断。
常用的单位长度电弧能量估算式为 ,单位 kJ/mm。其中 为电弧电压(V)、 为电流(A)、 为焊接速度(mm/min)。若估算传入工件的净热输入,可使用 , 为所采用工艺的热效率估计值。
假定 MAG 焊采用 18 V、140 A,两种速度下的计算如下:
| 焊接速度 | 电弧能量 E | 按 η=0.8 估算的 Q |
|---|---|---|
| 400 mm/min | 0.378 kJ/mm | 0.302 kJ/mm |
| 500 mm/min | 0.302 kJ/mm | 0.242 kJ/mm |
在电流、电压保持不变的算例中,提高速度使单位长度能量下降约 20%。这里的效率取值仅作教学估算,参数也不是 Q235B 的通用推荐值。实际试制必须在经确认的 WPS 范围内调整,并检验焊脚不足、未熔合、咬边等风险。
按对称原则安排夹紧与焊序
对本例 160 mm 长的双侧角焊缝,先使工件在设计基准上定位,再交替焊接两侧短段。不要先把一侧整条焊完,再以另一侧焊缝试图强行拉回已经产生的角变形。
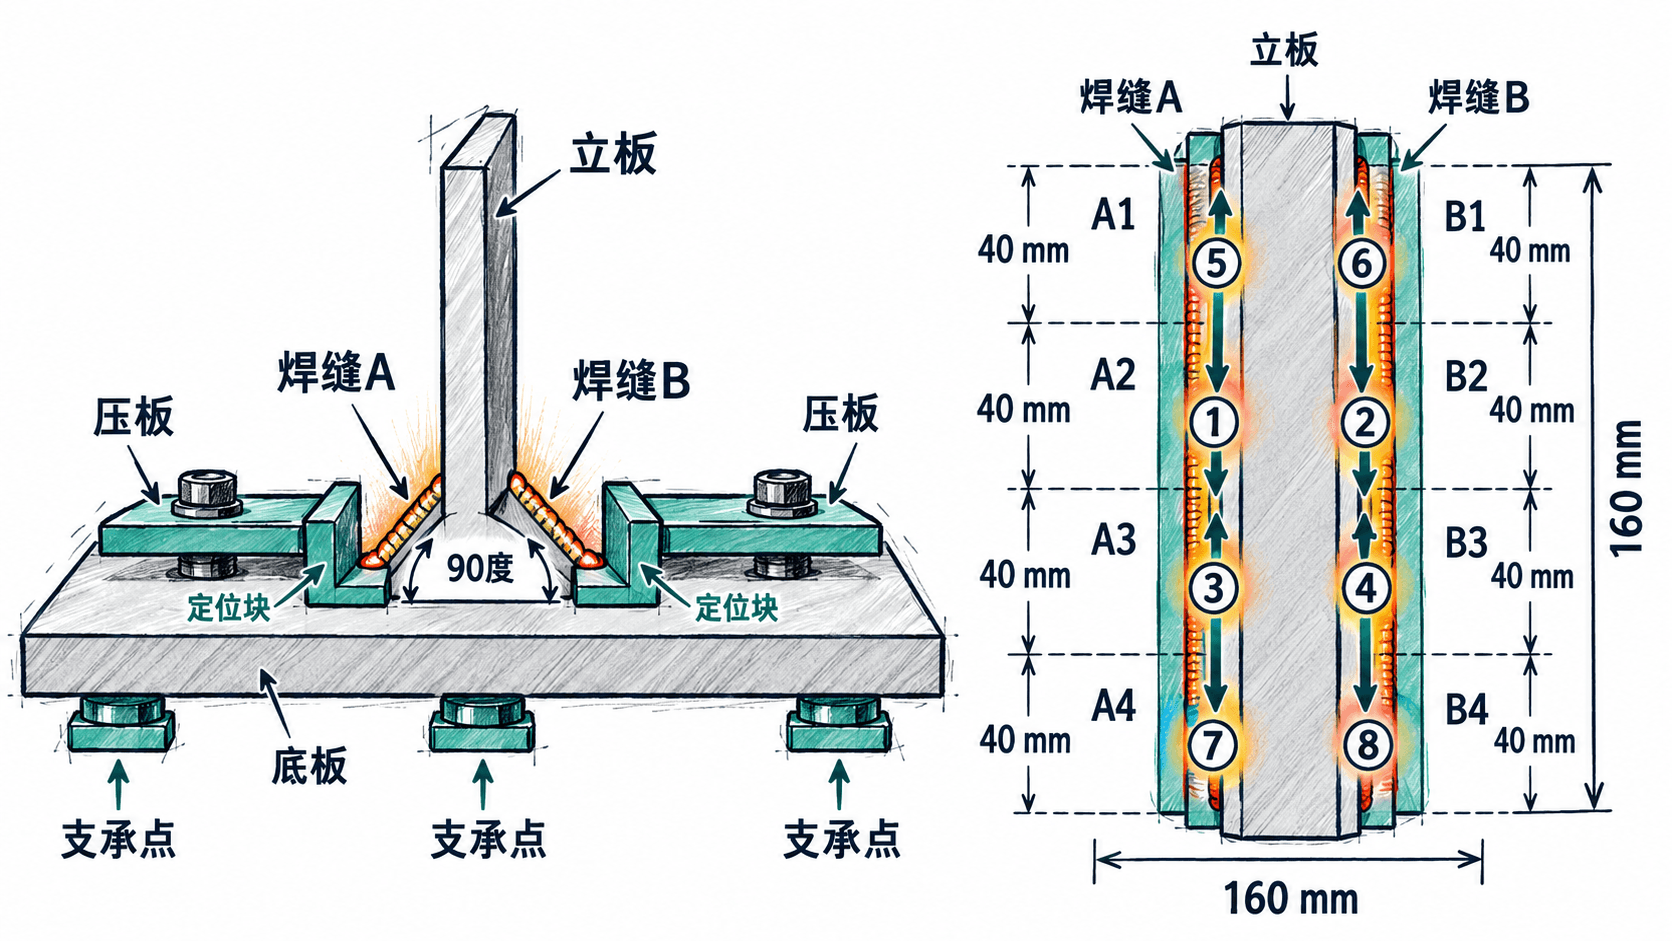
- 将底板放到平整工装的三个支承点上,用直角定位块保持立板与底板成 90°;在焊缝两侧布置避开焊枪路径的压板。
- 在每侧焊缝的两端和中部进行点固,单处点固长度可先按约 8~12 mm 试制;检查两端间隙及垂直度。点固焊质量、清理和后续熔入要求执行 WPS。
- 沿 160 mm 长度分成四个约 40 mm 区段,从左到右标为 1、2、3、4;立板两侧分别记为 A、B。
- 按 A2、B2、A3、B3、A1、B1、A4、B4 的顺序施焊,使焊接位置由中部向两端展开,同时轮换两侧。相邻短段的接头、起弧和收弧按 WPS 处理,不允许留下未熔合缺陷。
- 按规定冷却并确认安全后松夹;禁止擅自用水急冷来追求快速定形。记录松夹前后角度和底板翘曲变化。
通过首件对照判断是否有效
取两套同尺寸试样,保持材料批次、焊脚目标、电流、电压、焊接速度和夹具一致,只改变焊序:方案甲先完成 A 侧整条焊缝再焊 B 侧;方案乙采用上述双侧交替的八段顺序。试样冷却至接近环境温度并脱夹后,再测自由状态尺寸。
假设本支架图样规定立板相对底板的角度偏差不超过 0.5°,底板放在检验平台上的最大离面量不超过 0.8 mm。下面仅是用于演示判定方法的假设测量数据,不是实测结果,也不是行业通用公差。
| 对照方案 | 角度偏差 | 最大离面量 | 判定 |
|---|---|---|---|
| 甲:先整侧、后另一侧 | 1.2° | 1.4 mm | 不合格 |
| 乙:双侧交替短段 | 0.3° | 0.6 mm | 尺寸合格 |
角度可用适当精度的角度量具检验,离面量可用平台与塞尺检查;同时还需按图样和工艺要求检查焊缝尺寸、外观及必要的无损检测。若尺寸仍超差,应先核对接头间隙、焊缝是否超大和实际焊接参数,再试验调整压板位置或预置反变形量,不能仅靠焊后强制矫形掩盖原因。分段、退焊和跳焊的适用原则可参考 TWI 焊接变形控制资料。