
制造工艺 / 系统课时
从毛坯与精度要求编排工艺路线
从毛坯与精度要求编排工艺路线
同一个零件,即使最终尺寸完全相同,加工顺序不同也可能造成基准漂移、余量不足或孔位超差。本篇以铝合金安装板为例,从毛坯尺寸和关键精度出发,编排粗加工、基准加工与精加工工序,并形成可直接用于工艺卡的余量及基准传递表。
学习目标
- 根据毛坯尺寸、成品尺寸和精度要求,计算各加工面的总余量与精加工余量。
- 按粗加工、精基准建立、关键表面精加工的顺序编排工艺路线。
- 为每道工序写明定位依据、形成的基准及其向后续工序的传递关系。
从图纸提取工艺约束
假设需要加工一块6061-T6铝合金安装板,采用锯切板料作为毛坯。这里的尺寸、精度和余量均为教学算例,实际生产应以正式图纸、毛坯实测结果和设备能力为准。
| 项目 | 本例要求 | 对工艺路线的影响 |
|---|---|---|
| 锯切毛坯 | 106×66×16 mm,名义尺寸 | 六个外表面都有切削余量 |
| 成品外形 | 100±0.10×60±0.10 mm | 外形需粗铣后精铣 |
| 成品厚度 | 12±0.05 mm | 需要稳定的厚度测量基准 |
| 底面A | 平面度0.05 mm | 优先加工为主要精基准 |
| 顶面 | 相对A平行度0.05 mm | 必须以A定位并精加工 |
| 两个通孔 | 2×Φ10 H7 | 钻孔后铰孔,不能仅用普通钻孔保证尺寸 |
| 孔位置 | 相对A、B、C的位置度Φ0.10 mm | 必须在最终定位基准建立后加工 |
规定底面为基准特征A,沿100 mm方向的长侧面为基准特征B,相邻60 mm方向的短侧面为基准特征C。孔轴线垂直于底面,两孔中心距名义值为60 mm。
这里的A、B、C是成品图纸定义的基准特征。毛坯上尚未加工的锯切面不能直接当成最终精度检验基准。
排工序前先识别三个约束:哪些表面要提供定位,哪些尺寸需要最后形成,哪些特征不能在基准尚未稳定时完成。本例应优先获得可靠的底面A,再完成B、C和顶面,最后定位加工两个精孔。
计算毛坯余量与阶段尺寸
加工余量是从毛坯表面到最终设计表面需要去除的材料厚度。板件两侧均加工时,不能把尺寸差额全部分配给其中一个面。
本例假定毛坯相对最终轮廓基本居中,各相对表面的材料分布足以保证加工,并采用粗铣后每个表面保留0.5 mm精加工余量的初始方案。
| 加工方向 | 总尺寸差 | 每面总余量 | 每面粗加工去除量 | 每面精加工余量 |
|---|---|---|---|---|
| 长度106→100 | 6.0 mm | 3.0 mm | 2.5 mm | 0.5 mm |
| 宽度66→60 | 6.0 mm | 3.0 mm | 2.5 mm | 0.5 mm |
| 厚度16→12 | 4.0 mm | 2.0 mm | 1.5 mm | 0.5 mm |
因此,按名义尺寸规划,三个阶段的外形分别为:
- 锯切毛坯:106×66×16 mm。
- 六面粗加工完成:101×61×13 mm。
- 六面精加工完成:100×60×12 mm。
粗加工后的101×61×13 mm不是任意中间尺寸。它意味着相对于最终成品,六个外表面分别保留约0.5 mm的精加工余量。
例如,粗铣完成后若实际厚度为12.7 mm,而两大面仍各需精去0.5 mm,就没有足够余量满足12 mm成品厚度。此时应重新评估基准恢复与余量分配,不能继续执行原定精加工程序。
按基准传递编排工序
工艺路线不仅要写加工动作,还要写清零件靠什么定位、当前工序产生什么精度,以及下一道工序如何继承该精度。
对本例板件,可采用以下简化工序卡。工序号用于车间识别,实际装夹次数和机床工位应由具体夹具方案确定。
| 工序 | 加工内容及阶段尺寸 | 定位依据 | 形成和传递的基准 |
|---|---|---|---|
| OP10 | 检查106×66×16毛坯的尺寸、平直度和表面缺陷 | 毛坯原始表面 | 确认可加工余量,不形成精基准 |
| OP20 | 粗铣两大面,厚度至13 mm | 毛坯找正,翻面利用已加工平面 | 获得粗基准A,供后续粗加工定位 |
| OP30 | 粗铣四个侧面,外形至101×61 mm | 粗基准A及临时侧向定位 | 获得粗侧面,为后续精铣提供定位条件 |
| OP40 | 精铣底面A,达到平面度0.05 mm要求 | 粗加工平面及可靠支承 | 形成最终A,传给外形、顶面和孔加工 |
| OP50 | 精铣四个侧面,外形至100×60 mm | 最终A及适当侧向定位 | 形成最终B、C,供精孔加工定位 |
| OP60 | 精铣顶面,成品厚度至12 mm | 最终A | 以A控制厚度和平行度 |
| OP70 | 钻预孔、铰两个Φ10 H7通孔 | 最终A、B、C | 由统一基准控制孔轴线位置 |
| OP80 | 去毛刺、尺寸检验和首件记录 | 最终A、B、C | 验证尺寸及基准关系,形成放行证据 |
实际装夹顺序需要特别关注OP40至OP70之间的基准传递。OP40完成后,后续精加工应以最终A为首选主定位基准,而不能继续依赖粗糙的原始锯切面。
OP50完成B、C后,孔加工可采用适用于刚性板件的3-2-1定位:底面A由三个支承点约束,长侧面B由两个侧向定位点约束,短侧面C由一个端部定位点约束,再通过独立压紧机构保持接触。通孔下方需要预留避刀空间。
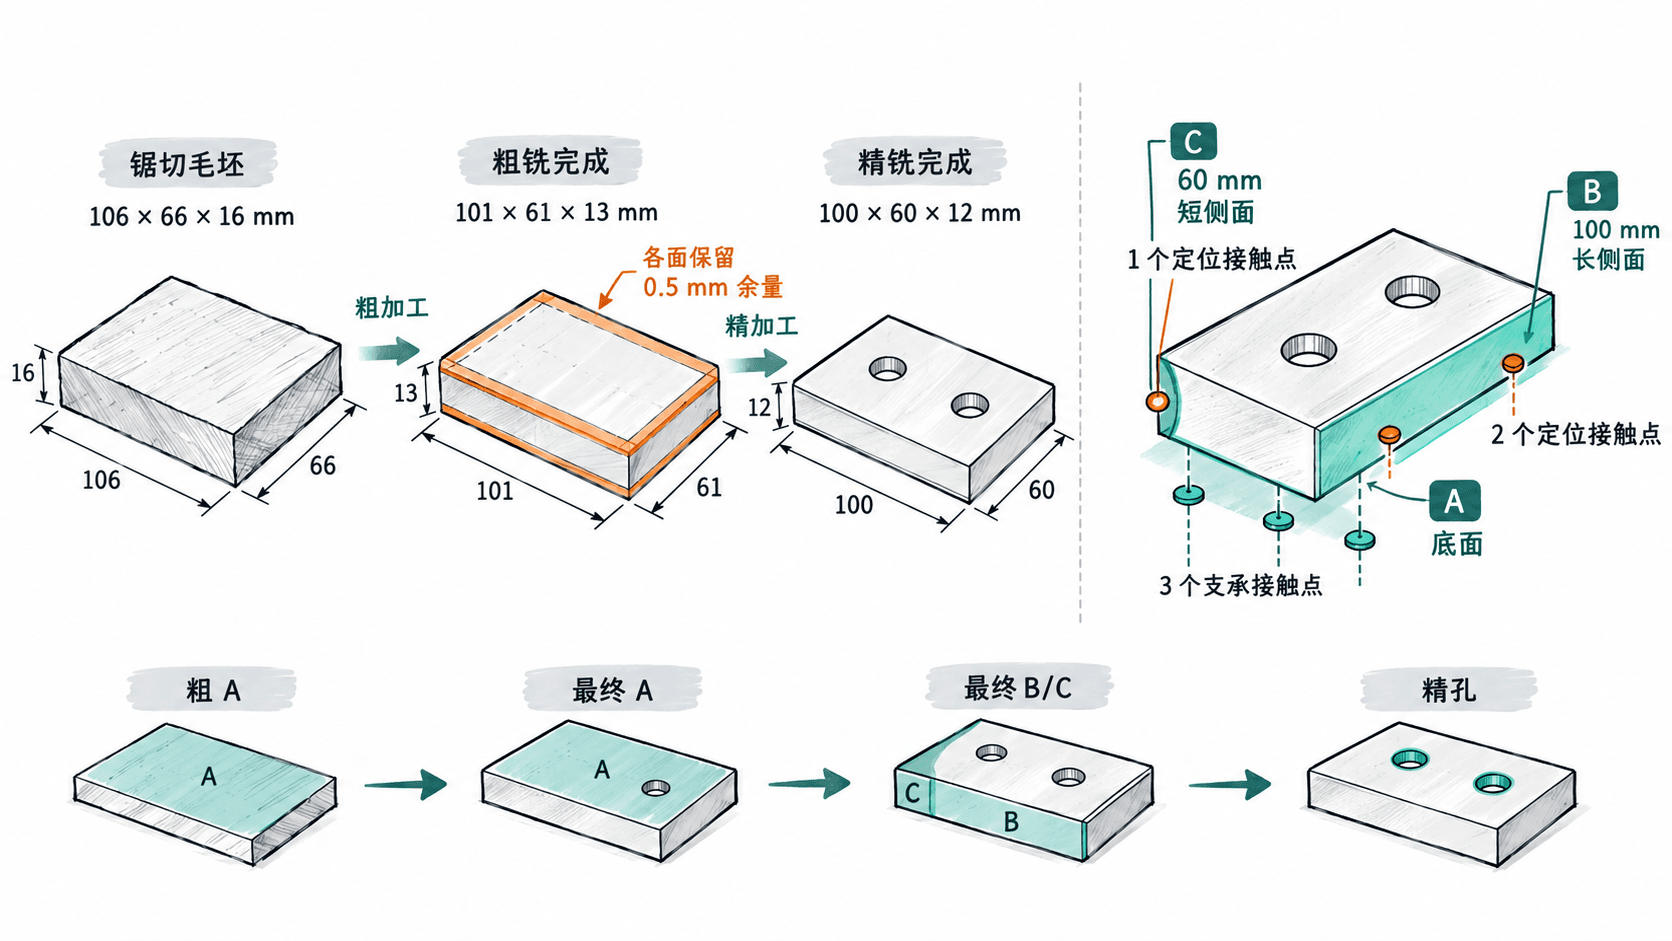
这张工艺路线表的关键是让设计基准、加工定位基准和检验基准尽可能一致。每次翻面或更换夹具,都应确认基准面是否贴合、是否有切屑垫高,以及压紧是否引起变形。
在最终基准上加工精孔
两个Φ10 H7通孔不适合安排在OP20或OP30阶段直接完成。因为后续精加工会改变实际定位表面,如果孔仍按粗基准加工,就可能把前期基准误差保留在成品中。
假设成品以C侧面作为X方向零点,以B侧面作为Y方向零点,两孔名义中心坐标分别为X20、Y30与X80、Y30,单位均为mm。这样两孔的名义中心距为60 mm。
在OP70中采用以下步骤:
- 清理夹具和A、B、C基准特征,保证定位接触可靠。
- 将加工坐标与A、B、C对应,确认孔的X、Y坐标及Z方向加工深度。
- 使用中心钻或合适的定位加工方式建立孔位,再以Φ9.8 mm钻头加工预孔。
- 在孔位置已受控的前提下,使用合适的Φ10 H7铰刀完成孔径精加工。
- 检查孔口毛刺、孔径及孔轴线相对A、B、C的位置度。
以Φ9.8 mm预孔配合Φ10 mm铰刀为例,名义直径方向余量为0.2 mm,即单侧约0.1 mm。具体预孔直径应结合铰刀厂家推荐、刀具材料、机床跳动和铝合金切削条件调整,不能机械套用。
按照ISO 286的对应尺寸分段,Φ10 H7孔的尺寸范围为10.000~10.015 mm。首件可采用合适的内径量具或经确认的通止规检验孔径;孔的位置度则应采用三坐标测量机或经过验证的专用检具,不能只用卡尺测量两个孔的中心距代替。
用首件检验修正工艺路线
工艺卡初稿完成后,应通过首件确认余量分配和定位方案是否可执行。检查不应只发生在全部加工完成后,粗加工结束和精基准建立后都需要设置必要的测量节点。
| 检查节点 | 应检查的内容 | 异常时的处置 |
|---|---|---|
| 毛坯入机前 | 三向尺寸、弯曲、表面缺陷及各面最小余量 | 余量不足则隔离毛坯或重新评估加工方案 |
| 粗加工完成 | 101×61×13阶段尺寸、各面留量、松夹后变形 | 调整找正、装夹或粗精加工分配 |
| 精基准完成 | A平面度、B/C状态及重复定位接触 | 基准不合格则不得继续精孔加工 |
| 外形精加工完成 | 100×60×12尺寸、顶面相对A的平行度 | 根据剩余余量判断能否补加工 |
| 精孔完成 | Φ10 H7孔径、孔位置度、毛刺 | 分类判断尺寸、刀具或定位问题 |
例如,某首件在OP30后松开夹具,测得粗加工底面出现0.6 mm翘曲,而原计划该面仅保留0.5 mm精加工余量。即使重新压紧后看似贴平,也可能在释放夹紧力后恢复变形。这种情况下不能直接按原工艺精铣,应重新确定自由状态下的几何偏差,必要时增加粗加工稳定阶段、调整装夹或改用留量更充足的毛坯。
反过来,如果成品外形尺寸合格,但两孔相对B、C的位置整体偏移0.3 mm,应优先追查OP70的工件坐标建立、侧向挡块和夹具重复定位,而不是单纯调整铰刀直径。
最终形成的工艺路线应同时具备三个可核查结果:各阶段尺寸及剩余余量能够计算,每道关键工序的定位基准可以追溯,最终尺寸和几何公差都有对应的测量方法。这样才能将一张零件图转换成可执行、可调整、可验收的机加工工艺卡。