
制造工艺 / 系统课时
判断增材制造的适用与局限
判断增材制造的适用与局限
面对带弯曲内腔的金属零件,能打印成形不代表能清粉、装配和长期承压。这里以一件不锈钢分流块为例,核对几何、支撑、后处理、精度和批量费用,最终判断应先用增材制造打样、验证后作为终端零件,还是改用传统加工。
学习目标
- 根据内腔形状、成形方向和清粉条件判断金属增材工艺是否可行。
- 为关键尺寸和功能验收列出必要的后处理及检验项目。
- 用设备投入、交期和不同批量的总成本选择制造方案。
先确定几何与验收门槛
假设要制造一件316L不锈钢分流块,外形为80 mm × 60 mm × 35 mm,内部有两段转弯的直径5 mm流道,共三个外部接口。安装孔位置要求±0.05 mm,密封面平面度不大于0.05 mm、粗糙度Ra不大于1.6 μm;先做5件,后续可能需要100件。
候选方案是激光粉末床熔融(LPBF)整体成形,以及CNC分成两半加工流道后焊接。如果允许把内腔改成直钻孔,常规机加工通常更值得先报价;如果必须保留连续弯曲流道,LPBF可减少零件数量和焊接接缝,但必须证明内腔能清理、能检验。
检查支撑、清粉与成形方向
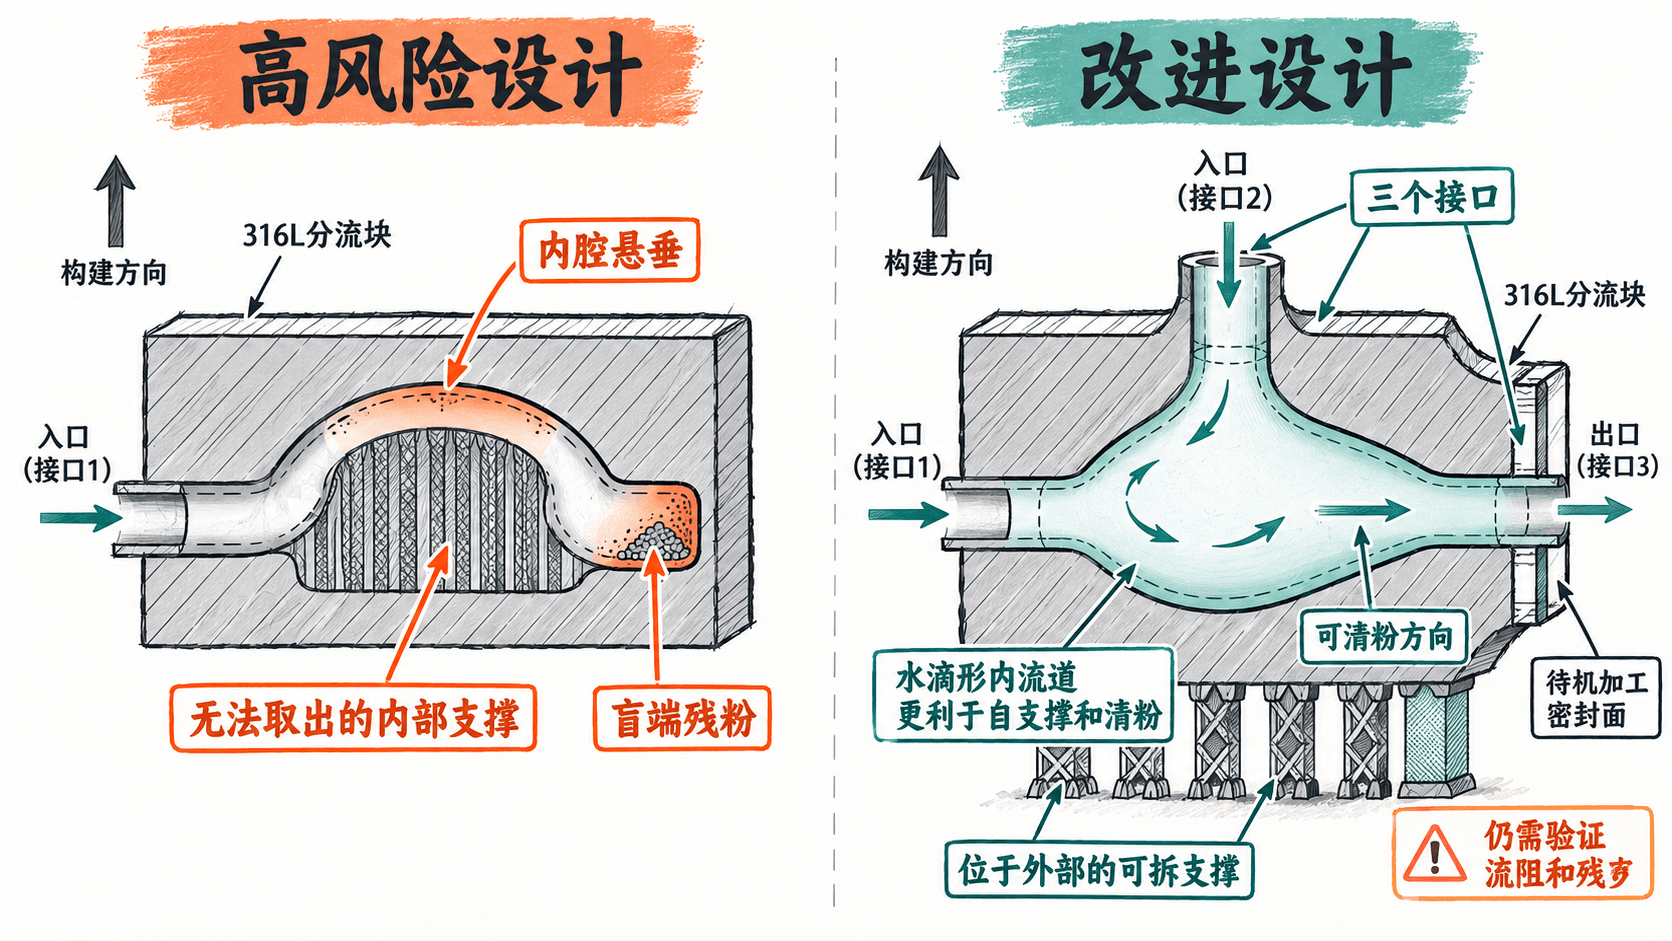
评审打印方案时,先沿构建方向观察每一层的悬垂区域,再沿实际流道检查粉末退出路径:
- 优先调整摆放方向,让较大的悬垂区域落在零件外部;外部支撑可切除,封闭流道内的支撑通常无法取出。
- 对难以避免的内腔顶部悬垂,与供应商评估水滴形等自支撑截面;截面改变后还要重新核对流通面积和压降,不能直接认为等效于直径5 mm圆孔。
- 确认三个接口之间不存在封闭盲腔,设计可操作的清粉路径;提出吹扫、称重或CT等验证方案,而不是仅凭开口数量断言清粉完成。
把后处理纳入尺寸判定
LPBF的热应力、表面粗糙度和局部缺陷会影响成品。示例中的密封面和安装孔不能直接按打印状态验收:在密封面单侧预留0.5 mm机加工余量,安装孔预留再加工条件,最终尺寸以精加工后测量为准。0.5 mm仅为本案例的工艺假设,须经供应商确认。
建议把工艺路线写成可检查的三步:
- 按经过确认的工艺执行清粉、去应力处理、切离基板和去除外支撑;顺序由设备与材料工艺卡确定。
- CNC精加工安装孔与密封面,再清理流道;用三坐标或适用量具检查孔位置和平面度,粗糙度仪检查密封面Ra。
- 针对内腔设置CT、可达部位内窥或残粉清洁度验证,并按实际服役压力与适用规范制定泄漏试验;抽检还是全检须由风险等级决定。
如果内流道壁面也必须达到Ra 1.6 μm,而现有后处理方法无法进入该处并验证结果,应改变流道结构或放弃直接打印。终端零件的材料性能还需按服役载荷验证,不能把打印材料名称等同于锻轧态316L的性能保证。
比较设备投入、周期与形状自由度
下表为同一分流块的教学预算假设,并非通用设备报价。首批交期从完成工艺设计后计算,包含常规后处理和基础检验;设备成本按自建小型产线估计,若采用委外生产则不需要购置这些设备。
| 指标 | LPBF整体打印 | CNC分件加工+焊接 |
|---|---|---|
| 自建设备投入(假设) | 约300万元,含打印及基础辅机 | 约180万元,含机床与焊接工位 |
| 5件首批交付周期(假设) | 7~12个工作日 | 10~15个工作日 |
| 内腔形状自由度 | 可做三维弯曲流道,但受悬垂、支撑和排粉限制 | 刀具要可达;复杂内腔需拆件并形成接缝 |
| 主要后处理 | 去应力、去支撑、清粉、精加工、内腔检验 | 机加工、焊接、焊后尺寸与泄漏检验 |
再假设委外供应商的费用已包含设备折旧、必要后处理和基础检验,但不包含额外产品认证:LPBF固定工程费1500元,每件1200元;CNC加焊接的工装及工艺准备费10000元,每件550元。令数量为,则总成本分别为与。
| 生产数量 | LPBF总成本 | CNC+焊接总成本 |
|---|---|---|
| 5件 | 7500元 | 12750元 |
| 100件 | 121500元 | 65000元 |
两方案的成本相等时数量约为13.1件,因此从14件起,本假设下CNC方案的总成本更低。这个交点只对给定报价与质量要求有效;若焊缝不被允许,便不能把CNC方案视为功能等价的低价替代。
决定样件还是终端零件
对于本例的5件设计验证样件,若供应商确认流道可成形且能排粉,优先委外LPBF,重点验证装配、流阻、清洁度与尺寸修正量。聚合物打印件可用于早期空间验证,却不能代替316L承压功能试验。
若要把LPBF件作为终端零件,还需冻结粉末规格、构建方向、关键打印参数及热处理制度,完成材料性能和工艺一致性验证,落实关键尺寸、清洁度与泄漏检验及批次追溯。针对可能的100件批量,应分别索取包含良率、复检、返工与交期的正式报价,再判断是保留整体打印,还是允许焊接并采用分件加工。
最终放行应同时满足能制造、能清理、能检验、功能达标、全成本可接受五个条件;其中任何一项无法验证,都不应因为形状复杂而直接选择增材制造。