
制造工艺 / 系统课时
在设计评审中关闭制造问题
在设计评审中关闭制造问题
设计评审发现问题,不代表问题已经解决。只有将修改落实到受控图纸或工艺文件,并通过加工、测量和装配验证,才能确认制造风险得到控制。本课以铝合金 L 形支架为例,建立一份具有责任人、版本记录和验证证据的 DFM 问题闭环记录。
学习目标
- 将 DFM 评审意见整理成有编号、风险等级、责任人和关闭条件的问题清单。
- 对比设计修改前后的加工路线、加工时间和质量风险。
- 核对图纸版本与验证证据,判断制造问题应当关闭还是退回修改。
将评审意见转成可执行的问题单
假设评审对象为 6061-T6 铝合金 L 形支架,零件号 BKT-021,当前图纸版本 Rev A。支架内侧有一处宽 12 mm、深 16 mm 的封闭槽,图纸要求四角 R0,计划使用三轴加工中心铣削。
采用直径 8 mm 的立铣刀时,刀具半径为 4 mm,无法直接形成 R0 内角。如果装配允许,可以将内角改成 R4;如果必须接近尖角,就要评估增加放电加工等工序,并明确实际可验收的圆角要求。
评审还发现现有顶部压紧夹具遮挡槽口,刀具和刀柄存在与夹具干涉的风险。两个问题应分别登记,不能合并成一句“优化加工工艺”。
| 问题编号 | 风险与现象 | 建议措施及责任人 | 关闭依据 |
|---|---|---|---|
| DFM-017/高 | Rev A 封闭槽要求 R0,常规立铣刀无法达到 | 设计工程师确认装配空间,拟改为 R4±0.5 mm | Rev B 图纸、加工首件尺寸与装配记录 |
| DFM-018/中 | 顶部压板遮挡槽口,存在碰撞风险 | 工艺工程师设计侧向压紧夹具 | 刀路干涉检查、试切与重复定位记录 |
这里的高风险表示现有加工路线不能满足图样要求;中风险表示需要修改装夹方式并重新验证。实际项目应依据企业风险分级规则评定,不能仅凭主观印象确定严重程度。
每条问题至少保留零件号、发现版本、问题位置、风险等级、建议措施、责任人、目标完成日期、状态和证据编号。问题编号应贯穿会议纪要、工程变更、试切记录及最终关单表,避免出现“问题已修改,却找不到修改依据”的情况。
比较修改前后的制造风险
设计修改必须先确认功能允许,再判断是否真的降低制造成本和质量风险。对于 DFM-017,不能只因为 R4 容易铣削就直接修改图纸,还要核对槽内配合件的运动空间、接触位置及装配间隙。
假设装配检查要求该处最小间隙不小于 1.0 mm。设计工程师将槽内角改为 R4±0.5 mm,并用修改后的三维模型检查最不利装配位置,确认该方案能够满足间隙要求后,才提交变更审批。
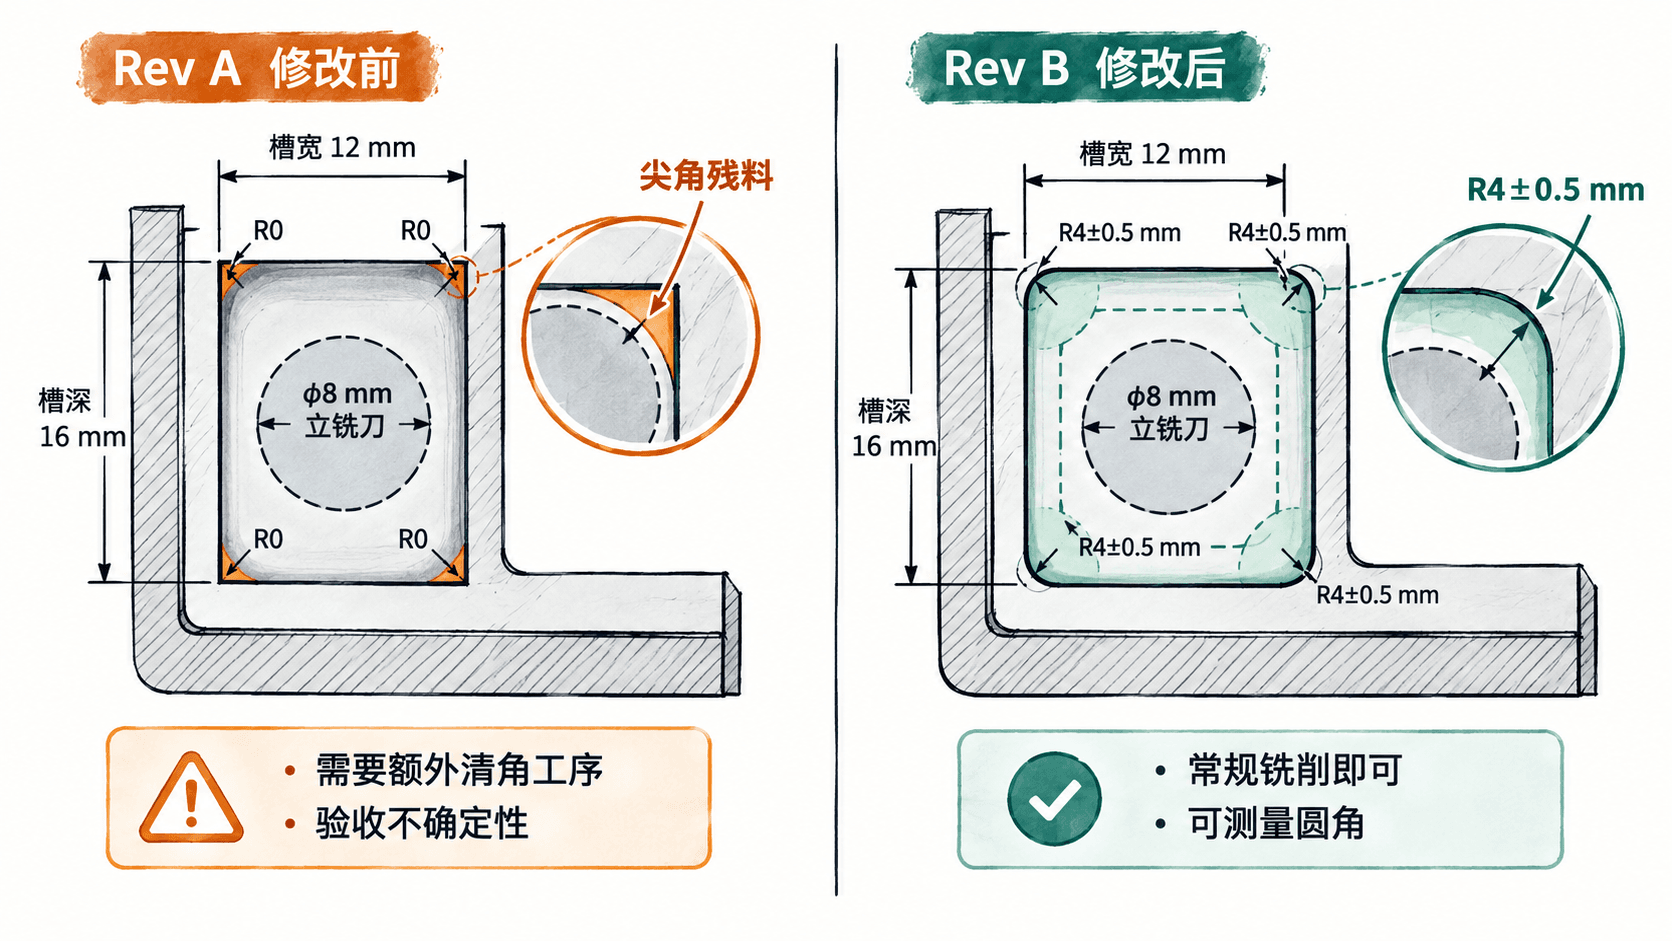
在方案比较表中,同时记录工序变化与预计加工时间。以下为教学用工艺估算,不是实际生产统计数据。
| 比较项 | Rev A 原方案 | Rev B 修改方案 |
|---|---|---|
| 内角要求 | R0 | R4±0.5 mm |
| 加工路线 | 铣槽、额外放电清角、去毛刺、检验 | 直径8 mm立铣刀铣槽、去毛刺、检验 |
| 预计单件加工及检验时间 | 24 min | 14 min |
| 主要质量风险 | 尖角要求难以实现且验收定义不清 | 圆角可加工,但需验证尺寸与装配间隙 |
| 后续验证 | 清角工艺能力及实际圆角 | 试切尺寸、刀具干涉与装配检查 |
预计单件时间减少 10 min,降幅约 41.7%。这只能作为方案选择依据,不能直接写成已经实现的节拍改善。正式评审应补充相同批量、相同检验范围下的试切或生产数据。
DFM-018 则可以优先采用工艺修改:由顶部压紧调整为侧向压紧,不必为了夹具方便直接改动零件外形。不过,新夹具必须证明定位稳定、刀具行程无干涉,否则只是把问题转移到了下一道工序。
将修改落实到受控版本
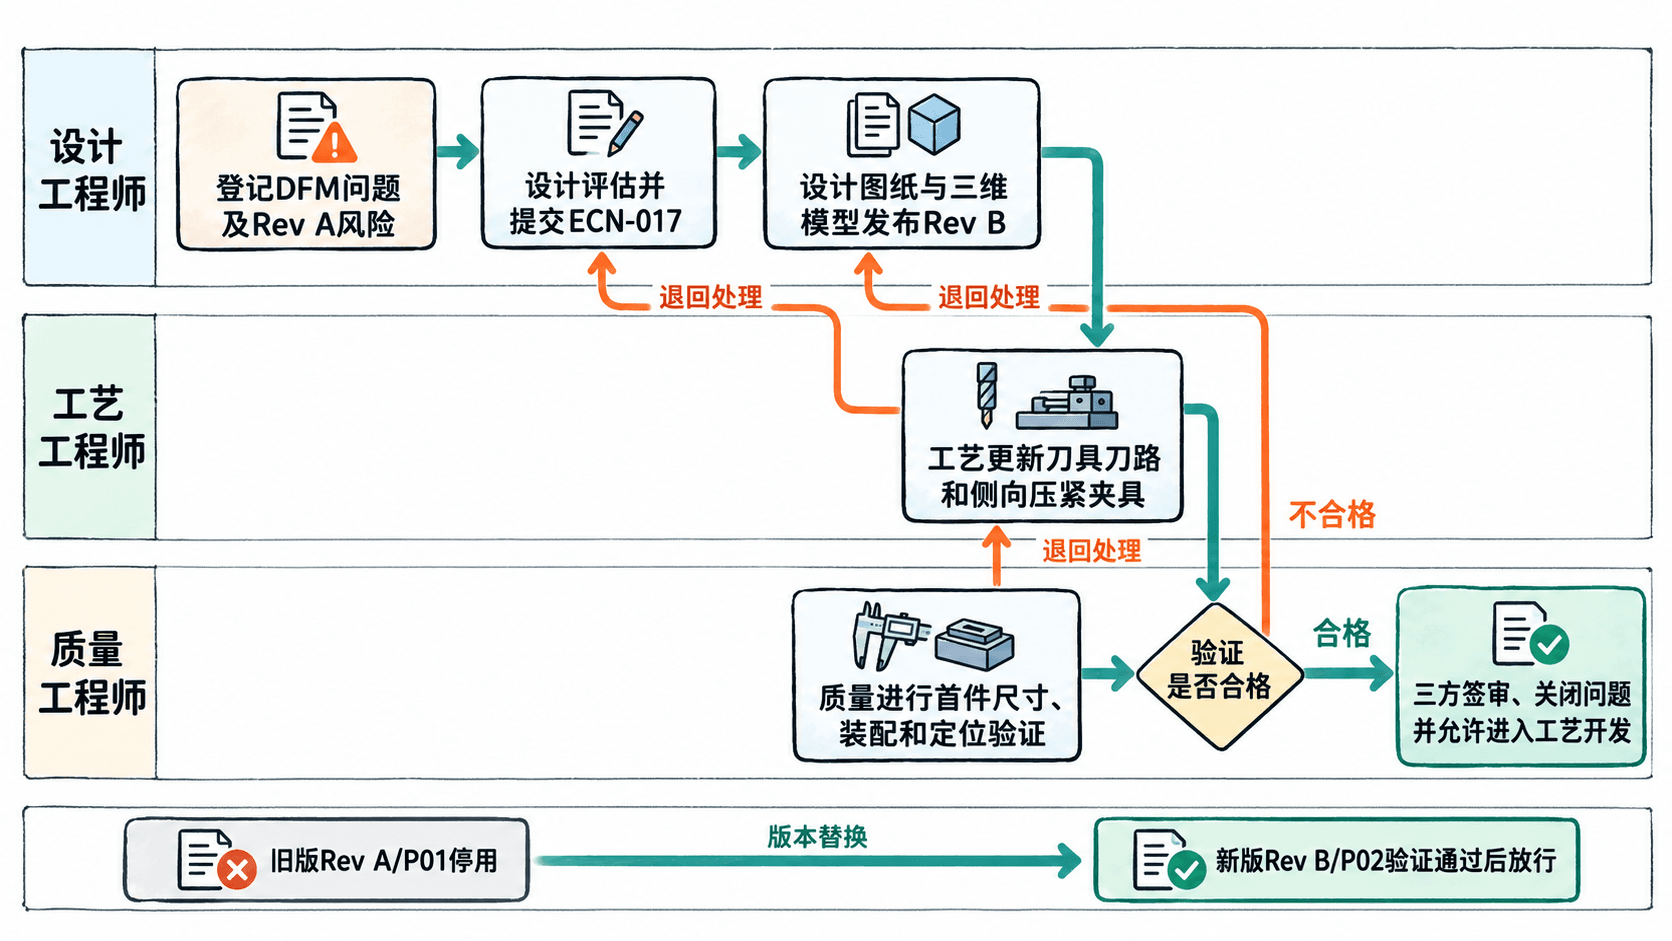
评审同意方案后,需要核对设计文件、工艺文件和检验依据是否使用同一个有效版本。以 DFM-017 为例,可按以下顺序执行:
- 提出工程变更:在变更单 ECN-017 中引用 DFM-017,写明原要求 R0、批准要求 R4±0.5 mm、变更原因及受影响的装配位置。
- 更新设计文件:设计工程师同步修改三维模型和二维图纸,修订为 Rev B,在变更记录或图纸修订区域标明具体修改特征。
- 核对非目标尺寸:逐项比对 Rev A 与 Rev B,确认示例中的安装孔中心距 50±0.1 mm 等非变更要求没有被意外修改。
- 更新工艺文件:工艺工程师将加工路线和刀具清单更新为工艺卡 P02,明确其适用图纸为 Rev B,并检查直径8 mm刀具的有效刃长、伸出量及夹具干涉。
- 同步检验依据:质量工程师将封闭槽检验要求更新为 R4±0.5 mm,指定使用轮廓测量仪或经验证适用的坐标测量方案,避免继续按 Rev A 判定。
- 撤销旧版生产依据:在文件管理系统中将 Rev A 和工艺卡 P01 标记为已被替代,确保现场不会继续按旧版加工。
DFM-018 不一定需要修改零件图纸,但侧向压紧夹具的结构、定位基准、压紧方式和适用工艺版本必须记录在受控工装及工艺文件中,不能只留在工艺工程师的个人笔记里。
通过验证证据决定关单
建议将每条 DFM 问题的状态限定为待评估、待修改、待验证、已关闭和退回处理。只有验证满足预先确定的验收条件,并完成相关责任人签审后,才允许从待验证转为已关闭。
验证不应只填写“试切合格”,还应记录样本数量、测量值、验收门槛及对应版本。以下给出一组演示用数据,说明如何填写关闭依据;这些数值不代表真实试验结果。
| 验证项目 | 预设验收条件 | 示例验证记录 |
|---|---|---|
| 槽内角尺寸 | R4±0.5 mm | 5件首件样本,各件4处圆角均测量;范围3.8~4.2 mm |
| 配合件装配间隙 | 最小间隙≥1.0 mm | 按约定装配位置检查,最小测得1.3 mm |
| 夹具与刀具干涉 | 全行程无碰撞,最小间隙≥2 mm | 经校核的刀路检查与现场空运行均无碰撞,记录最小间隙3 mm |
| 夹具重复定位 | 5次装夹最大定位差≤0.05 mm | 实测最大定位差0.03 mm |
| 文件版本 | 设计、工艺、检验依据相互一致 | 图纸Rev B、工艺卡P02、对应检验记录一致 |
完成检查后,将 DFM-017 对应到工程变更 ECN-017、试切记录 TR-017 和首件检验记录 FAI-017;DFM-018 则关联工装检查与重复定位记录。这些编号均为示例,实际项目应使用企业受控文件编号。
关单前,由设计、工艺和质量责任人分别确认三个问题:修改是否保持产品功能,新的加工和装夹路线是否可实施,检验数据是否证明全部关闭条件得到满足。
若发现圆角超差、装配间隙不足、刀具与夹具干涉,或现场仍使用 Rev A 图纸,问题都不能关闭。应记录不合格证据、退回对应责任人,重新修改并验证受影响的特性。对于确实无法消除但拟接受的剩余风险,应另行履行正式风险接受审批,不能用简单关单代替。
只有 DFM-017 与 DFM-018 均获得有效证据、完成签审,并确认 Rev B 与 P02 是现场唯一有效的生产依据后,才能将该支架评审状态更新为“制造问题已关闭,允许进入工艺开发”。