
制造工艺 / 系统课时
按折弯半径校核钣金展开
按折弯半径校核钣金展开
钣金零件如果直接把成形后的两条边长相加下料,折弯后就可能出现尺寸偏差。本篇以一件 2 mm 厚的低碳钢 L 形支架为例,计算折弯余量与展开长度,确定折弯线和折弯方向,并检查靠近折弯区的安装孔是否存在变形或装配风险。
学习目标
- 区分板厚、内弯半径、折弯角度、K 因子、折弯余量和折弯扣除量。
- 根据成形外侧尺寸计算单道 90° 折弯的展开长度,并确定折弯线位置。
- 在展开图上检查折弯方向、孔边距离和装配孔位,通过试弯修正展开参数。
统一折弯尺寸和测量口径
折弯时,板料外侧受到拉伸,内侧受到压缩,两者之间存在长度变化较小的中性层。展开计算需要估算中性层的位置,而不能直接把内侧圆弧或外侧圆弧当作展开长度。
本例采用以下设计条件:
| 参数 | 数值 | 含义 |
|---|---|---|
| 材料 | 低碳钢板 | 单道空气折弯的试算工况 |
| 板厚 t | 2.0 mm | 折弯前板料厚度 |
| 内弯半径 R | 2.0 mm | 成形后内侧圆弧半径 |
| 折弯角度 θ | 90° | 从平板状态转过的角度 |
| K 因子 | 0.40 | 中性层距内表面的距离与板厚之比 |
| 外侧边长 A | 40.0 mm | 第一条外侧直线延伸至虚拟尖角的尺寸 |
| 外侧边长 B | 30.0 mm | 第二条外侧直线延伸至虚拟尖角的尺寸 |
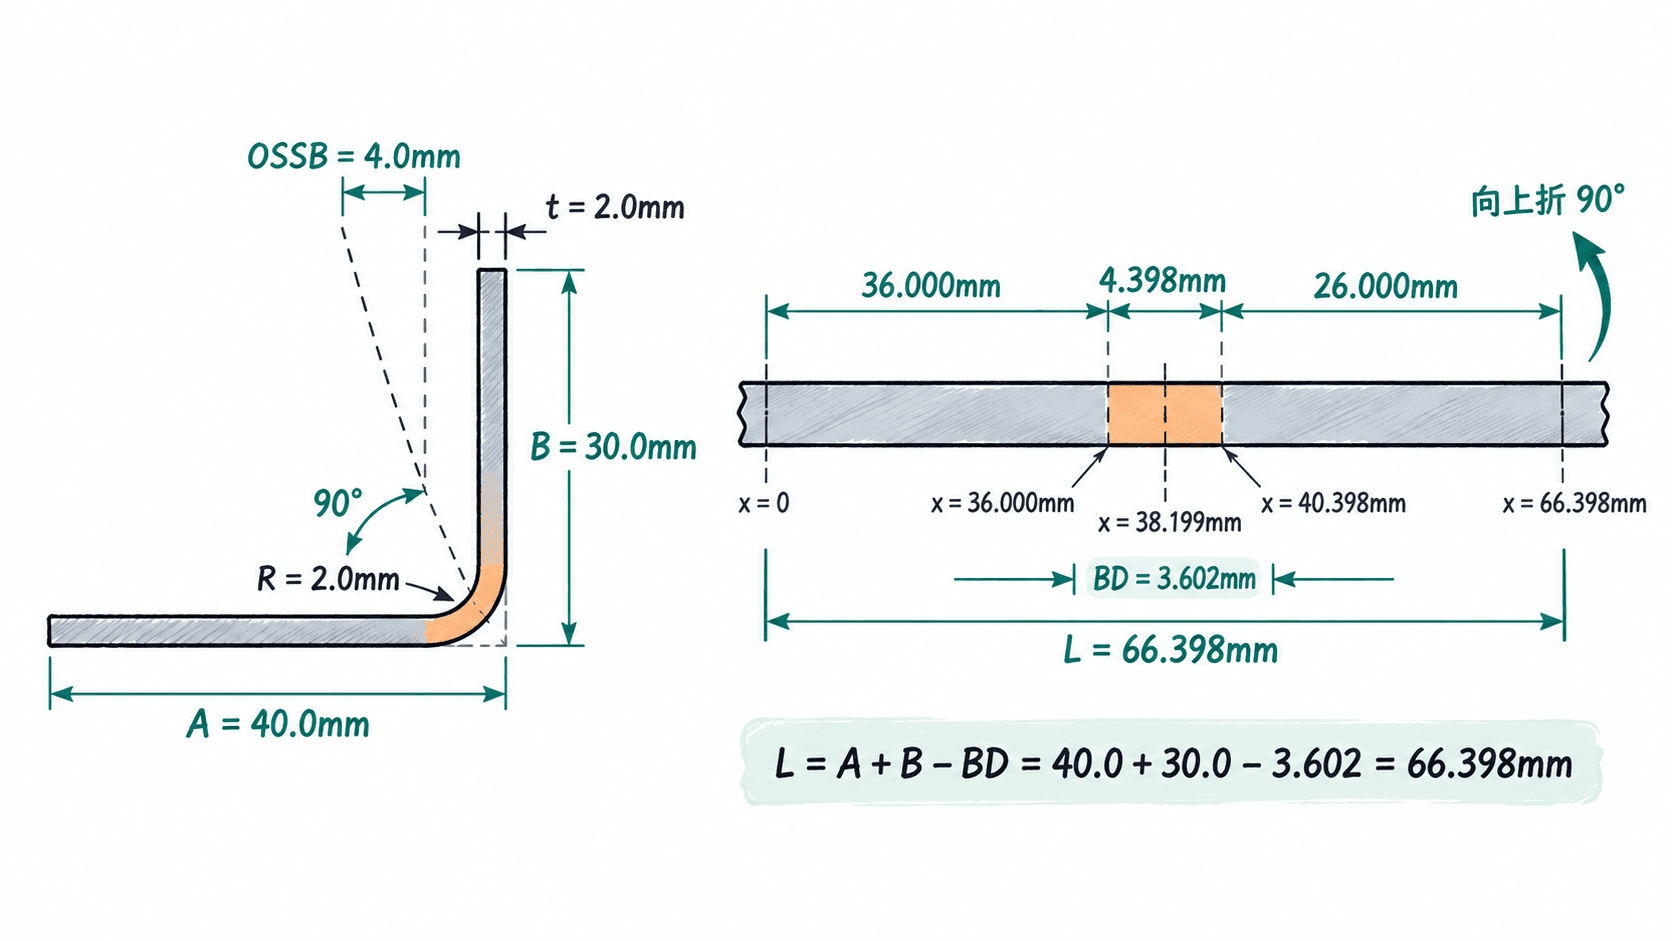
这里的 A、B 都是成形后量至外侧虚拟尖角的尺寸。所谓虚拟尖角,是两条外侧平面延长线的交点,并不是实际圆角上的某一点。
K 因子 0.40 仅作为本例初始试算值。它受到材料、R/t 比值、折弯方法和模具条件影响,正式生产应使用相同材料与模具的试弯数据校准。特别要区分成形后的内弯半径与上模刀尖半径,空气折弯时两者不一定相等。
计算折弯余量和展开长度
折弯余量 BA 是弯曲段沿中性层展开后的弧长。角度 θ 使用度数时,计算式为:
代入本例参数:
由于 A、B 是外侧虚拟尖角尺寸,还需要计算外侧退距 OSSB,即虚拟尖角与对应折弯切点之间的距离。
对于 90° 折弯,OSSB = (2 + 2) × tan45° = 4.000 mm。
折弯扣除量 BD 与展开长度 L 分别为:
因此,本例的理论展开长度约为 66.40 mm。这里的 66.40 mm 是试制下料名义尺寸,并不代表已经验证的量产尺寸。
还可以用直线段加折弯弧长交叉检查:
- 第一段直线长度:40 − 4 = 36.000 mm。
- 折弯中性层弧长:4.398 mm。
- 第二段直线长度:30 − 4 = 26.000 mm。
- 总展开长度:36.000 + 4.398 + 26.000 = 66.398 mm。
以第一段自由端作为展开坐标 x = 0,折弯区域在 x = 36.000~40.398 mm,名义折弯中心线位于 x = 38.199 mm。这个中心线位置可用于建立展开图,但实际折弯机后挡料定位还需考虑使用哪条边作为挡料基准。
检查折弯方向和近弯孔位
展开长度正确,并不代表零件能够正确装配。展开图同时需要确定材料哪一面朝上、哪一侧向内折,以及安装孔在折弯后处于水平板还是竖直板上。
本例规定展开图中外观基准面 A 面朝上,右侧 30 mm 法兰向上折 90°,最终形成水平底板与竖直安装边。检查时按以下顺序进行:
- 在展开图上标出 A 面及折弯中心线 x = 38.199 mm。
- 明确右侧法兰向上折 90°,并用折后侧视图核对竖直边位于预定方向。
- 将安装孔中心投影到展开状态,测量孔边缘到折弯中心线的距离,而不是只测孔中心。
- 在折后状态检查螺钉、垫圈、扳手和相邻零件是否与圆角或竖直边干涉。
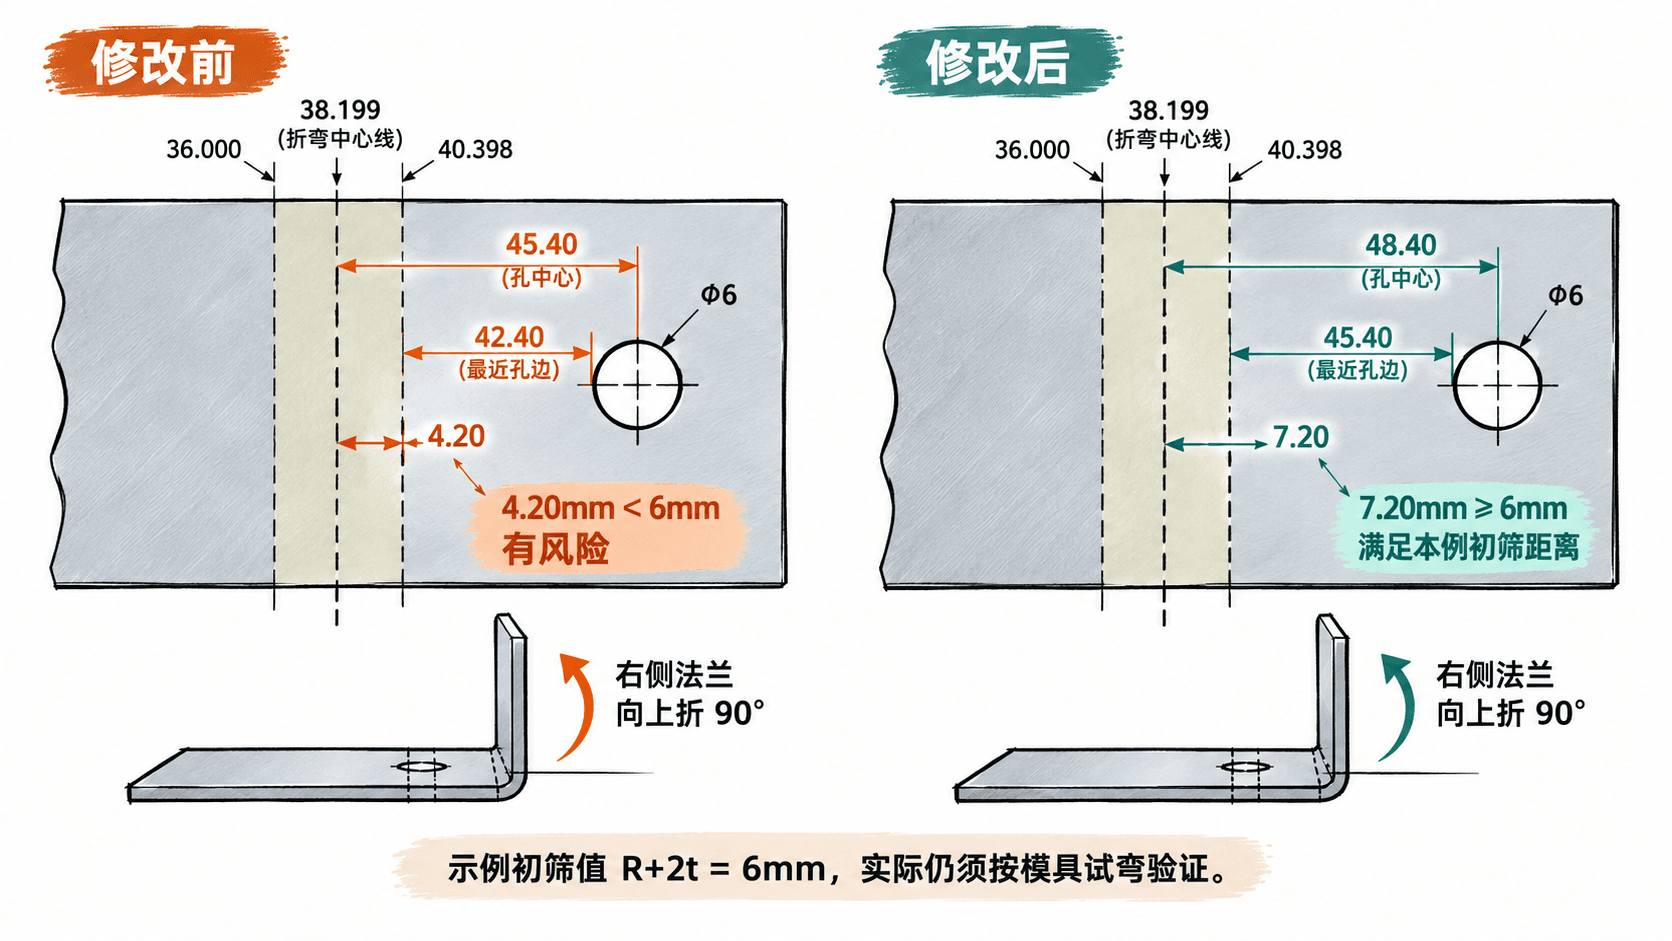
假设右侧法兰存在一个直径 6 mm 的安装孔,初始展开孔中心位于 x = 45.40 mm。孔的左侧边缘坐标为 45.40 − 3.00 = 42.40 mm,因此最近孔边到折弯中心线的距离为 42.40 − 38.199 ≈ 4.20 mm。
对于本例,可以暂时采用孔边至展开折弯中心线不小于 R+2t,即 6 mm 的经验值进行 DFM 初筛。原设计的 4.20 mm 小于 6 mm,存在孔形拉长、孔边翘曲的风险。这个距离是预筛条件,不是适用于所有板材和模具的统一标准。
如果装配设计允许,将孔中心移至 x = 48.40 mm,则最近孔边距折弯中心线为 48.40 − 3.00 − 38.199 ≈ 7.20 mm,可以通过上述初筛。孔边距也应包含冲孔和折弯定位公差的余量。
如果安装孔的位置是功能尺寸,例如必须与机架螺柱对齐,就不能为了满足经验孔边距而直接移动孔。应与设计人员确认是否调整折弯线、改变局部结构,或改为折弯后钻孔。对于开槽和长孔,还要单独检查其朝向及折弯变形风险。
通过试弯修正量产展开值
K 因子和名义内弯半径只能用于初步计算。正式下料前,应采用实际材料批次、板厚及折弯模具制作试件,并在角度符合要求后测量外侧边长。
假设使用 66.40 mm 展开料试弯,实际角度达到 90°,测得外侧边长 A = 39.80 mm、B = 30.00 mm,则由实测结果得到的折弯扣除量为:
如果材料与模具条件保持不变,要使目标两边长之和达到 70.00 mm,可以先把试算展开长调整为:
这个修正只解决两条外侧尺寸之和的问题。要分别达到 A = 40 mm 和 B = 30 mm,还必须检查折弯中心线和后挡料位置;如果原始偏差来自折弯角度、实际圆角或定位误差,应先排除这些原因,不能只改下料长度。
试样验收可以按以下示例要求记录,正式生产以批准的零件图和工艺文件为准:
| 检查项 | 示例验收要求 | 方法 |
|---|---|---|
| 板厚 | 2.0 mm,按材料规范公差 | 千分尺测量 |
| 折弯角度 | 90°±0.5° | 角度尺或专用检具 |
| 外侧边长 A | 40.0±0.2 mm | 高度尺或专用检具 |
| 外侧边长 B | 30.0±0.2 mm | 卡尺或专用检具 |
| 内弯半径 | 名义 R2,按图纸公差 | 半径样板或轮廓测量 |
| 安装孔 | 孔径、位置符合图纸且无明显拉伸变形 | 通止规及位置检验 |
| 折弯表面 | 无可见裂纹,关键外观面无不可接受压痕 | 目视及必要的放大检查 |
至少记录材料牌号、实际厚度、模具 V 口宽度、成形内半径、折弯角度、下料长度和折后尺寸,便于把实测 BD 或反算的 K 因子纳入工艺参数表。材料批次、模具或折弯方式改变时,应重新确认参数的适用性。
最终应同时交付明确标注基准面、折弯方向、孔位、折弯线的展开图,以及通过样件验证的展开长度。只有展开尺寸、折弯方向和装配孔位三者均符合要求,才能将试算方案用于批量下料。