
制造工艺 / 系统课时
为样件阶段设定制造验证目标
为样件阶段设定制造验证目标
样件加工完成并不代表制造工艺已经具备量产条件。需要把装配功能、关键尺寸和实际加工路径分别转化为可测量、可判定的验证目标,并提前规定样件数量、检验方法及失败处理方式。最终交付的是有原始数据支撑的样件验证记录,而不只是几件外观合格的零件。
学习目标
- 将图纸和装配要求转化为带数值、样本数量及判定标准的验证目标。
- 按拟定生产工艺制作样件,记录尺寸、装配和加工过程证据。
- 区分设计问题与制造问题,制定失败后的纠正、复验和阶段放行规则。
明确样件与制造验证边界
以一块用于螺栓连接的铝合金安装板为例。材料为6061-T6,外形尺寸120 mm × 80 mm × 8 mm,具有两个直径8.5 mm的安装通孔,孔中心距80 mm。底面定义为装配定位基准A。
假设受控图纸规定孔径为8.50 ± 0.10 mm、孔中心距为80.00 ± 0.10 mm、基准A平面度不大于0.10 mm。这些数值是本案例的设计输入,并非所有安装板通用的制造标准。
样件需要同时回答三个问题:
- 装配功能能否实现:两个M8螺栓能否在不扩孔、不强行撬动的条件下穿过安装孔,并与实际配套件正常装配。
- 关键尺寸能否满足图纸:孔径、孔距和基准面平面度是否合格,尤其需要关注重新装夹后的尺寸变化。
- 拟定工艺能否实际执行:能否使用计划中的设备、夹具、刀具及加工程序完成零件,而不是依靠临时手工修配获得合格样件。
本例采用锯切下料、数控加工基准面与孔、去毛刺、尺寸检验、装配验证的工艺路线。样件验证应尽量沿用未来试产所采用的设备与定位方式。
制定可执行的样件验证矩阵
计划制作10件样件,分两次独立装夹,每次加工5件。两次装夹均使用同一套计划投产的定位夹具,目的是初步发现重新定位引起的差异,而不是通过一次成功装夹掩盖定位问题。
| 验证项目 | 样本与检查方法 | 通过条件 |
|---|---|---|
| 装配功能 | 10件逐件与实际配套件试装 | 10件均可正常安装两个M8螺栓,无强制修配及明显干涉 |
| 安装孔直径 | 10件、每件2孔,使用适用的内径量具或三坐标测量 | 每个孔均在8.40~8.60 mm范围内 |
| 孔中心距 | 10件全检,使用三坐标测量机测定孔中心位置 | 每件均在79.90~80.10 mm范围内 |
| 基准A平面度 | 10件全检,按统一测点方案评价 | 每件均不大于0.10 mm |
| 工艺路线符合性 | 核查10件的工序记录、程序版本及夹具记录 | 全部执行批准的路线,无未经批准的替代加工或手工修孔 |
尺寸判定使用未修约的测量结果,并按照企业的测量不确定度和判定规则处理接近公差边界的数值。量具必须处于有效校准状态,测量方案应在开始加工前确定,不能看到结果后临时改变测量方法。
除了合格与否,还要保留具体实测值。例如孔中心距记录为79.97 mm,而不是只填写“合格”。原始数值能够帮助工程师观察两次装夹是否出现系统性偏移。
按真实工艺取样并保留证据
开始制造前,先冻结本轮验证使用的图纸版本、材料要求、工艺卡和加工程序,避免不同样件实际上对应不同制造条件。
- 建立样件编号S01~S10,并登记图纸版本、材料批次、设备、夹具编号及加工程序版本。
- 首次装夹加工S01,检验关键尺寸与装配功能。首件合格后,再加工S02~S05;首件不合格则暂停并处理原因。
- 拆卸并重新建立夹具定位后,按同样要求加工S06~S10。保留第二次装夹的首件数据,检查定位是否重复。
- 对10件执行验证矩阵中的检查,分别记录孔径、孔距、平面度、装配结果及异常现象。
- 记录每件实际加工时间、刀具异常、返工和报废情况,将样件编号与测量记录一一对应。
可以额外设置一个工艺风险观察值:若计划单件净加工时间为6分钟,则实际时间超过7.2分钟,即偏离计划20%以上时,应分析程序空行程、换刀、装夹或切削参数等原因。这个阈值用于发现试产前的工时风险,不替代零件质量验收标准。
对需要手工扩孔、额外打磨定位面或更换未经批准夹具才能完成装配的样件,应保留原始异常记录。修配后的功能改善可以作为诊断证据,但不能将其当作原工艺首次加工合格。
规定失败处理与阶段放行条件
样件异常出现后,应先依据验证项目分类,再决定纠正措施,不能通过放宽图纸公差或删除不合格数据来完成验收。
- 装配干涉但关键尺寸合格:复查毛刺、配套件尺寸、装配基准和公差关系。若需要更改零件设计,应由设计责任人批准图纸修订。
- 孔径、孔距或平面度超差:暂停受影响工序,检查刀具补偿、加工程序、定位基准和夹具重复定位。纠正后重新加工并检验。
- 尺寸合格但工艺路线不符合计划:记录临时工艺的具体差异,评估原路线为何无法执行。未经批准的替代加工不能作为原工艺通过验证的证据。
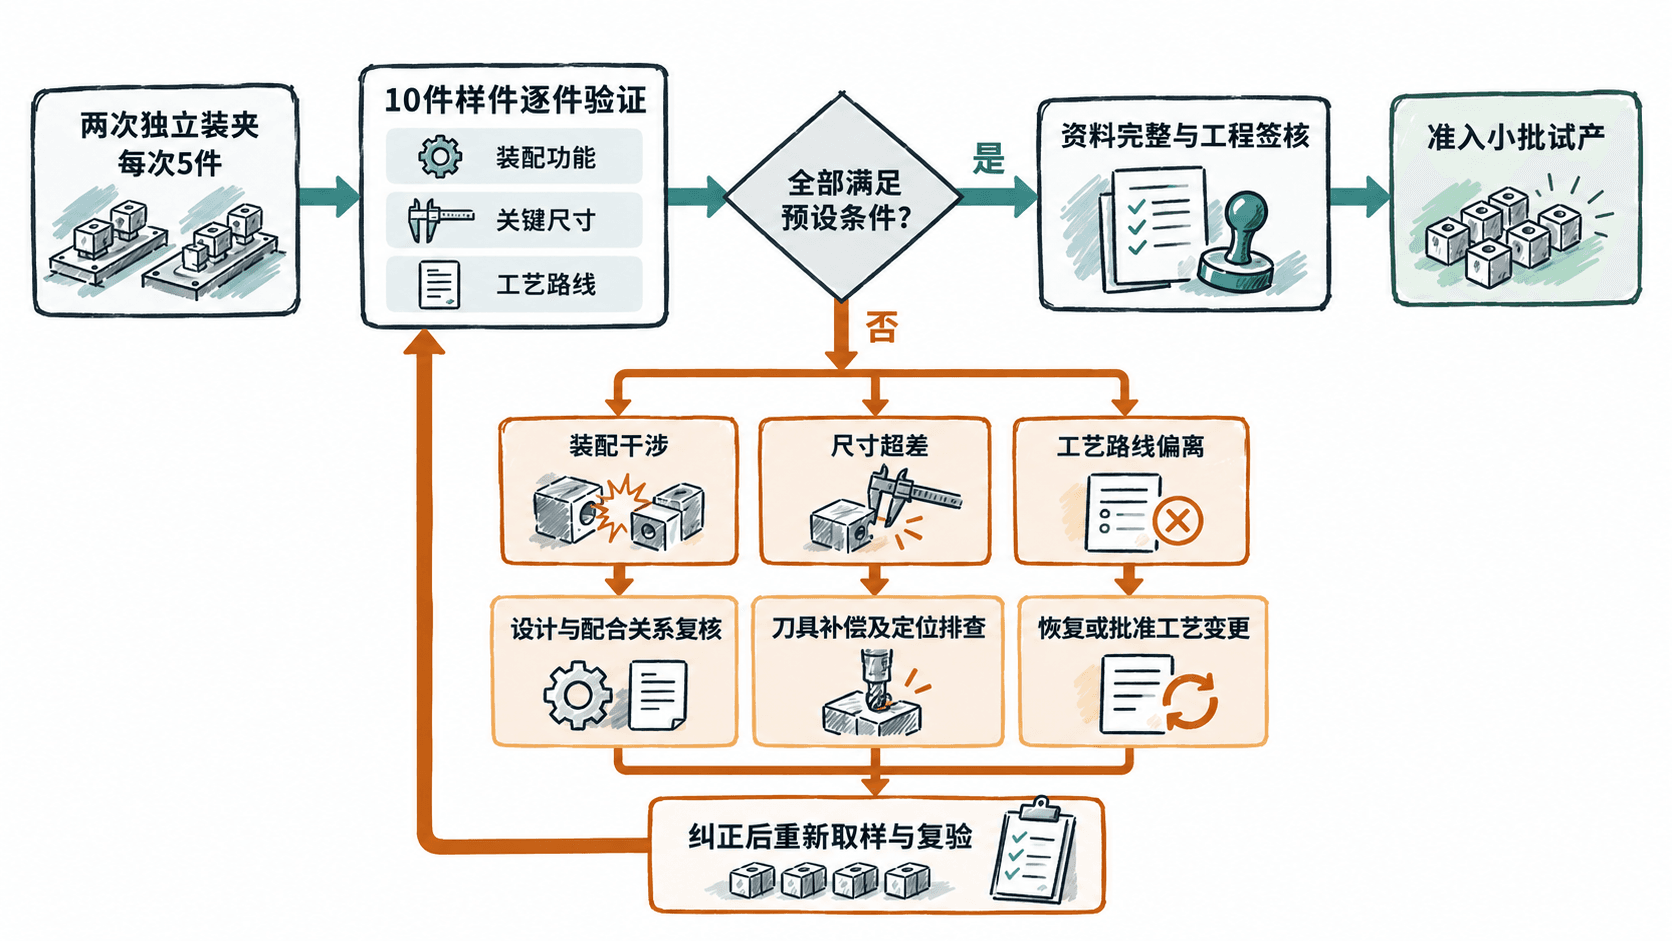
纠正措施实施后,必须验证受影响的功能与尺寸。如果修改涉及装夹基准、夹具结构或主要加工路径,本例要求重新执行两次装夹、共10件的验证计划;若只修正局部去毛刺工序,也应对受影响项目进行复验,并说明未重验项目的理由。
样件阶段的放行条件可以明确为:10件的规定功能与尺寸项目全部通过、工艺路线符合批准版本、异常均已闭环、所有测量与加工记录可追溯,并由设计、制造和质量责任人完成签核。
满足这些条件后,结论应写为“样件制造验证通过,准入小批试产”,而不是“批准量产”。后续仍需用更充分的试产数据确认工序节拍、过程稳定性、质量控制措施和持续制造能力。