
制造工艺 / 系统课时
识别热处理对尺寸稳定性的影响
识别热处理对尺寸稳定性的影响
如果L形支架在精铣、精镗后才淬火,原本合格的孔距与基准面可能因热变形重新超差。本篇以45钢支架为例,分析不同热处理对材料性能和尺寸的影响,并确定热处理、加工余量与复检的合理安排。
学习目标
- 区分退火、淬火、回火和时效对材料性能与尺寸稳定性的影响。
- 识别成形、焊接和切削残余应力释放导致的翘曲、孔位变化。
- 根据热处理后的变形风险,安排粗加工、精加工与检验工序。
分清热处理的作用与风险
不同热处理改变材料组织和性能的方式不同,不能仅凭硬度要求决定工艺顺序。
| 处理方式 | 主要作用 | 尺寸风险 | 常见工序位置 |
|---|---|---|---|
| 退火 | 通常降低硬度、改善切削加工性 | 加热冷却及组织变化可能引起变形 | 毛坯加工前或粗加工阶段 |
| 去应力退火 | 降低焊接、成形和切削残余应力 | 应力重新分布时可能出现翘曲 | 焊后或粗加工后、精加工前 |
| 淬火(可淬硬钢) | 通过组织转变提高硬度和强度 | 热应力、相变应力可能造成弯曲、尺寸变化或开裂 | 粗加工后、回火前 |
| 回火 | 调整淬火钢的硬度、韧性并降低部分内应力 | 仍可能发生一定尺寸变化 | 钢件淬火后及时进行 |
| 时效(可时效强化合金) | 通过析出强化提高强度 | 析出过程和残余应力变化可能改变尺寸 | 按规定热处理状态完成后再加工关键尺寸 |
退火与去应力退火不能完全等同:完全退火通常显著改变组织和硬度;去应力退火的目标是降低残余应力,但具体温度和保温时间仍可能影响材料性能。
还要区分材料体系。45钢可通过适当淬火、回火获得要求的综合力学性能;普通低碳钢不能简单照搬同样的淬硬方案。6061等可热处理强化铝合金通常依靠固溶处理、淬火和时效获得强化效果,其淬火机理不同于钢。
理解残余应力怎样改变尺寸
金属内部可能存在相互平衡的残余应力。零件尚未受热时,即使外形和孔距均合格,也不代表内部没有应力。
以折弯、焊接或轧制后加工的支架为例,尺寸变化可能经历以下过程:
- 成形阶段: 折弯区域发生不均匀塑性变形,焊缝及邻近母材经历不同的热胀冷缩,内部形成残余应力。
- 粗加工阶段: 铣掉一侧材料后,原先的应力平衡遭到破坏,底板可能上翘,立板可能偏斜。即使没有安排热处理,也可能发生加工变形。
- 热处理阶段: 升温、保温和冷却使应力重新分布;若发生淬火相变,还会叠加组织变化引起的体积变化和冷却不均匀造成的应力。
- 精加工阶段: 若前面未释放足够的残余应力,精铣再次移除材料后,零件从夹具中松开仍可能继续变形。
因此,夹具夹紧时测得平整,不代表零件自由状态也平整。对于薄底板、单侧加强筋和不对称L形结构,应重点检查松夹后的翘曲,以及基准面与孔轴线的位置变化。
热处理尺寸变化也不是简单的均匀热膨胀。零件冷却回室温后,仍可能保留永久弯曲、孔距漂移或局部尺寸变化,无法用一个统一的长度修正系数补偿。
安排热处理与加工顺序
制定工艺路线时,先确认材料交货状态、最终硬度要求、是否经过焊接,以及哪些尺寸需要在最终状态下保证。
只需要降低残余应力的钢制焊接支架:
- 下料、成形和焊接,检查明显焊接变形。
- 根据结构及工艺要求安排焊后去应力处理。
- 粗铣底面、侧面和孔位,保留精加工余量。
- 对残余应力敏感的零件,在粗加工后评估是否需要再次去应力处理。
- 检查变形并修正基准,完成精铣、精镗和终检。
需要调质的45钢机加工支架:
- 毛坯检查与粗加工,关键平面和孔保留加工余量。
- 按经确认的工艺卡进行淬火,并及时回火。
- 检查硬度、裂纹和几何变形,必要时评估矫直及修复可行性。
- 重新建立精加工基准,精铣定位面并精加工孔。
- 在最终自由状态下检验尺寸、形位公差和硬度。
需要时效强化的6061铝合金零件: 如果从适当的前期状态开始制造,应按材料规范完成固溶、淬火、时效等规定处理,再加工对尺寸敏感的特征。若直接采购6061-T651板材,应优先利用其已有的热处理与应力消除状态,评估切削释放残余应力的风险,而不是擅自重新固溶或时效。
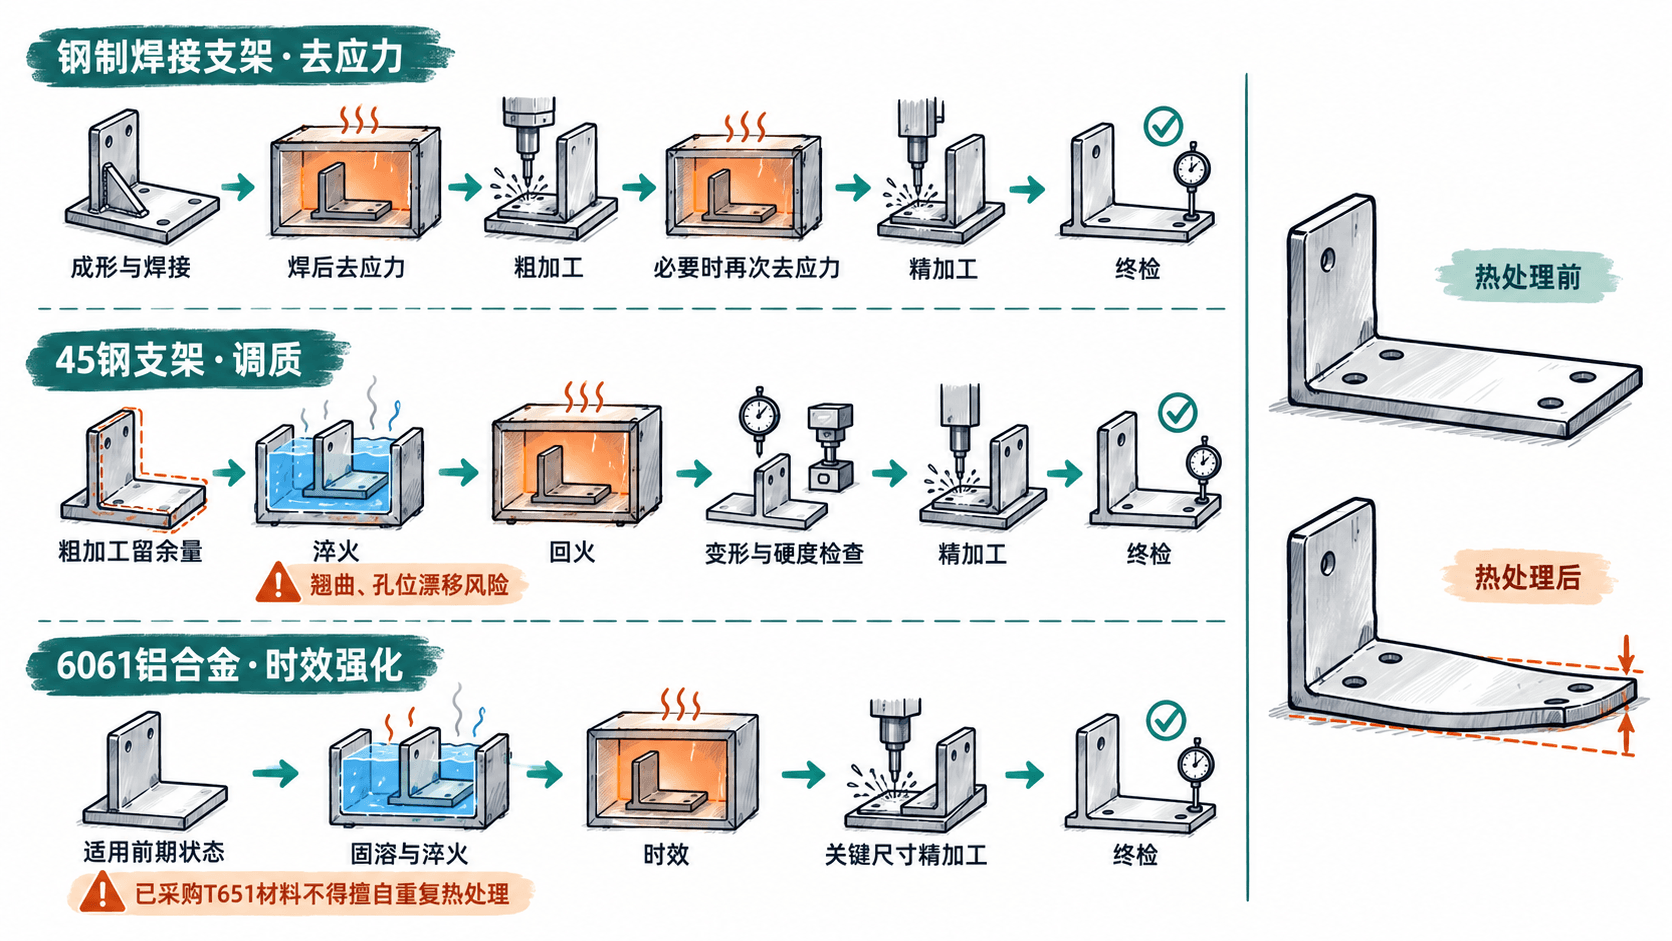
图中的工序顺序是选择依据,不是所有零件都必须执行全部处理。对于已经达到性能要求、尺寸稳定性满足要求的供货材料,没有必要为了增加工序而额外热处理。
用支架试制数据判断加工余量
假设有一件45钢L形安装支架,底板外形100 mm × 60 mm,成品厚度8 mm。底板有两个直径8 mm、孔公差H7的定位孔,需要在最终调质状态下满足以下要求:
| 检验特性 | 成品要求 |
|---|---|
| 两定位孔中心距 | 70.00 ± 0.10 mm |
| 底部基准面A平面度 | 不大于0.10 mm |
| 两定位孔孔径 | 直径8 H7 |
试制时,关键平面暂定单面保留0.50 mm精加工余量,定位孔先加工为直径6.5 mm的粗孔,后续通过精镗等方式完成最终孔径和位置。该余量只是本例的试制初值,必须经过加工能力和变形量验证。
假设首件记录如下,孔距在前两阶段表示粗孔中心距,最后一阶段表示成品孔中心距:
| 工序状态 | A面平面度 | 孔中心距 | 判断 |
|---|---|---|---|
| 粗加工后 | 0.07 mm | 70.00 mm | 保留加工余量 |
| 淬火、回火后 | 0.24 mm | 70.18 mm | 发生明显变形,不能按成品放行 |
| 重新定位精加工后 | 0.06 mm | 70.03 mm | 两项尺寸要求满足 |
这些数据是用于演示计算的假设值,不代表45钢的固定热处理变形量。
孔距70.00 ± 0.10 mm的允许区间为69.90~70.10 mm。若孔在热处理前已经精加工完成,热处理后测得70.18 mm,便超出成品上限0.08 mm,不能直接交付。
本例由于预先保留了孔径和位置修正余量,可以在热处理后重新建立基准并精镗至70.03 mm。平面度从0.24 mm修正至0.06 mm,也必须以剩余加工余量充足、最终厚度和其他几何要求仍满足图纸为前提。
不能仅用0.50 mm减去0.24 mm就认定余量必然足够。应根据实际翘曲方向、定位方式、双面材料分配和最终最小壁厚,确认整个待加工面都能清理到位。
设置热处理后的放行检查
为避免批量生产后才发现尺寸漂移,建议在首件工艺记录中设置三个检查节点。
- 热处理前: 核对材料牌号、炉批号及供货状态,记录关键平面的加工余量、粗孔中心距和粗加工后的平面度。
- 热处理后: 核对实际执行的热处理工艺记录,按技术要求检验硬度及必要的组织、裂纹项目,并在零件温度稳定后复测翘曲、孔位和可用余量。
- 精加工后: 松开加工夹具,在规定的检验支撑条件下复测基准面平面度、孔径、孔距及相关形位公差;对容易释放应力的薄壁件,可在约定的放置条件和间隔后再次测量。
遇到热处理后变形超过可修正余量,不应通过强制压平后测量来掩盖不合格。应判定是否需要返工或报废,并检查加热装炉方式、冷却均匀性、毛坯残余应力、结构截面突变和加工余量分布。
最终工艺放行应同时满足材料性能、几何公差与尺寸稳定性要求。热处理后的硬度合格不代表尺寸合格,精加工后的尺寸合格也不能替代必要的热处理质量检验。