
制造工艺 / 系统课时
制定控制计划与抽样策略
制定控制计划与抽样策略
以连续加工的双孔安装板为例,把图纸公差和工序风险落实为现场可执行的控制计划:明确检什么、每次抽几件、由谁判定,以及超差后如何停机、隔离、复验和恢复生产。示例频次仅作演练,正式方案须结合客户要求与现场数据批准。
学习目标
- 将关键特性与失效风险对应到检验方法、频次和责任工位。
- 判断何时采用逐件全检、过程子组抽检或成品批次抽样。
- 执行从异常发现到可疑品处置、纠正验证和恢复放行的闭环。
将风险写成控制计划
假设工件为双孔安装板,OP20 工位完成钻铰,OP30 工位去毛刺。图纸要求两孔中心距为 60.00 ± 0.10 mm,两孔孔径均为 Ø10.00 ± 0.05 mm。先用过程失效模式与影响分析(PFMEA)识别夹具松动、刀具磨损和漏去毛刺,再把每项风险落到一行控制计划。
| 工位及特性 | 合格标准 | 测量或检查方法 | 样本数量与触发条件 | 责任及异常动作 |
|---|---|---|---|---|
| OP20 孔中心距 | 59.90~60.10 mm | 经确认的影像测量设备 | 开机、每加工60件、换夹具后:各连续5件 | 操作员测量并记录;超差立即停机并报质量员 |
| OP20 两孔孔径 | 每孔9.95~10.05 mm | 经校准的内径量仪 | 开机、每加工60件、换刀或调机后:各连续5件,每件测两孔 | 操作员测量;超差停机并隔离可疑品 |
| OP30 孔口毛刺 | 无可见残留毛刺,按批准限度样件判定 | 照明目视与限度样件对照 | 逐件100%检查 | 去毛刺工位操作员;不合格件隔离返修 |
实际受控文件还要填写零件号、图纸版次、设备与量具编号、记录表单和反应计划编号。首件与变更后检验应先合格再继续批量加工;用于判定的量具要完成校准及适用的测量系统分析,不能仅凭量程合适就认为测量可靠。
决定全检与抽样的边界
逐件全检适合检测耗时短、漏检后果高且测量不会损坏工件的特性,例如 OP30 的可见毛刺。但人工100%检查仍可能因疲劳或照明变化漏判;应配合限度样件、定期审核,必要时增加经过验证的自动检测或防错装置。
过程抽检用于监视可能随刀具、夹具和设备状态漂移的尺寸。这里每60件连续抽5件,是观察同一短时段波动的子组,不能当成从整批随机抽取的成品验收样本。若客户要求按批接收,应另行确定批量、随机抽样方式、接收数与拒收数,不能直接套用“5件均合格就放整批”。
假设每小时加工60件、每班8小时,共生产480件。按每60件取5件,常规巡检为8组、40件,约占8.3%;开机和换刀后的附加抽检另计。如果每次异常先隔离约60件的代价过高,可改成每30件取5件,再以风险与过程数据验证这个频次是否足够。
把异常转成明确的现场动作
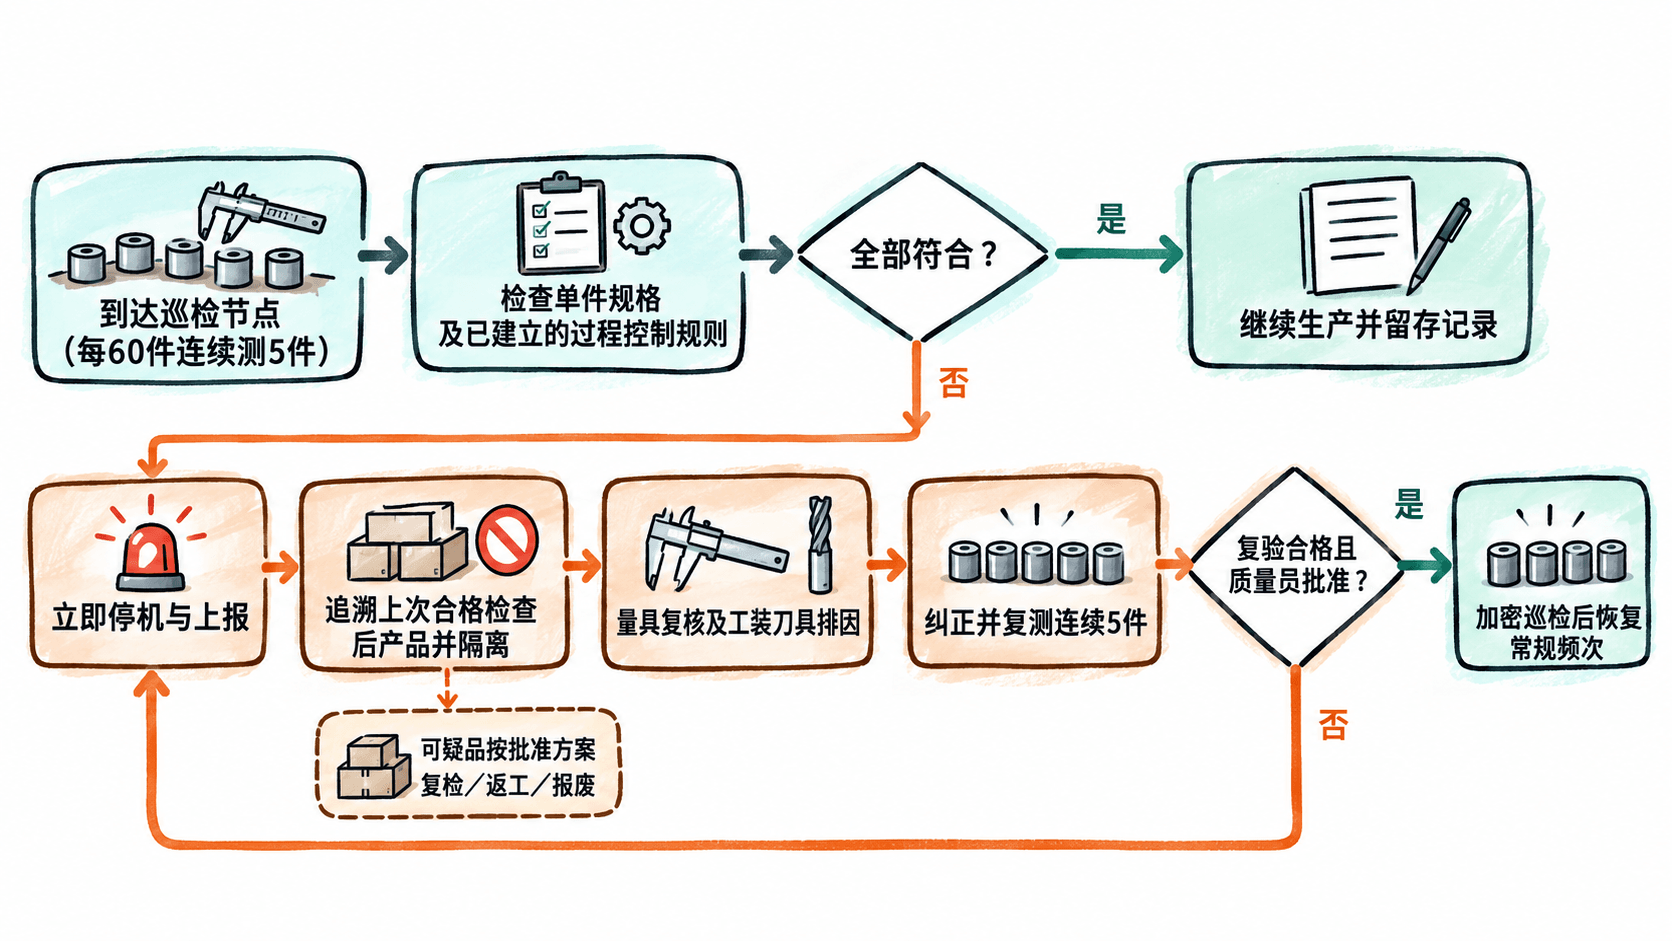
假设09:00的巡检合格,10:00抽得孔中心距 59.98、60.02、60.06、60.12、59.99 mm。其中60.12 mm超过规格上限60.10 mm,即使子组均值为60.034 mm,也不能判为通过。操作员应立即停机、保留原始记录并通知质量员。
- 以09:00最后一次合格检查为追溯起点,暂扣此后至停机期间产出的60件(含被抽检的件),标明设备、时间和批次;若有证据显示异常开始得更早,则扩大隔离范围。
- 质量员使用状态合格的测量设备复核异常,并确认量具与测量方法;工艺人员检查夹具定位、刀具、机床补偿和程序版次,记录根因与纠正动作。
- 对隔离品依据批准的处置方案逐件复检、返工或报废;已经流转到下工位的可疑品也要追溯。不能因为调机后的新件合格,就直接放行原来的60件。
用复验与签核恢复生产
完成纠正后,先连续加工并检验5件:每件孔中心距必须处于59.90~60.10 mm,两孔孔径均处于9.95~10.05 mm,同时确认设备与夹具状态、其他受影响特性和记录完整。任一项不合格继续停机,全部符合且质量员批准后才能恢复生产。
恢复后的前120分钟采用加密巡检:每30件或每30分钟(以先到者为准)连续抽5件。至少取得4组符合规格且无既定控制图失控信号的结果,质量员审核后才恢复每60件的常规频次;再次异常则重新执行隔离流程。这些阈值属于本案例的反应计划,不能未经评审直接搬到另一种零件。
交付到现场前,用一次模拟超差检查执行性:操作员能否立即找到要隔离的产品、谁有权签署复产、可疑品如何处置、记录能否追溯到对应设备与班次。只写“通知主管”而不定义停机、隔离范围和复产条件的控制计划,不能有效指导现场。