
制造工艺 / 系统课时
按工艺流程制定小批试产计划
按工艺流程制定小批试产计划
小批试产需要把图纸、工艺路线、设备、刀具、人员和检验要求转成可执行、可追溯的生产安排。本课以100件铝合金双孔安装板为例,制定包含工序资源、生产参数、抽检节点、停机条件和复验责任的试产计划,并判断现有资源能否在一个班次内完成。
学习目标
- 根据工艺路线编制包含设备、刀具、人员、材料批次和作业顺序的试产计划。
- 将关键生产参数、首批检验和过程抽检落实到具体工序与件号。
- 明确异常停机、在制品隔离、调整复验和试产放行的责任边界。
固定试产范围与验收基线
试产前先冻结对象、数量和技术文件版本,否则生产过程中即使获得合格零件,也无法判断结果对应哪一套工艺条件。
假设试产对象为6061-T6铝合金双孔安装板,外形尺寸120×80×8 mm,计划投入100件毛坯,使用A版图纸和P1版工艺文件。关键尺寸及追溯要求如下。
| 项目 | 试产要求 | 检查方式 |
|---|---|---|
| 两孔直径 | 8.50±0.10 mm | 分别测量两个孔径 |
| 两孔中心距 | 80.00±0.10 mm | 影像测量或合适的坐标测量设备 |
| 材料 | 6061-T6,批次M-01 | 核对来料标识与材质证明 |
| 投入数量 | 100件 | 使用P001~P100唯一件号 |
| 技术文件 | 图纸A版、工艺P1版 | 开工前核对受控版本 |
上述公差与批次编号用于教学算例,实际生产必须采用批准的图纸、材料规范和检验文件。
工艺员负责冻结加工程序、工装和刀具清单;生产负责人确认设备及人员到位;质量人员确认量具校准状态与检验方法。任何材料批次、程序版本或刀具规格变更,都应形成变更记录,必要时重新进行首批验证。
按工序配置资源与记录
把工艺路线拆成工序号明确的执行表。每道工序至少约定输入物料、使用资源、控制参数、责任人和完成证据,不能只在计划上填写设备名称。
| 工序 | 设备与责任人 | 关键操作及参数 | 必留记录 |
|---|---|---|---|
| W00 来料核对 | 物料员、工艺员 | 核实M-01批次、100件数量、图纸A版 | 领料单、批次、件号 |
| W10 定位与加工 | CNC加工中心MC-01、操作员A | 使用夹具F-01、硬质合金钻头T03;钻孔示例转速4500 r/min、进给450 mm/min | 程序版本、刀具编号、实际转速进给、刀补值、加工件号 |
| W20 去毛刺 | 去毛刺工位DB-01、操作员B | 逐件去除孔口及外缘毛刺,避免损伤孔口和基准面 | 完成数量、返工件号、异常 |
| W30 尺寸检验 | 测量工位QC-01、检验员C | 测量孔径、中心距并检查外观 | 实测数值、判定、量具编号、检验时间 |
钻孔参数只是该材料与刀具组合的试产初始设定,正式采用前应核对刀具供应商推荐切削范围、机床能力和实际切削效果,不应直接当作通用标准。
按单件CNC加工节拍3.0分钟估算,100件需要300分钟;另安排准备及设定45分钟、检验45分钟、异常缓冲60分钟,共450分钟。一个480分钟班次原则上能够覆盖。
这里有一个资源前提:去毛刺每件约1分钟,由操作员B与CNC加工并行完成。如果同一个人必须等待CNC全部加工结束后再串行去毛刺,总占用时间将增加约100分钟,原单班计划便不再成立。排产时必须核对工序能否真正并行。
记录表中建议统一使用工单号、件号、材料批次、设备号、班次、操作员、程序版本、刀具编号、加工参数、测量结果和异常编号作为追溯字段。即使试产全部合格,也要保存实际参数,而不只是记录计划设定值。
按件号设置首批与巡检门禁
试产检验应规定谁在何时检查哪些零件、用什么量具、满足什么条件才能继续。不能等100件加工完成后才发现夹具定位或刀补存在系统偏差。
- 开工门禁G0: 工艺员核对程序P1、夹具F-01、刀具T03和物料批次,操作员确认装夹与设备状态,质量人员确认测量设备校准有效,完成签字后允许加工。
- 首批验证G1: 先加工P001~P010共10件,逐件测量两个孔径和孔中心距,全部满足关键尺寸要求后,由质量人员签字放行后续加工。
- 过程巡检G2: 对P011~P100按件号P020、P040、P060、P080、P100抽查关键尺寸,全部100件进行逐件外观与毛刺检查,并记录不合格件号。
- 试产结束G3: 核对投料、合格、返工、报废数量,汇总节拍、设备异常、刀具调整和尺寸测量记录,提交工艺及质量评审。
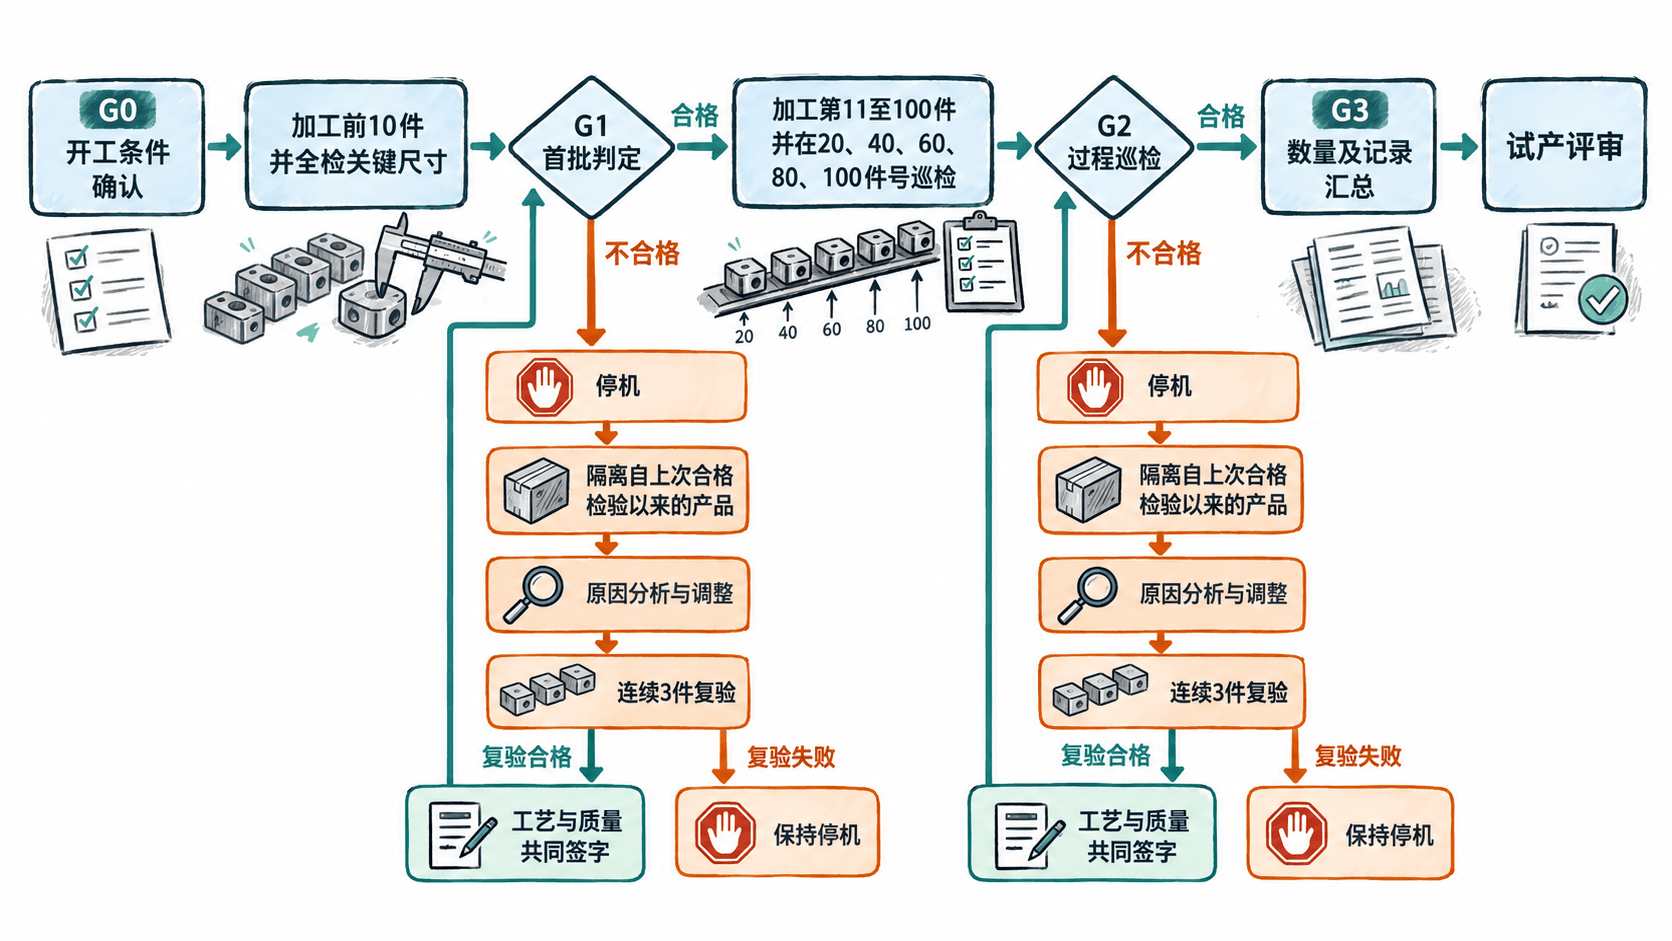
本例选择前10件全检、后续指定件号巡检,是为了验证工艺设定和识别试产过程漂移,并不代表这5次抽样足以保证整批关键尺寸全部合格。正式抽样方案仍需依据特性风险、客户要求和过程能力确定。
孔径与中心距的测量设备应有足够的测量能力,例如采用分辨力0.01 mm且校准有效的适用测量设备,并确认测量方法的重复性。尺寸记录必须保留实测值,不能只有合格或不合格两个选项。
明确停机条件和复验责任
停机条件必须提前写进试产工单,并赋予操作员立即停止加工的权限。不能以赶进度为由继续加工,再等待质量人员集中处理。
本例约定以下任一情况触发停机:
- 任一抽检关键尺寸超出图纸公差,或测量结果出现无法解释的突变。
- 刀具崩刃、夹具松动、机床异常振动、加工程序版本错误。
- 连续两件出现相同外观或毛刺不合格,提示去毛刺或加工状态可能失控。
- 物料批次、产品件号与工单关系丢失,或关键量具超过校准有效期。
发生异常后,操作员立即停机并通知班组长、工艺员和检验员。班组长组织隔离疑似件,工艺员分析设备、刀具、程序及装夹原因,质量人员负责确定复检范围和复验结论。
例如P040巡检合格,P060测得孔中心距80.13 mm,已经超过80.10 mm的上限。此时不能只报废或返工P060,而应先隔离P041~P060共20件,防止两次巡检之间的潜在不合格品流入下道工序。
工艺员确认并纠正原因后,采用调整后的参数连续加工3件,质量人员对这3件的两个孔径、中心距及外观进行复验。只有连续3件均合格,且工艺员与质量人员共同签字,才允许恢复正常加工。任一件复验失败,继续保持停机并重新分析。
隔离件还需依据批准的检验与处置方案完成必要的100%复检,分别标识放行、返工或报废;复验合格不能自动解除所有隔离件的状态。异常记录应保留发生时间、最后合格件号、受影响范围、调整前后参数、复验结果和批准人。
以实测结果决定量产放行
完成100件加工只代表试产执行结束,不等于已经具备量产条件。试产评审前应把计划与实际结果汇总到同一张记录中,并采用事先批准的放行准则。
本例暂定试产评价要求为:首次合格率不低于98%,不存在未关闭的关键尺寸异常,所有投入件均有明确去向,工序记录完整,CNC平均加工节拍不高于3.3分钟。上述阈值是示例项目的内部目标,并非行业统一放行标准。
假设最终记录如下。
| 指标 | 试产结果 |
|---|---|
| 投产数量 | 100件 |
| 首次合格 | 97件 |
| 返工后合格 | 2件 |
| 报废 | 1件 |
| 最终合格 | 99件 |
| 首次合格率 | 97% |
| 平均CNC节拍 | 3.1分钟/件 |
虽然最终合格99件、加工节拍达到目标,但首次合格率只有97%,低于98%的内部目标,因此不能仅凭最终合格数直接建议量产放行。必须分析3件首次不合格品的原因,验证纠正措施,并由评审人员决定是否需要重新试产。
如果出现报废后需要补料,也必须追加正式投入记录及唯一件号,不能悄悄补做零件来掩盖原始良率。
试产结束时,生产负责人提交产量、工时和停机记录;工艺员提交参数变化、刀具消耗及问题整改记录;质量人员提交实测数据、不合格处置和复验结论。三方共同确认是批准进入量产、附条件再次验证,还是暂停并重新试产。
一份可用于量产决策的试产计划,必须让每个件号对应明确的材料来源、加工条件、检验结果和最终去向,也必须让每次异常能够追溯到停机、隔离、修正与复验的完整处理记录。