
制造工艺 / 系统课时
从刀具磨损诊断尺寸漂移
从刀具磨损诊断尺寸漂移
同一台车床加工的零件,尺寸可能随刀具使用逐渐偏移,也可能在换批或重新装夹后突然跳变。通过一组外圆车削数据,建立尺寸、刀具寿命与设备变更的对应关系,再完成停机隔离、换刀或补偿、复测放行,避免只凭单次超差盲目调机。
学习目标
- 根据测量序列识别渐进漂移与批间突变,确定排查先后。
- 将尺寸变化与刀尖磨损、累计切削时间、刀补和装夹记录对应起来。
- 计算补偿量并执行安全试切、隔离复验和寿命规则更新。
建立尺寸与刀具寿命的对应记录
以数控车床精车轴颈为例,目标外径为 20.000 ± 0.050 mm,上规格限为 20.050 mm。工艺试行内部预警值 20.035 mm,它不是图纸公差。使用经过校准、分辨力为 0.001 mm 的外径千分尺;工件按约定条件冷却后,在相同轴向位置测量,避免热件与冷件的数据直接混用。
下表是同一刀尖、同一程序及装夹条件下的教学样本;累计切削时间按刀具实际参与切削的时长统计,不能将待机时间算作寿命。
| 累计加工件数 | 累计切削时间 | 实测外径 |
|---|---|---|
| 0(首件) | 0 min | 20.006 mm |
| 100 | 12 min | 20.014 mm |
| 200 | 24 min | 20.024 mm |
| 300 | 36 min | 20.036 mm |
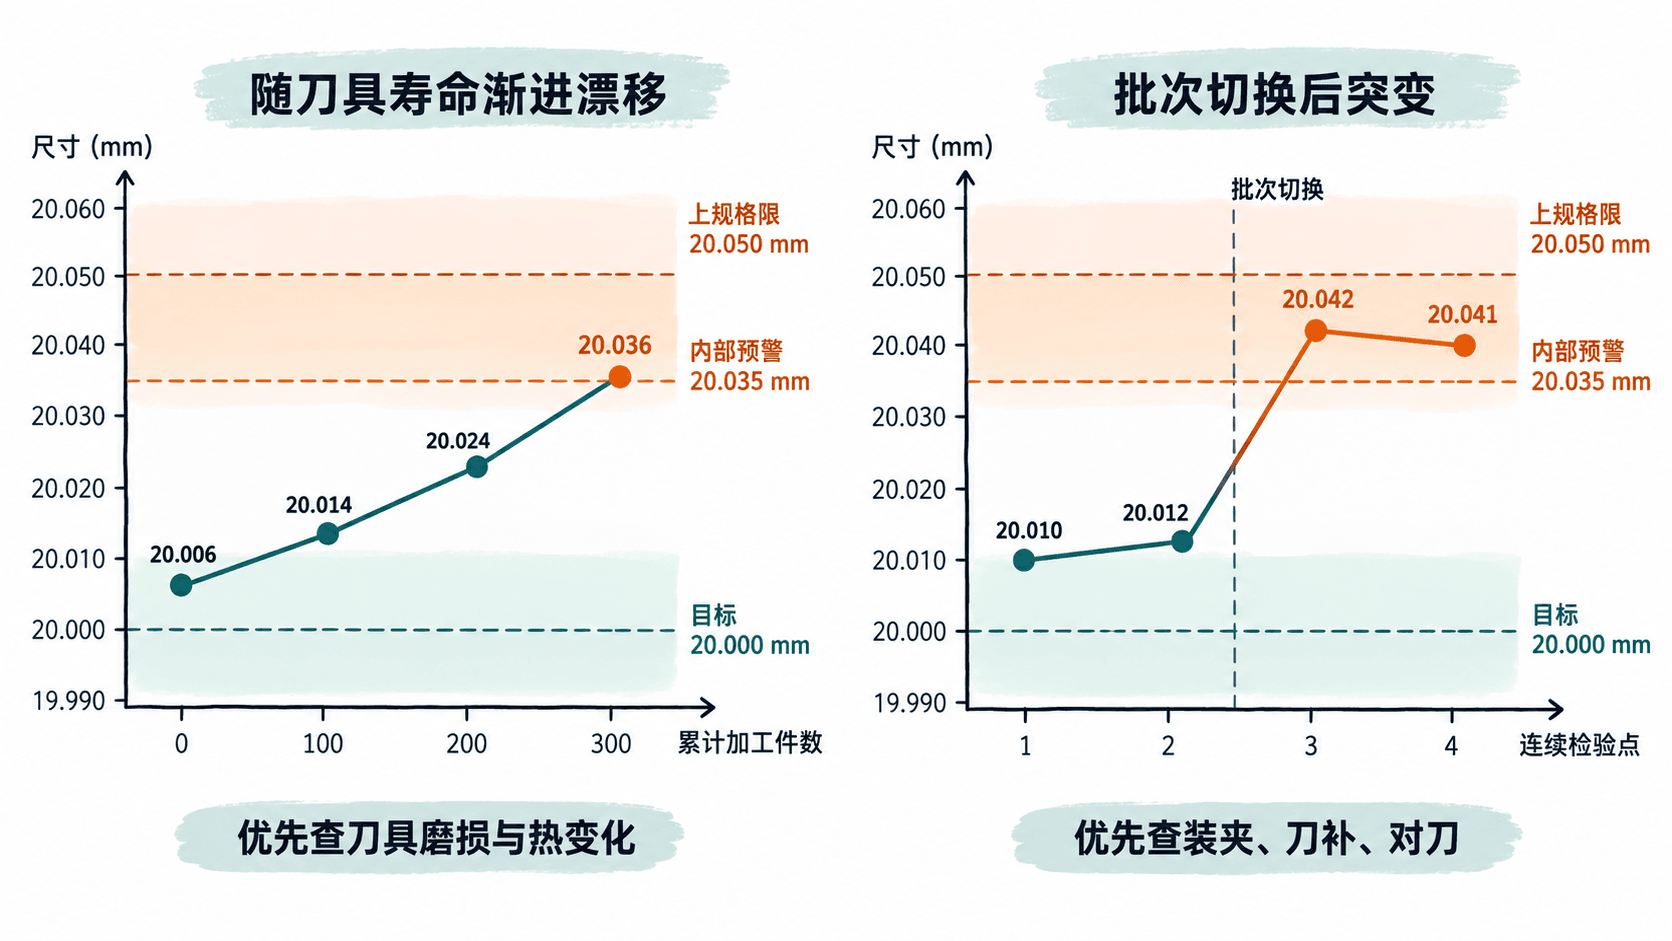
300 件间直径共增加 0.030 mm,平均每 100 件增加 0.010 mm。第 300 件虽未超出 20.050 mm 的规格限,但已超过内部预警值,应按控制计划暂停并核查。记录还需补齐刀片型号与刃口编号、批次、刀补修订时间、切削速度、进给量、切深、冷却液状态和测量人员。
按曲线形状安排检查顺序
渐进漂移表现为一把刀使用越久,外径越接近上限。本例四个点持续增大,应先检查后刀面磨损、刃尖状态与机床热漂移;不能只因趋势平滑就断言刀具已磨损。
批间突变则不同:例如上批末两次为 20.010、20.012 mm,下一批首两件变为 20.042、20.041 mm。跳变发生在批次切换处,应优先核对重新装夹、定位面切屑、刀补改动、换刃对刀和测量基准,而不是立即缩短所有刀具寿命。
用刀尖状态和设备记录验证假设
先保留报警时的测量结果和设备设定。对照本案例的试行工艺参数:切削速度 160 m/min、每转进给 0.12 mm/rev、精车径向切深 0.25 mm;这组值仅用于说明记录方法,不可直接套用其他材料、刀片和机床。
- 核实测量:用标准件检查千分尺示值与零位,在相同温度条件下复测可疑件;沿轴向另测两处,排除仅一处直径正常却存在锥度的情况。
- 检查刀尖:停机按安全规程取下刀片,观察后刀面磨损带、崩刃、积屑瘤和粘附切屑;记录刃口编号与累计切削时间,和前几次良品记录比较。
- 核对变更:逐项比对加工程序版本、X 向磨耗补偿、主轴转速或恒线速设定、进给、冷却液供给、夹紧压力与定位面清洁情况。
- 做单因素试验:若怀疑磨损,换新刃并按对刀规程重新建立刀补,其他条件不变。假设连续试件得到 20.007、20.009、20.008 mm,且热态稳定后未再明显上行,这支持磨损假设;仍需确认重复批次是否复现。
如果换刃后仍按相似速率漂移,下一轮应重点核查热伸长、刀架松动、工件受力变形及测量条件,避免连续补偿掩盖设备故障。
决定换刀、补偿和受影响范围
发现崩刃、明显异常磨损或表面质量劣化,应先换刃并重新对刀;刀刃状态正常、工艺允许补偿且趋势可预测时,才可采用受控磨耗补偿。不得通过不断补偿延长一把已经失效的刀片寿命。
例如外圆实测 20.036 mm、目标 20.000 mm,需要把外径减少 0.036 mm。按理想外圆几何关系,刀尖需要向主轴中心移动 0.018 mm(径向)。
但车床 X 轴可能按直径编程,也可能采用不同刀补符号约定;必须先核实具体数控系统的刀补单位与正负方向,不能直接将 0.018 填入磨耗补偿栏。
- 第 300 件触及内部预警后暂停加工,暂时隔离自上次确认合格的第 200 件之后生产的第 201~300 件,依据追溯记录缩小或扩大范围。
- 换刃或经批准调整刀补后,先在安全条件下试切 1 件,确认改动方向正确;再连续加工并测量 3 件,同时检查两端外径和表面质量。
- 仅在复测满足图纸、公差和控制计划要求,且相关人员签署放行后恢复生产。隔离品要复检、返工或报废处置,不能因为新首件合格就自动放行旧件。
将本次异常转化为预防规则
这次数据在约 300 件时触及内部预警,可先试行 250 件换刃、累计 200 件后每 50 件测量一次的临时方案,再依据连续试产的真实刀具寿命、尺寸分布和加工节拍调整,不能将 250 件当作通用标准。
异常记录至少保留 最后合格件号、异常首件号、刀具刃口编号、累计切削时间、调整前后刀补值、试切尺寸及隔离品去向。若新刀仍发生批间跳变,应优先复查装夹和对刀;只有经过换刃对照与连续复测,才能把“刀具磨损导致尺寸漂移”写入最终原因分析。