
制造工艺 / 系统课时
整理量产放行的工艺文件包
整理量产放行的工艺文件包
试产结果达标后,还要确认生产现场使用的是同一套已批准指令。本课以支架组件 BRK-120 为例,整理图纸、BOM、作业与检验文件,逐项比对人员和设备状态,最终形成有证据、责任人和批准范围的量产放行记录。
学习目标
- 编制覆盖产品定义、制造过程、质量要求和现场资源的受控文件清单。
- 按文件版本、实物状态和记录证据核对量产准备条件。
- 将不一致项关闭后,完成可追溯的量产放行签署。
建立一份唯一的受控基线
先确定产品料号、图纸版本、适用产线和工程变更生效点,再从正式受控系统导出文件。以下编号及参数仅为 BRK-120 教学案例,实际放行必须使用本项目已批准的版本和数值。
| 文件类别 | 示例编号与版本 | 放入文件包的关键内容 |
|---|---|---|
| 产品与变更 | DWG-BRK120 Rev C;ECN-028(已批准) | 尺寸、公差、材料及变更生效条件 |
| 制造物料 | MBOM-BRK120 Rev 04 | 各零件料号、单件用量、获批替代料 |
| 工艺与作业 | ROUTE-BRK120 Rev 03;WI-20 Rev 02 | 工序顺序、工位、夹具、锁付参数 |
| 检验与反应 | CP-BRK120 Rev 02;INS-20 Rev 03 | 关键特性、检验频次、判定与隔离办法 |
| 人员与设备 | TRAIN-20;EQ-07;GAGE-03 | 培训授权、保养点检、量具校准记录 |
为文件包建立索引页,至少记录:文件编号、修订版、批准人、批准日期、生效日期、适用料号及工厂产线、受控系统链接或存放位置。文件包发布版可叫 Release-01,不要求每份内部文件的修订号相同,但必须确认彼此引用的参数没有冲突。
按现场证据逐项核对
安排工艺工程师、生产班组长和质量人员在首批投产前到 L1 线核查;不能只根据文件夹里“文件齐全”就打勾。下面是可直接复制到检查表的核对逻辑。
| 检查点 | 现场操作与证据 | 通过条件 |
|---|---|---|
| 图纸与版本 | 查现场终端、纸质图及领料工单 | 均使用 Rev C;撤回旧版 Rev B |
| BOM 与实物 | 按 MBOM Rev 04 核对首套物料的料号、数量 | 全部匹配;替代料有批准记录 |
| 作业参数 | 查看 WI-20 Rev 02、工位设定及首件记录 | 示例扭矩 8.0±0.8 N·m,三处一致 |
| 检验要求 | 对照 CP、检验指导书及首件实测值 | 示例孔距 80.00±0.10 mm;结果合格 |
| 人员与资源 | 查当班授权名单、EQ-07 点检、GAGE-03 校准 | 2/2 人已培训;设备正常且量具在有效期 |
检查表不要只填“OK”。例如首件孔距实测 79.98 mm,应附检验记录编号;设备正常要附点检记录及日期;培训合格要能追溯两位当班操作者的签名或电子授权。
处理版本冲突与未关闭异常
假设工位仍贴有 WI-20 Rev 01,即使新文件已上传,也不能视为“文件已发布”。先暂停该工位投入新批次,回收旧版、发放 Rev 02,再核对扭矩设定与首件记录是否受到影响,留下异常编号和复核签字。
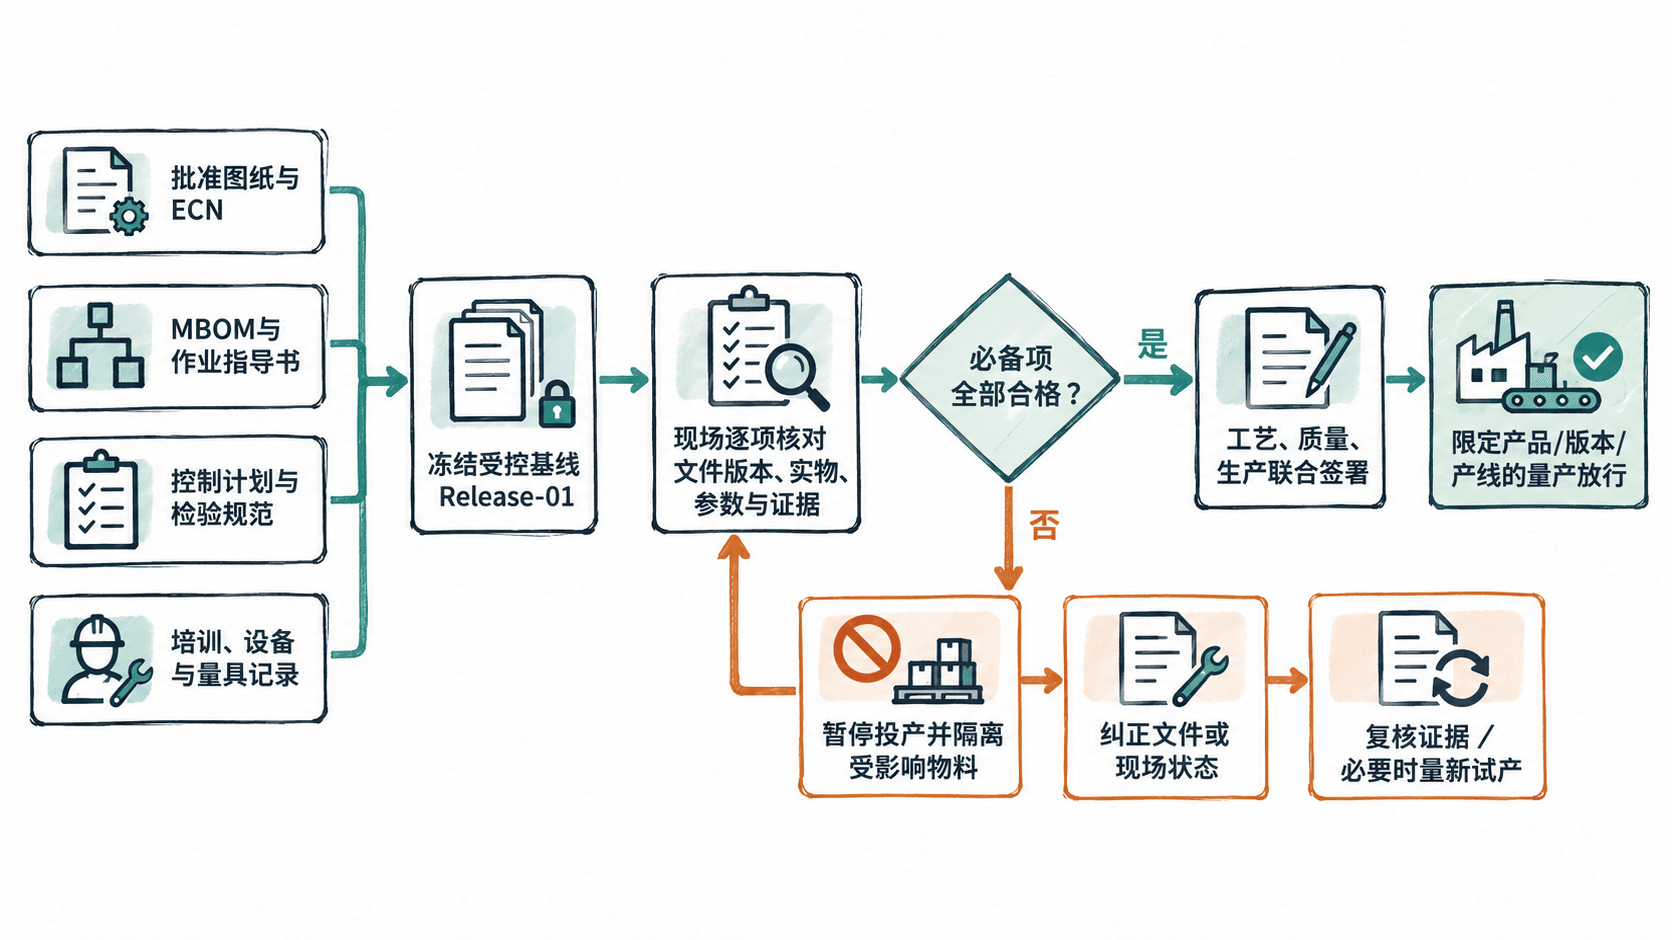
以下情况必须保持“未放行”:批准图纸与现场版本不一致、关键检验项目无合格记录、操作者未获授权、设备异常或量具超出校准有效期。纠正后由原检查责任人重新取证;若变更影响产品性能或过程能力,先评估是否需要重新试产、客户批准或补齐适用的提交资料。
签署并锁定放行记录
检查表建议每项设置“检查对象、批准版本、现场版本或状态、证据编号、结论、检查人、日期、异常编号与关闭证据”九列。示例:WI-20/Rev 02/工位 Rev 02/现场照片 PH-018/通过/工艺工程师/2026-10-22/NCR-013 已关闭/复核记录 VR-013。
放行页应写明 BRK-120、图纸 Rev C、L1 产线、Release-01,附检查表、首件报告、培训签名、设备点检和校准证明,并设置工艺、质量、生产三个批准栏。任一必备项未关闭,不得签署正式放行;新工程变更、换线或关键设备替换后,应按影响范围重新核查,而不是沿用旧签字。