
制造工艺 / 系统课时
从 BOM 排定装配顺序与工位
从 BOM 排定装配顺序与工位
一份 BOM 只能说明装配需要什么,不能直接充当作业顺序。本篇以带连接板、隔套和防护罩的安装支架为例,先核对齐套数量,再安排紧固先后与三个工位,并用工具空间检查排除“零件能装上、螺母却拧不到”的问题。
学习目标
- 将自制件、采购件和标准件转成单台齐套清单。
- 根据装配依赖、工时和节拍分配工位任务。
- 用实际工具尺寸识别后装件遮挡紧固点的风险。
从 BOM 提取装配对象
设产品为一套支架组件:4 mm 厚的 L 形支架与 3 mm 厚连接板由四组 M6 螺钉连接,两板间各孔位设置一个 2 mm 高隔套;防护罩最后用两颗 M4 螺钉固定在支架预制螺纹孔上。下面数量均为每套用量。
| 编码 | 名称与规格 | 来源分类 | 数量 |
|---|---|---|---|
| B01 | L 形支架,板厚 4 mm | 自制件 | 1 |
| B02 | 连接板,板厚 3 mm | 自制件 | 1 |
| B03 | 隔套,高 2 mm | 采购件 | 4 |
| B04 | 防护罩 | 采购件 | 1 |
| B05 | M6×20 内六角圆柱头螺钉 | 标准件 | 4 |
| B06 | M6 平垫圈 | 标准件 | 4 |
| B07 | M6 尼龙锁紧螺母 | 标准件 | 4 |
| B08 | M4×10 盘头螺钉 | 标准件 | 2 |
一套共 21 件。标准件通常也要采购,但齐套时单独归类,便于按规格补料。先核对 BOM 版次与零件图版次,再检查 B01、B02 的孔位和 B01 的 M4 内螺纹;隔套必须四个齐全,不能用额外平垫圈代替。工位发料可分为预装用的 18 件(B01~B03、B05~B07)和最后封罩用的 3 件(B04、B08)。
按依赖关系排出先后
装配次序由接触关系、定位条件和工具通道决定,不能按 BOM 行号顺序执行。
- 将 B01 放入定位治具,在四个连接孔位置放好 B03;将 B02 压靠四个隔套并对准通孔。
- 从支架侧穿入四颗 B05,在连接板侧依次放 B06、旋入 B07;先手拧到不脱落,保留少量调整余地。
- 检查隔套两端贴靠、两板保持 2 mm 间隙后,按对角顺序锁紧四组 M6,并做扭矩结果记录。
- 四组 M6 全部判定合格后,才用两颗 B08 安装 B04,最后检查罩体间隙和紧固件数量。
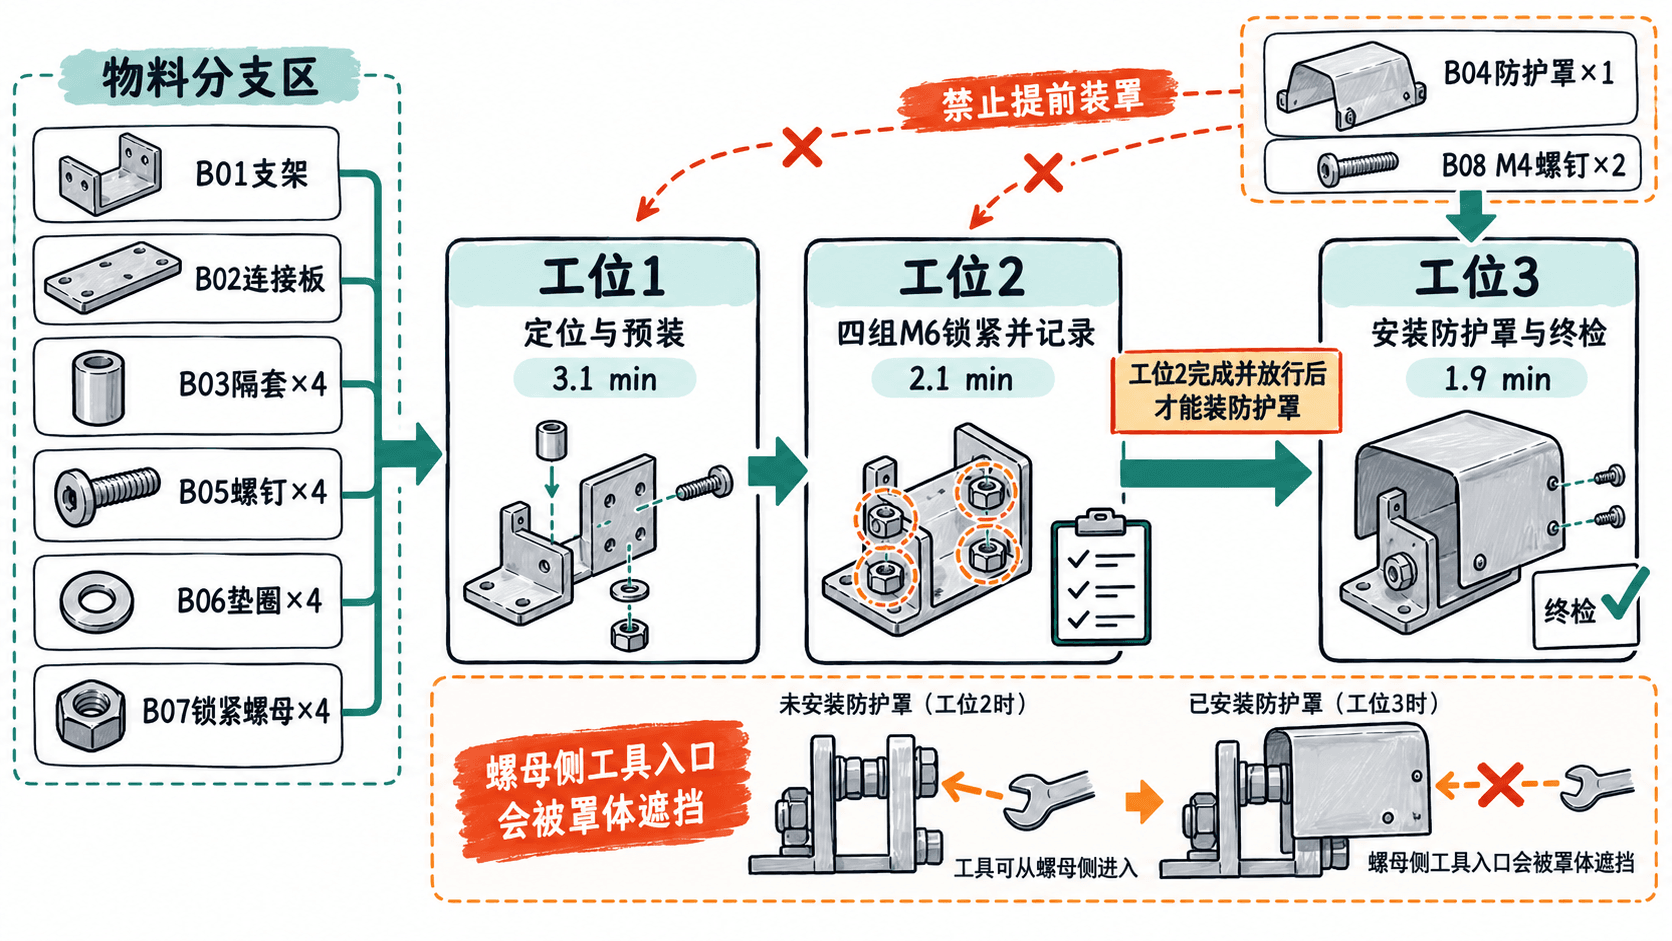
其中“紧固合格后再封罩”是硬约束;即使罩体先装不影响零件对孔,也可能阻断套筒伸入,应在工艺路线中写成前置条件。
依据节拍划分工位
假设需求为每小时 15 套,目标节拍为 60÷15=4.0 min/套。先用首件试装计时,再把不能并行的动作分配给连续工位;下表时间仅是本案例的初始估算,量产前必须复测。
| 工位 | 作业与计时拆分 | 合计 | 本站放行条件 |
|---|---|---|---|
| 工位 1 | 核料 0.8 min;定位、隔套与四组 M6 预装 2.3 min | 3.1 min | 四个隔套齐全,螺纹无错扣 |
| 工位 2 | 对角锁紧 1.6 min;复核并记录 0.5 min | 2.1 min | 四处扭矩全部合格 |
| 工位 3 | 安装防护罩 1.1 min;外观及数量终检 0.8 min | 1.9 min | 两颗 M4 到位、罩体无干涉 |
最长工位为 3.1 min,小于 4.0 min 目标节拍;按一工位一人、工位间逐件移交估算,节拍仍有 0.9 min 缓冲。不能将三站工时相加后当作流水线节拍:7.1 min 是单套累计人工工时,流水线稳定产出的限制来自最慢工位。实际还须记录取料、换批、工具异常与返修对节拍的影响。
用实物工具验证可达性
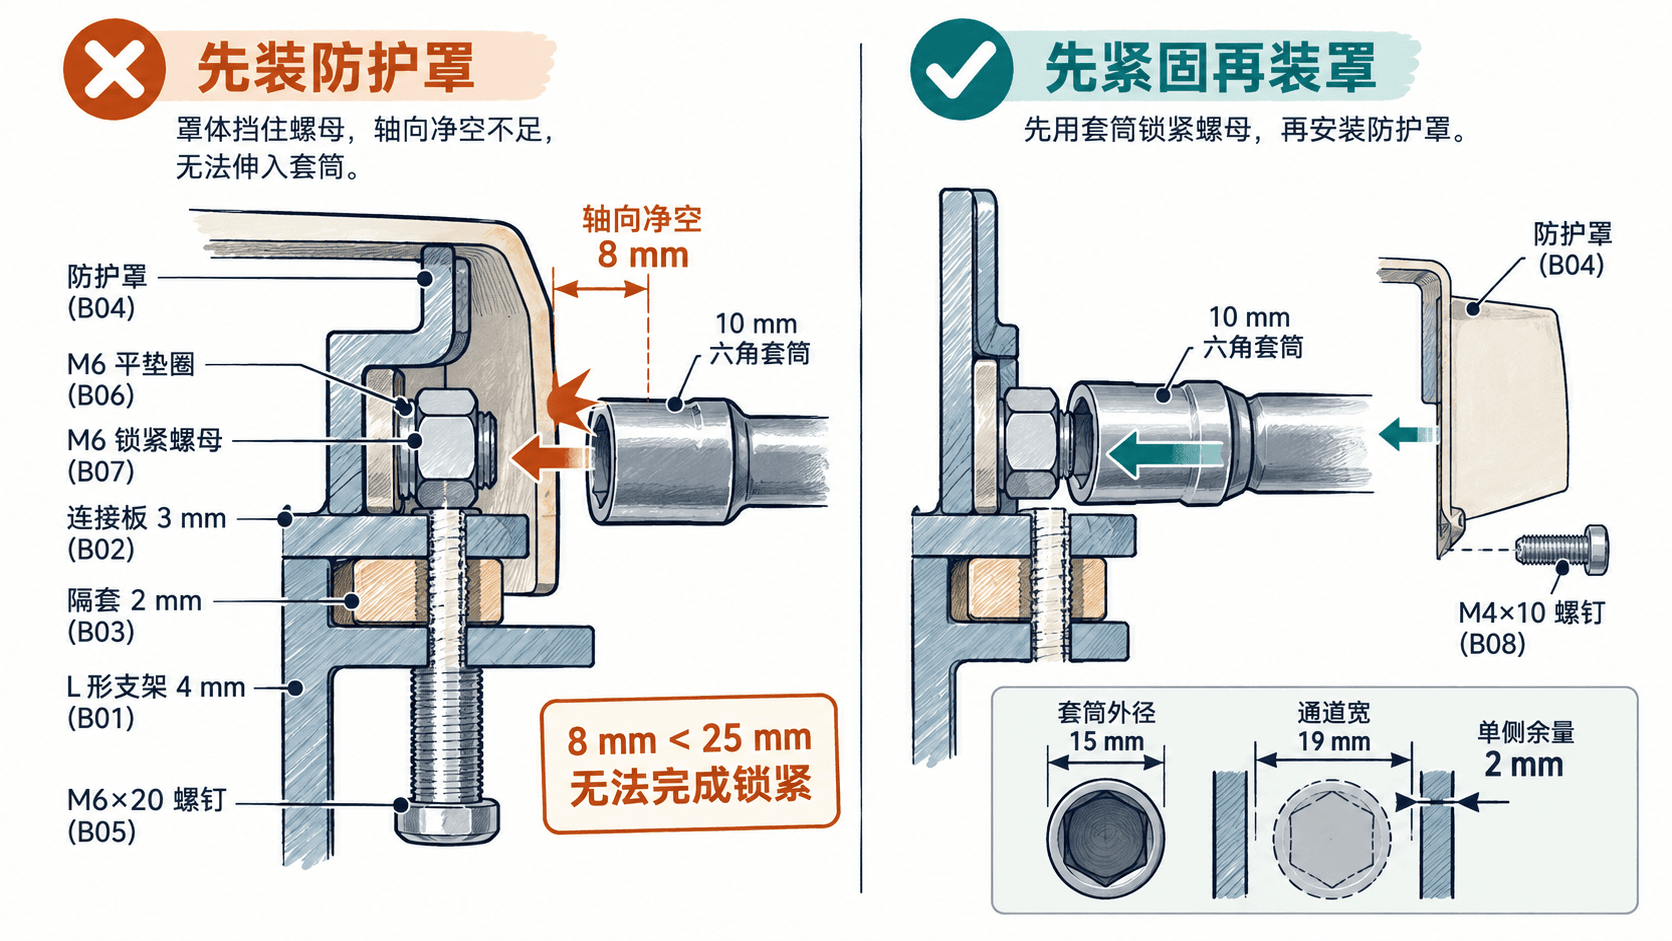
此例锁紧螺母需要 10 mm 六角套筒,螺钉头需匹配的内六角工具止转。假设选定套筒外径为 15 mm,装入与施力所需轴向净空为 25 mm;假定样件测得周围最窄通道宽 19 mm。则套筒单侧横向余量为 (19-15)÷2=2 mm,仍需实物验证摆动及公差影响。
若先安装 B04,螺母外侧只剩 8 mm 轴向净空,8 mm < 25 mm,即使六角头可见也无法按选定工具完成锁紧。因此必须先完成工位 2,再安装防护罩;不能以“能伸进手”代替扭矩工具试装。
将顺序固化为首件作业卡
把每个工位写成“输入零件—动作—工具—放行记录”四项:工位 1 留下齐套及孔位检查结果;工位 2 使用检定有效的扭矩工具记录四个紧固点,异常则停站复核而不是流到封罩工位;工位 3 核对两颗 M4、罩体贴合及最终外观。流转卡同时填写产品批次、BOM 版次与操作人,避免错版零件混装。
首件审核时让操作员按工艺卡实际操作一套,用所发工具复测净空和三站用时。若出现工具干涉,应优先调整装配顺序或更换经验证的工具;若必须改变零件结构,则返回设计评审并更新 BOM、图纸与作业卡版次。正式放行以零件齐套、先紧固后封罩、扭矩可复验和每站节拍达标为准。