
制造工艺 / 系统课时
对比自产与外协的决策条件
对比自产与外协的决策条件
同一款零件,试制阶段可能适合外协,进入稳定量产后却可能更适合自产。本课以一款精密机械零件为例,统一计算成本、交期和产能,再检查质量与技术条件,最终形成两种生产规模下可执行的自制或外协决策。
学习目标
- 区分自产与外协的固定成本、单位成本和隐性成本,计算经济批量分界点。
- 根据试制与量产的数量、交期和产能条件,分别选择生产方式。
- 建立包含质量能力、技术控制和供应风险的决策检查表。
把两种方案放在同一成本口径下
假设某企业需要生产一款带精密安装孔的机械支架,预计一年内有两种需求情景:一次性试制500件,或者进入年需求12000件的稳定量产。现有机床能够加工该零件,但自产需要新增专用工装并完成工艺验证。
先将两种方案的成本统一到同一个12个月决策周期,采用以下假设数据。金额均为不含税成本,且假定外协供应商已有适用设备,不另收专用工装费。
| 成本项目 | 自产 | 外协 |
|---|---|---|
| 一次性工装改造、编程与验证 | 180000元 | 0元 |
| 材料及加工相关成本 | 54元/件 | 98元/件 |
| 检验、损耗及运输等成本 | 6元/件 | 7元/件 |
| 单件综合变动成本 | 60元/件 | 105元/件 |
自产的180000元包含工装改造120000元及工艺开发、试验验证60000元;每件60元包含材料、加工、刀具能源、正常损耗与检验。外协105元包含98元采购报价、4元运输和3元来料验收。
设12个月内累计合格交付数量为 ,两种方案的总成本分别为:
- 自产:
- 外协:
令两种成本相等,可得经济批量分界点:
也就是说,在这些假设成立、产能与质量均满足要求时,累计需求低于4000件,外协总成本更低;高于4000件,自产总成本更低。4000件对应的两种方案总成本均为420000元。
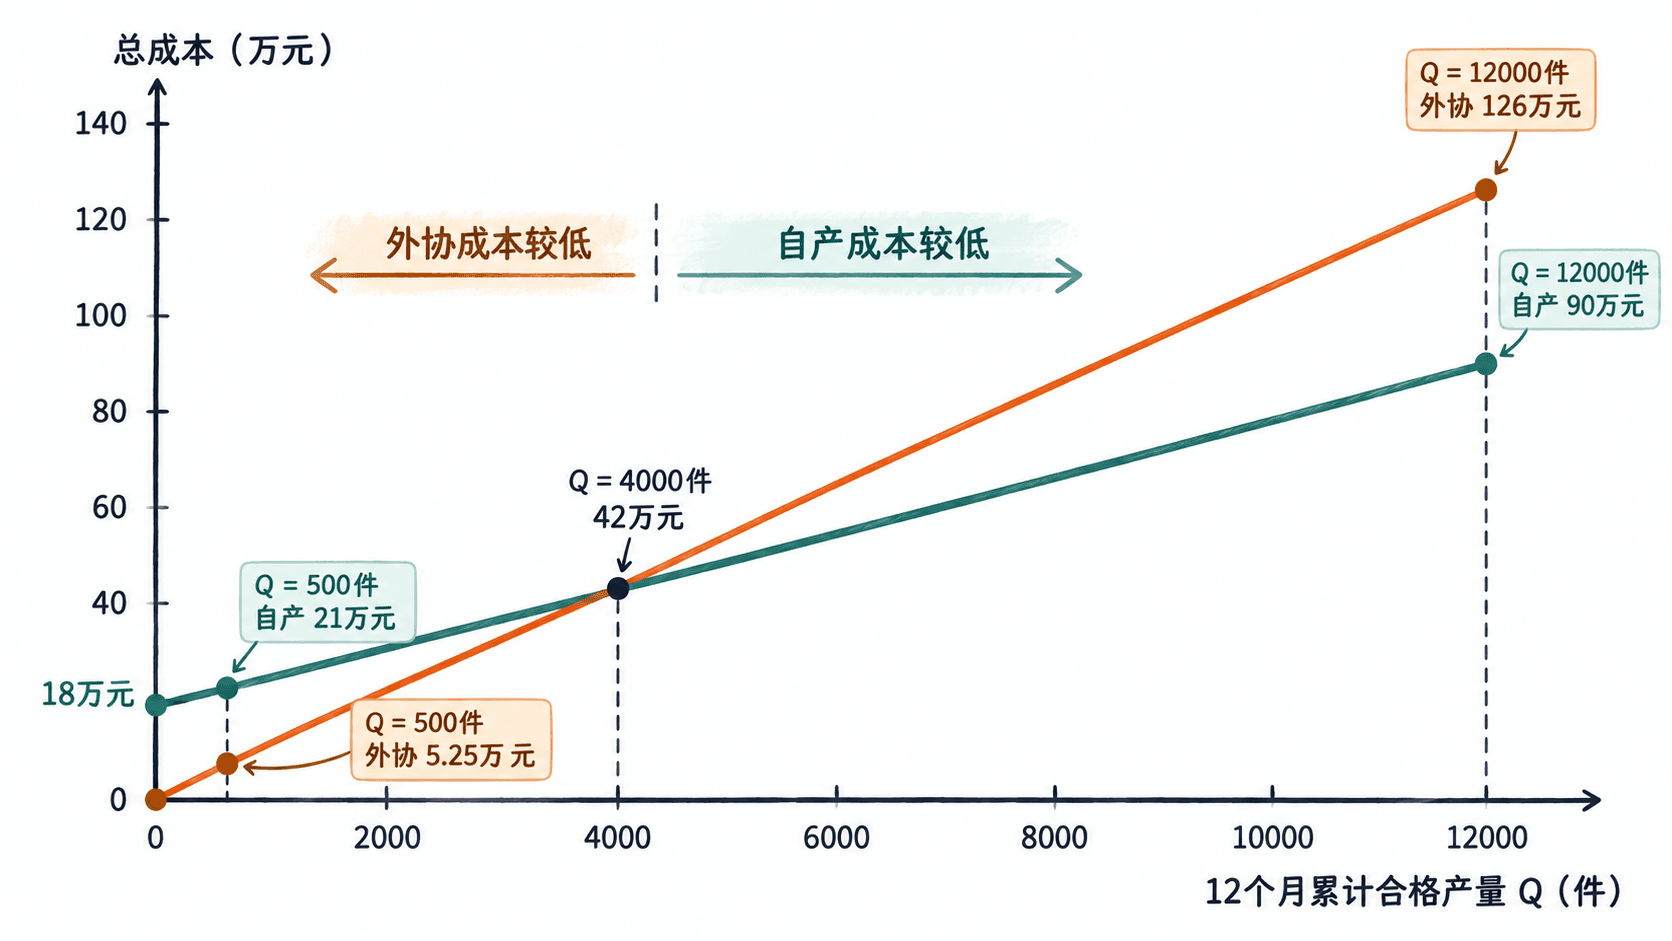
在试制和量产情景下重新计算
不能只比较单件报价。试制阶段的固定投入通常难以分摊,而量产阶段会持续摊薄一次性投入。使用相同成本模型计算两种需求情景:
| 比较项 | 500件试制 | 12000件量产 |
|---|---|---|
| 自产总成本 | 210000元 | 900000元 |
| 外协总成本 | 52500元 | 1260000元 |
| 成本较低方案 | 外协 | 自产 |
| 成本差额 | 157500元 | 360000元 |
试制500件时: 自产需要先支付180000元固定投入,仅加工500件就会使总成本达到210000元。外协只需要52500元。假设供应商能够在3周内交付合格试制件,而自产工装准备与工艺验证需要6周,外协同时具备成本和交期优势。
这时可以选择外协试制,但应在采购要求中明确图纸版本、关键尺寸、首件检验报告和不合格品处理方式。对于后续可能转为自产的零件,还应记录外协试制发现的加工难点,而不是只接收最终成品。
年产12000件时: 自产总成本900000元,外协总成本1260000元,按假设可节约360000元。这说明稳定量产具有自产的经济吸引力,但前提是自产能够按月交付1000件,并达到与外协相同的质量要求。
用交期和有效产能校正成本结论
成本较低的方案不一定能够按期交货。对于自产方案,需要按瓶颈工位的有效工作时间计算合格产出能力,而不能直接使用机床理论最高速度。
假设瓶颈工序每件标准节拍为3分钟,每月可安排80小时生产时间,预计综合设备效率OEE为75%。在节拍与OEE口径一致的条件下,月有效产能为:
即约1200件/月。若月需求为1000件,瓶颈负荷率为:
剩余约16.7%的产能可应对一定程度的停机、换线与波动。但必须确认80小时确实可分配给这个零件,且75%的OEE没有重复扣除已经计入节拍或可用工时的损失。
外协也需要核实真实可交付能力。例如供应商承诺每月1300件、常规交期3周,应进一步确认排产是否锁定、是否存在其他客户抢占产能,以及紧急补货需要多少天。
对交期进行比较时,至少检查三个时间点:
- 首次合格交付时间: 自产包含工装制造、调机及首件验证;外协包含采购确认、排产、运输和来料验收。
- 稳定补货周期: 自产确认材料到位后的排产与加工时间;外协确认订单到货的完整采购提前期。
- 异常恢复时间: 发生设备故障、批量不良或供应中断后,恢复合格交付需要的时间。
若自产的瓶颈产能不足1000件/月,即使账面节约360000元,也不能直接认定自产可行。应先核算加班、增机、第二供应商或库存缓冲的额外成本,再重新比较。
把质量和技术能力设为准入条件
对于有装配功能的精密支架,低成本不能代替尺寸一致性。假设关键安装轴颈的直径规格为20.00±0.10 mm,自产和外协均应以相同图纸、测量基准和验收标准进行评价。
| 检查维度 | 自产需要证明 | 外协需要证明 |
|---|---|---|
| 工艺能力 | 设备、刀具及夹具能稳定加工关键特性 | 供应商具备相应设备与成熟工艺 |
| 首件验证 | 首件尺寸符合图纸并完成记录 | 提交首件检验报告及必要样件 |
| 过程质量 | 有测量方案、巡检频率与异常反应措施 | 提供过程检验、批次记录和异常处理机制 |
| 技术控制 | 内部能够管理程序、工装及工艺变更 | 明确图纸保密、工装归属及变更批准要求 |
| 追溯能力 | 能按工单追溯物料、设备及检验结果 | 能按交货批次追溯生产和检验记录 |
试制阶段可要求首批30件关键尺寸全检,并根据风险决定其余产品的检验方式。进入稳定量产后,若项目把Cpk≥1.33设为关键尺寸过程能力门槛,应先确认测量系统适用、过程受控且数据量足以支持评价。这个门槛是示例项目要求,不是所有制造场景的统一标准。
技术能力还会改变经济选择。如果零件包含尚未公开的专有结构,或者关键工艺参数必须由企业内部持续迭代,即便试制阶段外协便宜,也可能因为知识产权、工艺泄露或改型响应风险而优先自产。相反,如果企业没有可靠的热处理、特殊表面处理或精密检测能力,则应优先考虑具备该能力的合格供应商,不能仅凭设备能够加工外形就认定可以自产。
形成采购与制造的最终决策
建议将方案批准分为两层:先检查硬性准入条件,再比较经济性。只要存在不能满足的质量、交期或产能要求,该方案就不能仅因报价较低而获得批准。
可按以下顺序形成项目决策记录:
- 确认同一图纸版本、交付状态及12个月需求量,分别列出固定投入、单位变动成本和可能的额外费用。
- 计算自制与外协的总成本和分界批量,并对需求下降、采购涨价或报废率上升进行敏感性分析。
- 核对首件交期、瓶颈产能、稳定补货周期和异常恢复能力。
- 验证双方的关键尺寸、检验方法、工艺能力、批次追溯和技术保密条件。
- 写明选定方案、必要前提、责任人及下次复核触发条件。
对于本例,可以形成两项不同的决定:
- 500件试制:优先外协。 在供应商首件合格、3周交期可信且技术风险可控的条件下,避免为一次试制投入180000元工装开发费用。
- 年产12000件:有条件转为自产。 在订单规模可信、月有效产能不低于1000件、工艺验证合格并落实180000元投入预算后,利用较低单位变动成本获得预计360000元的周期成本优势。
决策记录中还应明确复核触发条件。例如累计12个月预测需求降至4000件以下、外协报价发生明显变化、自产瓶颈负荷超过可接受水平,或关键尺寸连续出现过程异常时,都应重新计算和审批,而不是沿用最初的自产或外协结论。
最终应保留可追溯的成本测算表、产能验证记录、质量准入结果和批准依据。这样即使需求变化,也能用同一组数据重新判断生产方案是否仍然成立。