
制造工艺 / 系统课时
对不良品实施隔离与批次追溯
对不良品实施隔离与批次追溯
发现孔距超差时,只挑出眼前的不良件会留下漏检风险。本篇用工单、批次和工位记录划定受影响范围,逐件核对在制、库存与已发运去向,并把隔离、复检、处置及授权放行形成可追溯闭环。
学习目标
- 根据最后一次可信的合格记录和工位数据确定可疑生产范围。
- 将可疑数量与在制、仓库、返工区及已发运记录逐项对账。
- 执行实物隔离、复检判定和审批放行,识别需要扩大围堵的情况。
发现异常后立即冻结流转
假设零件 PN-AX20 的孔中心距要求为 60.00±0.10 mm,下道工序在 10:30 测得 60.18 mm,已经超过 60.10 mm 上限。此时应先防止混料和继续流转,而不是等根因分析结束再处理。
- 停止相关工位 CNC-03 的生产与转序,保存异常件、最近合格件、量测值、设备程序版本及刀具或夹具调整记录。
- 给现场可疑容器挂“待判/禁止流转”标签,登记料号、工单、容器号、数量、位置、发现时间和责任人;移入有边界的隔离区。
- 在生产与仓储系统冻结对应在制品和库存,通知仓库暂停拣货、装车与发运;对已发运件启动客户通知及暂停使用评估。
隔离记录必须同时包含实物位置和系统状态:只贴红牌而不冻结出库,或只在系统中锁定却没有隔离现场周转箱,都可能让不良件再次混入合格品。
用工单与工位记录界定可疑范围
追溯以具体失效特性为线索。本例工单为 WO-1022-07,09:00 有可信的合格检验记录,10:30 首次发现超差,10:45 停机。先将 09:00 合格件之后至 10:45 停机 的产出列为可疑件,生产报工记录显示共 240 件;10:30 之后至停机的产品同样不能遗漏。
依照容器号或序列号关联工单、工位、设备、班次、物料批、刀具或程序变更记录,再沿转序单、入库单和发运单寻找去向。只知道“哪个工单出了问题”不足以判断其他工单是否安全:如果多个工单共用异常夹具、程序或原料批次,必须扩大追溯。
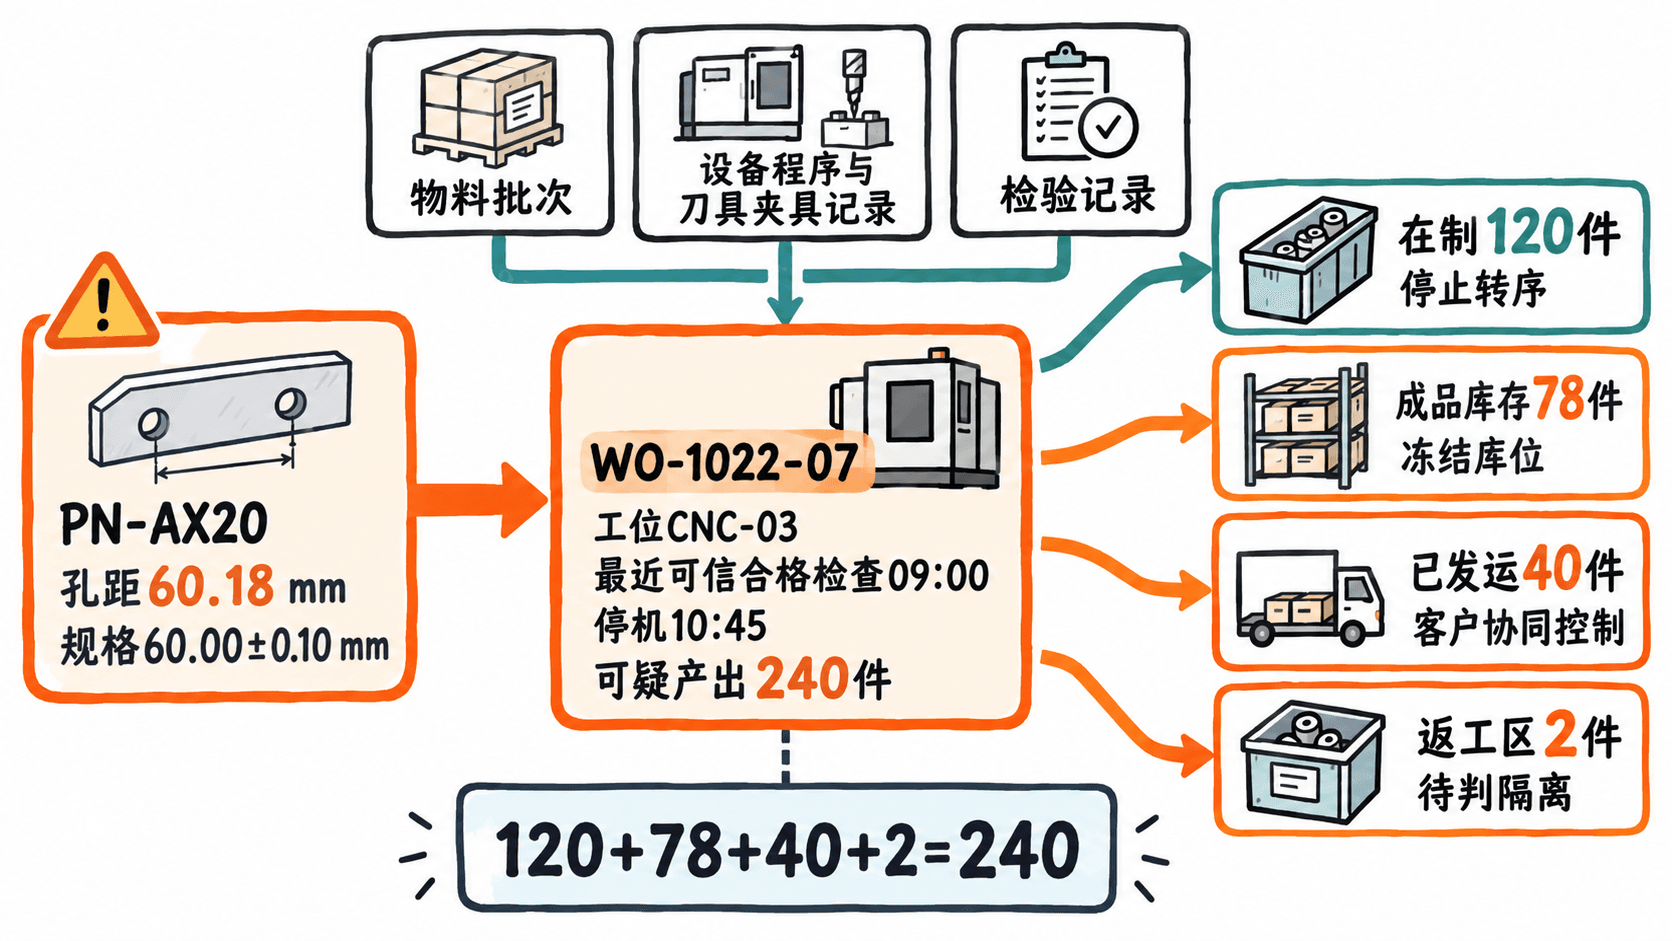
盘清在制、库存与已发运数量
先用工序报工、库位台账、转序单、返工记录及装箱发运记录交叉核查。系统最初仅找到 238 件,现场盘点发现另外 2 件停留在返工区;在数量差额查清之前,不能宣布隔离完成。
| 产品去向 | 数量 | 隔离或控制动作 | 核查凭证 |
|---|---|---|---|
| 在制及下道工序 | 120 件 | 停止转序,逐箱标记并移入待判区 | 工位流转单、容器号 |
| 成品库存 | 78 件 | 冻结库位和拣货权限 | 库存台账、托盘标签 |
| 已发运 | 40 件 | 按收货方和装箱批次通知,协商停用、现场检查或退回 | 发运单、客户回执 |
| 返工区 | 2 件 | 补录流转、单独隔离 | 返工单、实物点数 |
| 合计 | 240 件 | 数量全部有去向 | 240=120+78+40+2 |
已发运的 40 件不能写成“厂内已隔离”。应由质量或客户接口人记录客户收到通知的时间、涉及的批次、当前使用状态和约定处置。若有零件去向不明,继续冻结可能关联的工位或库区,并核查漏扫、错库位及返工滞留。
复检、处置与授权放行
本例的失效特性是孔中心距。对厂内 200 件可疑品,使用经确认适用的三坐标测量程序或专用检具,按图纸基准逐件复测,记录容器号或件号、实测值、检验人及判定。合格范围为 59.90~60.10 mm;不要用少量抽检合格替代已决定执行的全数复检。
假设厂内复检结果为 190 件合格、10 件超差。190 件转入“复检合格待放行”区,10 件保持不合格隔离,由授权人员决定按批准工艺返工并复检、报废,或在允许且取得必要批准时作让步处置。返工完成后仍须重新验证尺寸,不能仅凭返工单把状态改成合格。
放行前逐项确认:可疑数量已对账、受控件的复检记录能回溯到实物、不合格件已有批准处置、质量负责人签署放行清单。仓库只解冻清单中 190 件合格品;10 件不合格品不得随批放行。已发运 40 件须依据客户协同检查或退回结果单独关闭,不能因厂内 200 件复检完成就直接结案。
验证纠正措施并关闭异常
追查孔距异常时,将尺寸趋势与程序版本、第二孔坐标、夹具定位、刀具维护和首件记录按时间对齐。若确认程序坐标被误改,应恢复受控版本,重新首件检验,并按控制计划增加恢复生产初期的尺寸核查;新生产首件合格不等于旧可疑批次自动合格。
关单时检查四类证据是否齐全:冻结与追溯清单、240 件去向对账、厂内复检和不合格处置记录、40 件已发运产品的客户处置及回执。最后核实临时围堵是否解除、批准放行的件号是否与系统解冻记录一致。只有可疑产品全部有明确最终状态,才能把这次异常标记为闭环。