
制造工艺 / 系统课时
确定螺栓连接的锁付参数
确定螺栓连接的锁付参数
本篇把一个四螺栓钢支架连接转化为现场可执行的锁付工艺:明确紧固件组合、目标预紧力、工具设定扭矩、交叉锁付顺序和验收方法,并通过具体算例识别滑牙、过度预紧和振动松脱风险。
学习目标
- 根据母材、螺纹规格和接头工况确定紧固方式及必要的锁付条件。
- 区分目标预紧力与工具设定扭矩,并完成一次扭矩初步计算。
- 制定多螺栓分级锁付顺序、首件验证和异常处理要求。
核对接头与紧固件
以一件钢制安装支架为例:6 mm 厚 Q235B 支架通过四颗 M8 螺栓固定在 8 mm 厚钢底板上。两块板均采用通孔,连接采用 8.8 级 M8×1.25 六角螺栓、性能等级 8 的螺母和匹配的平垫圈。假设接触面平整、无软质密封垫,锁付时不额外涂油。
编写工艺卡前需要确认以下条件:
- 螺纹与材料:核对螺栓强度等级、螺距、螺母等级和垫圈规格。若改为铝合金内螺纹孔,还须单独校核啮合长度和内螺纹抗剥离能力,不能直接沿用钢螺母连接的结论。
- 装配尺寸:检查螺栓有效长度、螺母完整啮合、套筒操作空间及螺栓与孔的配合。不得出现螺栓提前顶底、螺母未充分啮合或垫圈压在孔边的情况。
- 接头功能:明确连接主要承受轴向分离、横向剪切还是交变载荷;需要防止接触面滑移时,应按实际摩擦条件、外载和螺栓数量校核所需夹紧力。
- 表面条件:记录螺纹镀层、润滑状态、支承面粗糙度和垫圈形式。表面状态改变会影响摩擦,可能需要重新确定锁付扭矩。
振动接头还应依据设计验证结果选择合适的防松措施,例如经批准的自锁螺母或楔形防松垫圈。防松件可能改变锁付阻力,不能更换后继续无条件使用原扭矩。
从预紧力计算工具扭矩
拧紧螺栓时,螺栓产生弹性伸长,被连接件受到压紧作用。螺栓内部的初始轴向拉力称为预紧力,而扭矩扳手控制的是旋转扭矩。螺纹和螺栓头部或螺母支承面的摩擦会消耗大部分输入扭矩,因此相同扭矩不一定产生相同预紧力。
初步估算可使用:
其中, 为锁付扭矩,单位 N·m; 为无量纲扭矩系数,与摩擦及连接构型有关; 为目标预紧力,单位 N; 为螺纹公称直径,单位 m。
按 ISO 898-1 的相关参数,M8 粗牙螺纹的公称应力截面积约为 36.6 mm²,8.8 级螺栓的保证载荷约为 21.2 kN。假设设计计算和接头校核已经确定每颗螺栓目标预紧力为 15 kN,并暂取经常用于初估的扭矩系数 ,得到:
因此,本示例的初步工具设定值为 24 N·m。15 kN 约为上述保证载荷的 71%,但这不能单独证明连接安全;还需检查锁付时的拉扭复合应力、接头外载、承压、疲劳和螺纹剥离风险。
扭矩系数变化对结果影响明显。在工具仍设定为 24 N·m 时:
| 实际扭矩系数 | 估算预紧力 | 相对目标值 |
|---|---|---|
| 0.16 | 18.75 kN | 偏高 25% |
| 0.20 | 15.00 kN | 达到目标 |
| 0.24 | 12.50 kN | 偏低约 17% |
这说明不能将 24 N·m 当作所有 M8、8.8 级螺栓的通用锁付扭矩。如果设计规定的可接受预紧力区间为 13~17 kN,表中两种摩擦偏差都可能导致超限。需要通过实际紧固件组合的扭矩—轴力试验确认 的分布,并据此确定生产工艺窗口。
编排四孔分级锁付顺序
四颗螺栓若沿周边依次一次拧到最终扭矩,前面的螺栓可能使板件局部贴合或倾斜,后续锁付又会改变已经建立的夹紧力。对于本例的平面四孔连接,可采用成对对角、分级锁付的方法。
将四个孔编号为左上 1、右下 2、右上 3、左下 4。每一轮按 1、2、3、4 操作,使第一对和第二对螺栓分别位于对角位置。
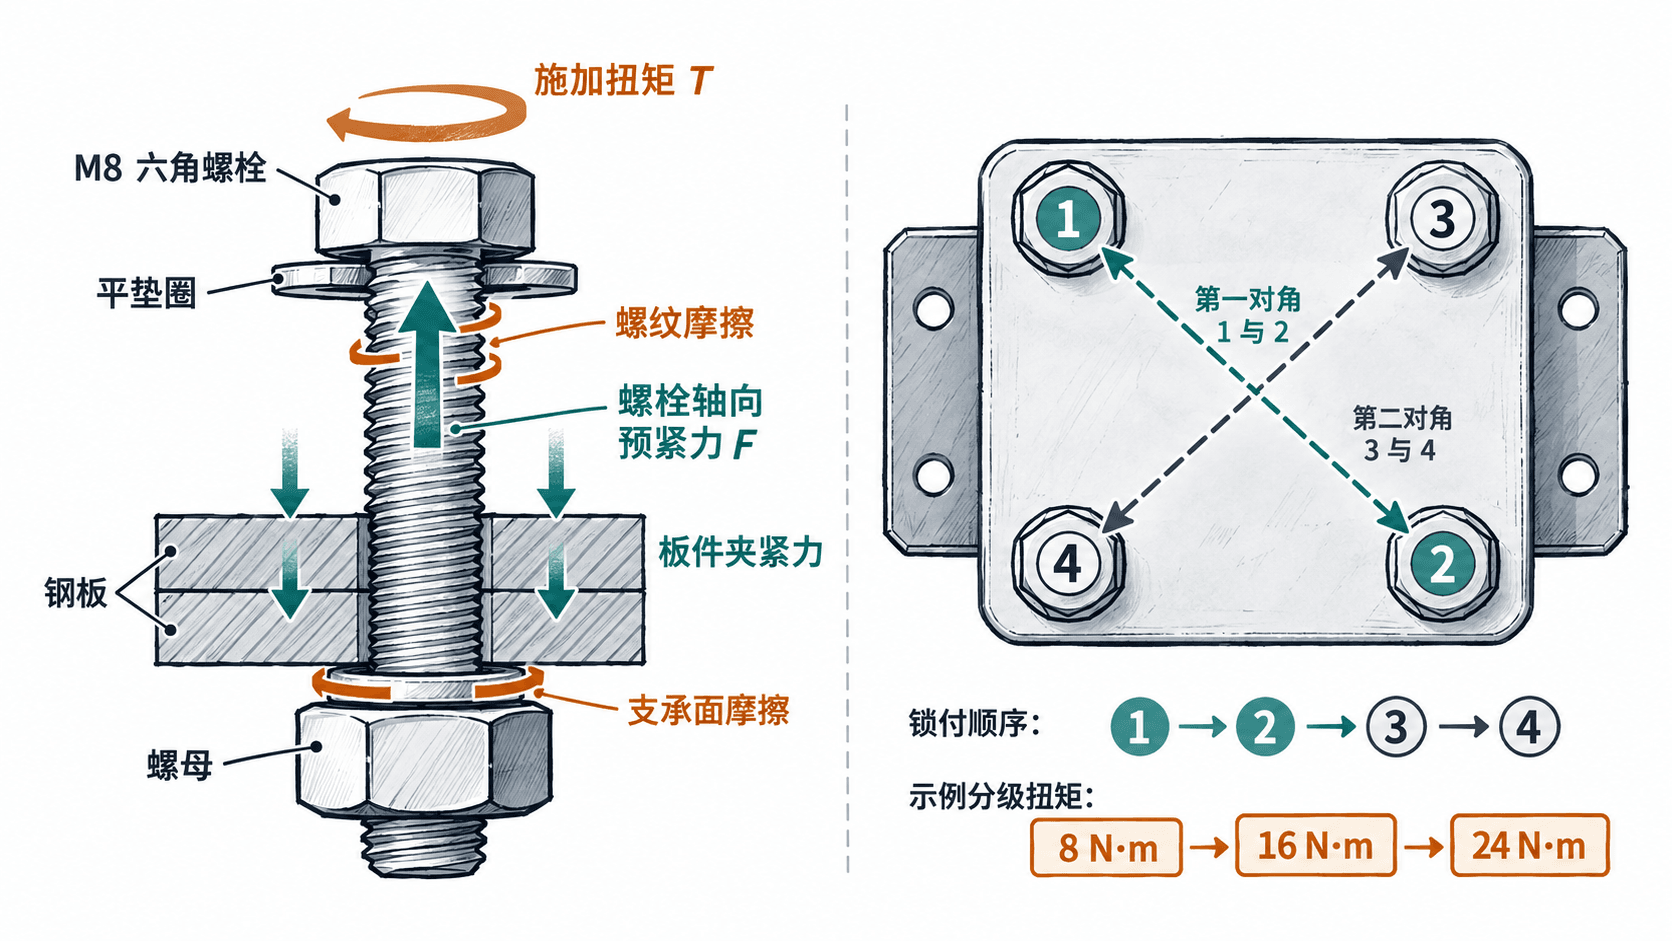
现场操作可按以下顺序编写:
- 清洁螺纹及支承面,检查孔位对齐、零件贴合情况和垫圈位置。先用手旋入全部螺栓,确认没有错扣或明显卡滞。
- 使用适配套筒将四颗螺栓低扭矩预拧至基本贴合,不得仅靠单颗螺栓强行拉正错位零件。
- 第一轮按 1、2、3、4 的顺序锁付至示例设定值 8 N·m。
- 第二轮保持同一顺序,分别锁付至 16 N·m。
- 第三轮保持同一顺序,锁付至最终示例设定值 24 N·m,并按工艺要求记录锁付结果。
8、16、24 N·m 是本示例的分级工艺参数,不是适用于所有接头的固定比例。使用的扭矩工具必须经过校准或按规定进行精度确认,且各级设定值均处于工具的有效工作范围内。
如果工具提前达到目标扭矩,但板件尚未贴合,可能存在错扣、螺栓顶底、孔位干涉或支承面异常。应立即停止,拆检原因,而不是继续提高扭矩。
首件验证与现场检验
锁付工艺从试算变成量产标准前,应先用与生产一致的紧固件批次、表面状态、垫圈及装配方法进行试装。可以先试装 5 套以发现明显异常,但少量试装不能替代正式过程能力验证。
对于需要控制预紧力的关键接头,应采用适用的扭矩—轴力试验装置、测力元件或螺栓伸长测量方法,核实实际夹紧力及其分散范围。试验工装和测量方法不得引入未经评估的摩擦变化。必要时结合扭矩—转角曲线判断是否出现滑牙、异常摩擦或连接件压陷。
现场检验应覆盖三个环节:
| 检验阶段 | 具体内容 | 判定依据 |
|---|---|---|
| 锁付前 | 螺栓等级、规格、垫圈、螺纹、表面状态 | 与图纸和工艺卡一致 |
| 锁付中 | 工具编号、设定值、顺序、终拧记录及异常报警 | 满足已批准的工艺参数 |
| 锁付后 | 漏装、错装、贴合间隙、外观损伤及防松件状态 | 符合装配验收要求 |
关键工位可对终拧过程进行逐颗记录,记录内容包括工位、工具编号、螺栓位置、锁付扭矩和合格判定。具体的扭矩上下限应依据设计允许预紧力、实测摩擦散布和工具能力确定,不能任意套用统一百分比。
还要区分终拧过程扭矩和装配后的复查扭矩。拧松扭矩、再次拧动扭矩通常与原终拧扭矩不同,不能直接用后续静态扭矩读数证明原预紧力合格。检验方法和判定区间必须经过验证,未经批准不应反复追加扭矩。
识别滑牙与松脱风险
出现异常时,应根据症状追查根因,而不是简单增加工具设定值。
| 现场现象 | 可能原因 | 处理方式 |
|---|---|---|
| 扭矩突然下降,螺栓持续旋转 | 内外螺纹滑牙或紧固件失效 | 停止锁付,更换损坏件并检查螺纹承载能力 |
| 尚未贴合便达到目标扭矩 | 错扣、顶底、干涉或异常摩擦 | 拆检螺纹、长度、孔位及支承面 |
| 振动后出现相对滑移或松动 | 预紧力不足、接头嵌入损失或防松设计不足 | 复核外载、夹紧力、表面状态及防松方案 |
| 改用润滑紧固件后出现过度拉伸 | 实际扭矩系数低于原工艺条件 | 停止沿用原扭矩,重新验证扭矩—轴力关系 |
对于铝合金、塑料或薄壁件中的内螺纹,滑牙风险可能先于高强度螺栓本体失效出现。应结合母材强度、有效啮合长度和螺纹形式校核,必要时使用适合的螺纹嵌件或调整连接结构。
最终应将紧固件组合、表面条件、目标预紧力、已验证的工具设定范围、锁付顺序、检验方法和异常处理规则一起写入工艺卡。只有这些条件相互对应,现场记录的锁付扭矩才具备明确的工程判定意义。