
制造工艺 / 系统课时
用量具重复性分析测量误差
用量具重复性分析测量误差
同一根轴由不同人员测量,读数可能并不一致。如何判断差异来自零件本身,还是量具、装夹和操作方法?本课通过三名操作者的重复测量记录,计算组内极差与组间均值差,并学习设计一项基础 GRR 试验,判断测量系统是否足以支持质量判定。
学习目标
- 区分 MSA、重复性和再现性的含义,识别主要测量误差来源。
- 根据同一零件的重复读数,计算极差、均值并判断异常方向。
- 设计基础交叉型 GRR 试验,理解结果判读和改善方法。
区分重复性与再现性
假设需要检验一根轴的外径,图纸要求为 φ20.000 ±0.050 mm,总公差带宽度为 0.100 mm。测量采用分辨力为 0.001 mm 的外径千分尺,并规定在距离轴端面 10 mm 的指定截面、同一测量方向取值。
即使零件尺寸没有变化,重新测量也可能产生不同读数。测量系统分析(MSA)用于评价测量结果的可靠性,其中量具重复性与再现性分析(Gage R&R,简称 GRR)重点研究测量精密度的两个来源。
- 重复性(Repeatability):同一操作者使用同一量具,按照相同方法,在短时间内重复测量同一零件产生的波动。主要关注量具、重新定位和操作过程造成的随机差异。
- 再现性(Reproducibility):不同操作者在规定条件下使用同一测量系统产生的差异。常见表现为不同人员的测量均值存在系统性偏移。
可以把重复性理解为同一人的读数是否集中,把再现性理解为不同人的测量结果是否一致。例如,操作者 A 每次读数都接近 20.003 mm,而操作者 B 每次都接近 20.012 mm,说明人员之间可能存在测量方法差异。
记录同一零件的重复测量数据
先进行一次小规模观察:选择同一根轴,安排 A、B、C 三名操作者分别测量三次,得到九个读数。每次重新放置千分尺,使用棘轮或恒力装置控制测力,不允许直接照抄上一次的读数。
| 操作者 | 第一次(mm) | 第二次(mm) | 第三次(mm) | 平均值(mm) | 极差(mm) |
|---|---|---|---|---|---|
| A | 20.002 | 20.004 | 20.003 | 20.003 | 0.002 |
| B | 20.011 | 20.013 | 20.012 | 20.012 | 0.002 |
| C | 20.004 | 20.006 | 20.005 | 20.005 | 0.002 |
平均值等于同一操作者三次读数之和除以 3;极差等于该组最大读数减去最小读数。
以操作者 A 为例:
- 平均值 =(20.002 + 20.004 + 20.003)÷ 3 = 20.003 mm。
- 极差 = 20.004 − 20.002 = 0.002 mm。
三名操作者的组内极差都是 0.002 mm,说明这组数据中各人的短期重复读数比较集中。然而,B 的平均值比 A 高出 0.009 mm,明显大于各组内部的极差。
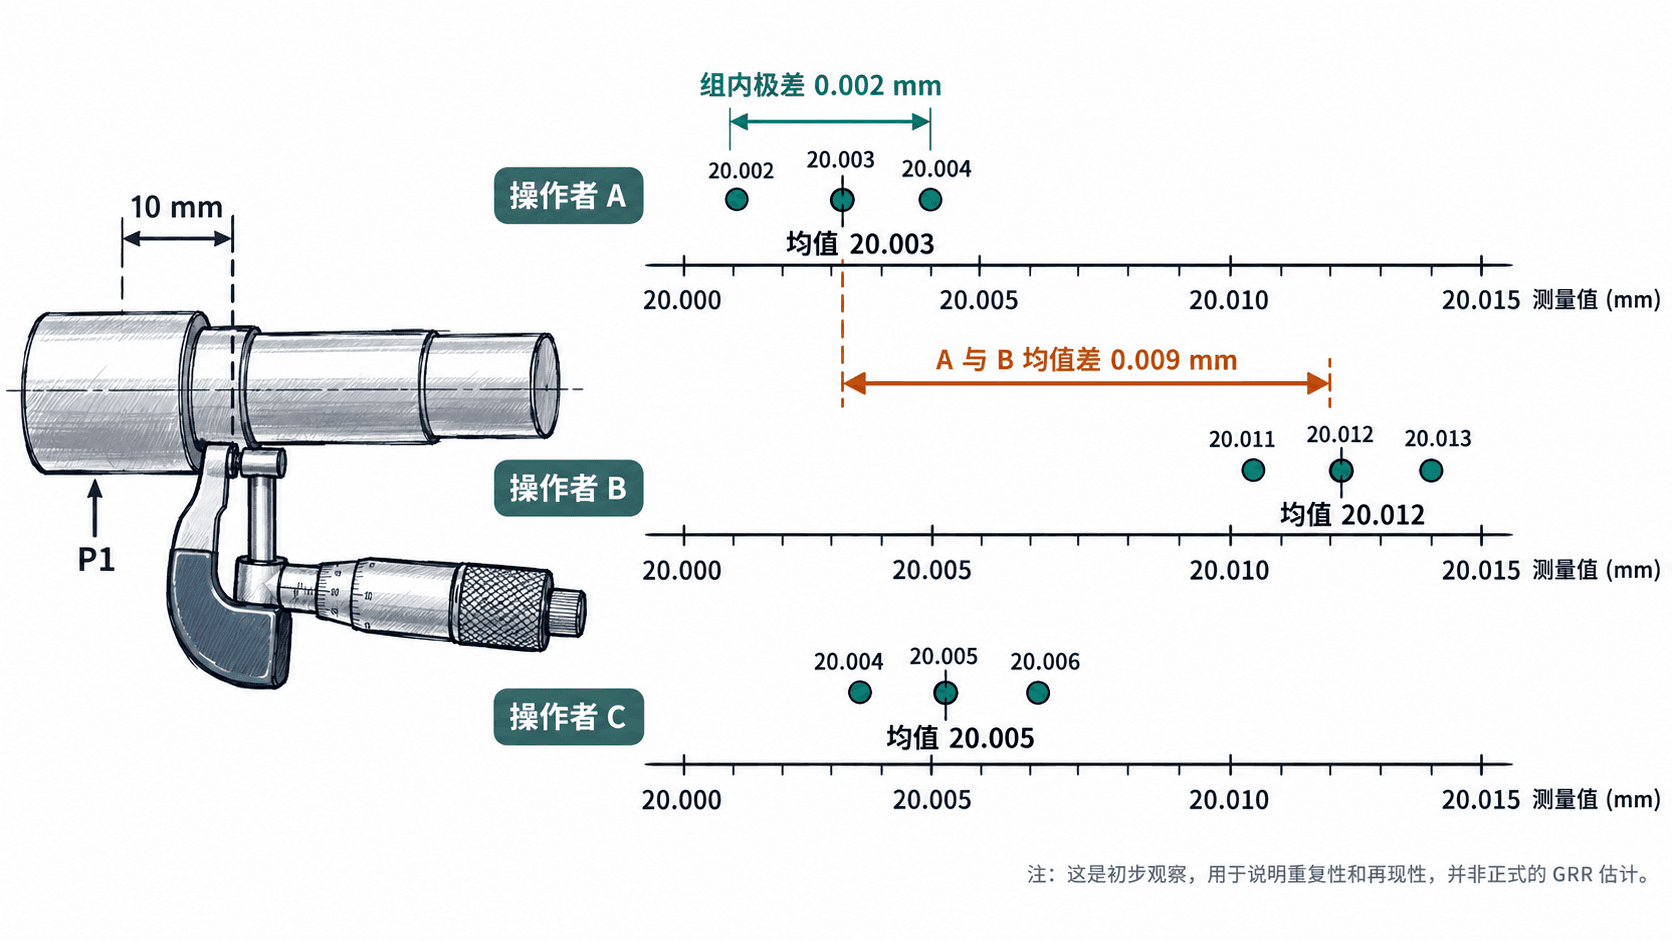
这组数据提示应优先调查操作者之间的测量差异,例如测量截面是否一致、千分尺是否正确归零、测力和握持方式是否统一,以及测量期间是否存在温度漂移。
还要注意:0.009 mm 是本次观察到的操作者均值差,并不是正式的 GRR 值。 将它除以 0.100 mm 公差带得到 9%,也不能称为 %GRR,因为极差、方差分量和测量系统的统计变差并不是同一个量。
设计一项基础交叉型 GRR 试验
只测量一根轴,可以初步观察同一零件的读数分散,却无法估计零件之间的实际差异,也不足以完成正式的 GRR 分析。生产现场常使用交叉型试验,让每名操作者都测量同一批零件。
可以采用以下常见的初始设计:
- 选择 10 件零件:从实际生产过程选择尺寸具有代表性、能够反映过程变差的零件,不要只挑几件非常接近名义尺寸的合格品。
- 安排 3 名操作者:选择真实参与日常检验的人员,使用同一套量具和规定的测量方法。
- 每人每件测量 2 次:总测量次数为 10 × 3 × 2 = 60 次,每次重新定位,避免连续读同一个夹持状态。
- 随机化并隐藏历史读数:给零件编码,随机安排测量顺序,避免操作者根据上一次的结果调整读数。
- 保留完整原始记录:每条记录包含零件编号、操作者、测量轮次和实测尺寸,不要只保留平均值。
分析时可使用方差分析法(ANOVA)估计重复性、再现性,以及必要时的零件与操作者交互作用。最终报告通常包含设备变差 EV、操作者相关变差 AV、合成 GRR、零件间变差 PV,以及相应的百分比指标。
其中,%GRR 必须明确分母口径:相对于研究总变差的百分比和相对于公差带的百分比并不是同一指标。采用公差口径时,常用计算方式是以 GRR 的六倍标准差除以公差带宽度,但具体统计系数和算法应遵循企业采用的 MSA 方法。
常见的参考判断是:%GRR 小于 10% 通常较理想;10%~30% 需要结合用途、风险和改善成本评估;超过 30% 通常提示测量系统不可接受。这些只是常用参考界限,不能脱离计算口径、客户要求和实际判定风险机械套用。
根据数据判断该改善什么
不同的数据表现对应不同的排查方向,不能看到测量数据不一致就立即更换量具。
| 观察到的现象 | 优先检查 | 可执行的改善措施 |
|---|---|---|
| 同一操作者重复读数分散较大 | 分辨力、定位、测力、零件状态 | 统一测量位置与恒定测力方式,增加定位治具 |
| 不同操作者组内稳定,但均值不同 | 测量手法、归零、读数习惯 | 使用统一作业指导书,培训后进行盲测复核 |
| 所有操作者读数集中,但与标准值不符 | 量具偏倚、校准状态 | 使用有溯源性的标准件检查偏倚并处理超差 |
| 测量结果随时间持续变化 | 温度、磨损、测量系统稳定性 | 控制环境条件,定期用核查标准件记录趋势 |
对于前面的轴径案例,三人的极差均为 0.002 mm,但 B 的均值比 A 高 0.009 mm,因此应先用同一标准件核查量具,再让三名操作者严格按照统一位置和测力要求重新盲测,观察组间均值差是否缩小。
实际执行时还应核对量具分辨力。一个常见的初步选择原则是分辨力不大于公差带的十分之一:本例公差带为 0.100 mm,对应 0.010 mm 或更细的显示分辨力。采用 0.001 mm 千分尺满足这一初步条件,但显示位数足够不代表重复性、准确度或测量不确定度自动合格。
最后的验证应包括两部分:一是复查同一件零件的组内极差与操作者均值差,确认具体异常得到改善;二是在相同抽样设计和分析口径下重新完成 GRR,比较改善前后的统计结果。只有测量系统本身可信,后续过程能力分析和产品放行判断才有可靠的数据基础。