
制造工艺 / 系统课时
用公差链检查装配间隙
用公差链检查装配间隙
两个零件的孔位和孔径分别检验合格,装配时仍可能穿不进螺栓。以支架固定到机架的单向孔位链为例,把孔中心偏差和螺栓配合间隙合并计算,得到最坏情况下的间隙或干涉量,再据此修改尺寸与验收要求。
学习目标
- 从共同装配基准建立一维尺寸链,区分增环和减环。
- 用最坏情况法计算孔位偏差、极限间隙和干涉风险。
- 根据最小装配裕量修改孔径或孔位,并验证修改效果。
从装配基准建立尺寸链
假设支架左端面靠紧机架定位挡块,平移已经被其他定位结构限制;机架上是螺纹孔,螺栓轴线随其固定。检查的方向为水平方向,尺寸均从同一个装配基准面量起。
| 尺寸 | 图纸或受控范围(mm) | 含义 |
|---|---|---|
| 基准至机架螺纹孔轴线 | ||
| 基准至支架通孔中心 | ||
| 支架通孔实际直径 | ||
| 本算例螺栓杆部受控直径 |
螺栓必须落在通孔内,孔边能提供的单侧径向游隙为 ;两轴线偏心量为 。定义剩余装配裕量 :正值可穿入,零为理论相切,负值表示几何干涉。本算例不包含孔轴倾斜、定位销游隙和零件变形;实际项目须将它们单独纳入误差预算。
计算最坏情况下的极限值
先把尺寸转成上下限: 为 mm, 为 mm。由于本组数据始终满足 ,偏心量可直接按减法求两端极值。
- 最小偏心: mm。
- 最大偏心: mm。
- 最小径向游隙: mm。
- 最大径向游隙: mm。
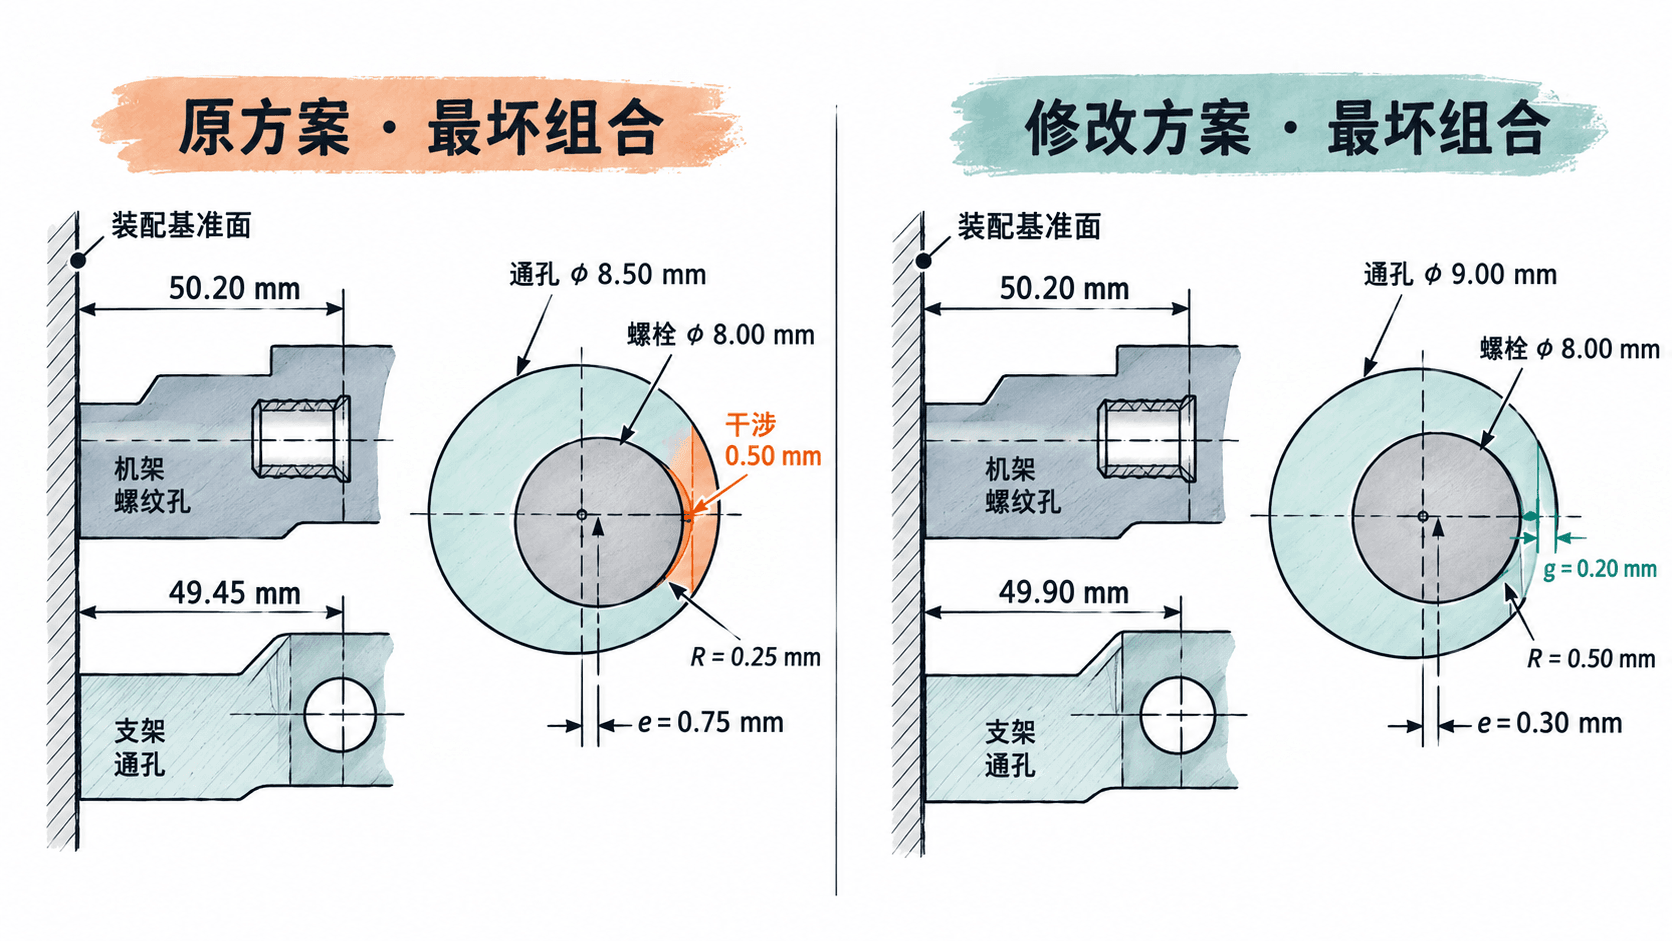
因此, mm, mm。最坏组合下螺栓外圆会越过通孔边界 0.50 mm,虽然某些实物组合能装入,图纸却不能保证全部互换装配。
一般线性链如 , 是增环,、 是减环;最小值按 取值,最大值反过来取。若孔中心差可能跨过零,必须对差值取绝对值后寻找最大偏心,不能机械地把“差值最小”当成“偏心最小”。
用装配裕量倒推图纸修改
若要求最坏状态仍有至少 0.20 mm 的单侧几何净空,可以同时调整孔位与孔径:把支架孔中心改为 mm,通孔改为 mm;机架孔位置及螺栓外径范围暂不变。
修改后最大偏心为 mm,最小径向游隙为 mm,因此 mm,达到指定的几何裕量。孔放大后还应核对孔边距、垫圈覆盖和连接夹紧要求,不能只看螺栓能否穿过。
把计算结果变成现场检查
- 图纸标明两个孔中心均以实际装配基准测量,避免以不同加工边重复建立尺寸链。
- 按图纸上下限检查机架孔中心距、支架孔中心距、通孔孔径和螺栓最大外径;必要时用坐标测量或专用检具复核。
- 用接近最坏组合的样件或检具试装:定位面贴紧后,螺栓应无需敲击即可穿入,再检查垫圈贴合与规定拧紧工艺。
- 若现场卡滞,先复测实际偏心量与有效孔径,再检查毛刺、孔轴倾斜和定位面异物,不要直接扩孔掩盖原因。
最坏情况法保证的是指定尺寸范围与简化几何模型内的互换装配;只试装一组样件通过,不能替代极限尺寸链核算。
按自己的节奏,确认真正理解。