
制造工艺 / 系统课时
判断铸件的拔模和缩孔风险
判断铸件的拔模和缩孔风险
面对带内腔、凸台和加强筋的铸件,先判断模样能否顺利起模,再找出最后凝固的厚大区域。以砂型铸造铝合金支架为例,完成分型方向、拔模斜度和壁厚检查,并提出可让铸造厂验证的修改方案。
学习目标
- 从分型面与起模方向识别缺拔模、倒扣及需使用砂芯的内腔。
- 根据局部壁厚突变和交会截面判断缩孔、缩松高风险位置。
- 用带尺寸的改型方案和试制验证方法关闭风险。
从分型面检查拔模
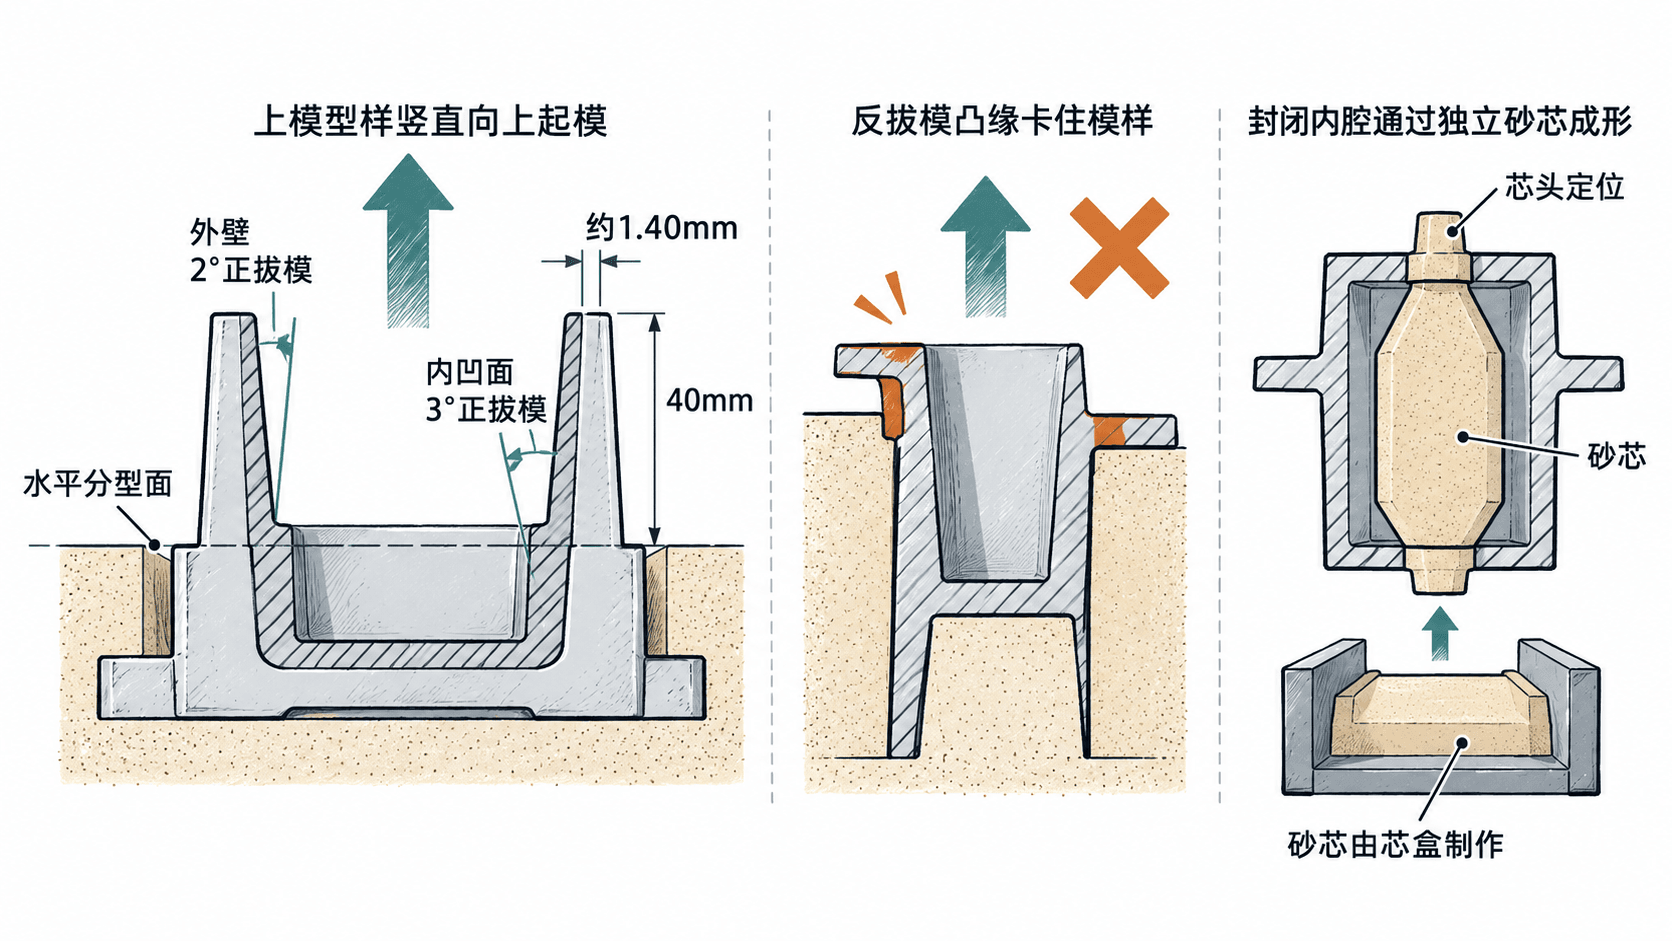
设支架底板名义厚度为 6 mm,外壁高 40 mm,顶部有深 30 mm 的凹腔。先选择能使模样顺利取出的分型面,再画出上、下模样的起模方向;对所有近似平行于起模方向的型面检查斜度和倒扣。
以普通砂型造型的初步评审值为例(可参照砂型铸造设计指南),外壁可先取 1°~2°,由模样直接形成的内凹面可先取 2°~3°。这里的拔模指从砂型中抽出模样,并非铸件从一次性砂模中脱出;具体角度还要由造型方法、起模深度及铸造厂确认。
若高 40 mm 的外壁采用 2° 拔模,单侧横向偏移约为 mm,两侧对称拔模时,顶部与底部的总宽度差约为 2.80 mm。功能尺寸不能只按没有斜度的直壁标注,必要时预留机加工余量。
沿起模方向出现反向凸缘属于倒扣,不能靠增大相邻面的拔模角解决;可调整分型面、改掉倒扣或使用可拆模样活块。封闭内腔一般需要独立砂芯,还须评估芯头定位、制芯盒取芯方向和排气。
在截面上定位缩孔风险
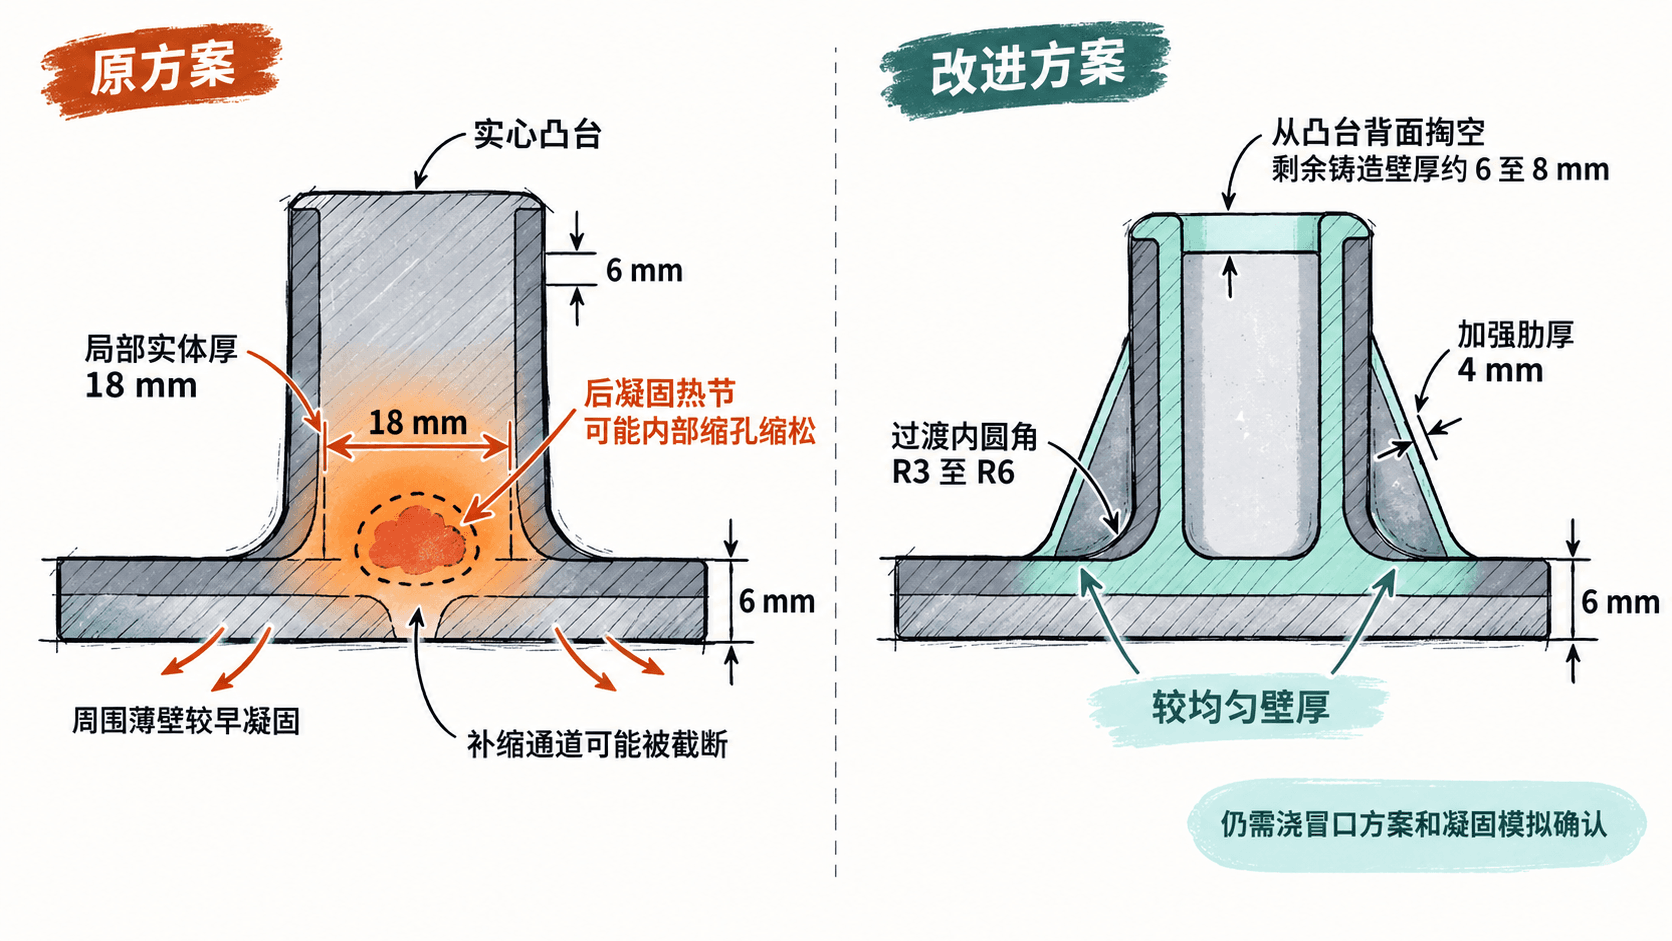
对凸台中心、筋板根部、内外圆角交会处分别做剖面,记录名义壁厚和局部最厚区。假设底板与侧壁均为 6 mm,实心凸台交会区域的有效局部厚度达到 18 mm,厚度比为 ;这一明显的金属聚集区应列为热节候选点。
金属凝固时需要液态金属持续补缩。厚大截面通常比邻近薄壁凝固得晚;如果连接它的薄壁先冻结、冒口又不能有效补给,热节内部可能形成集中空洞(缩孔)或分散微小空隙(缩松)。厚度比只能用于筛查,不能单凭 3 倍壁厚断言一定有缩孔。
尖锐内角会造成应力集中,壁与壁的交会处也容易积聚金属;但圆角过大又可能加剧局部热节。因此圆角应兼顾填充、强度和局部截面积,不宜只凭“越大越好”确定。
按尺寸调整结构
针对上述支架,可把实心凸台改为背面掏空或使用砂芯形成空腔,目标是将局部剩余壁厚控制在约 6~8 mm,而不是保留 18 mm 实心团块;需要增加刚度时,以约 4 mm 厚的筋板代替整体加厚,并先试取 R3~R6 mm 的内圆角。
这些尺寸是教学算例的设计初值,不是铝合金砂型铸造的通用合格限值。改型后仍需检查螺栓承压面积、机加工余量、最小可成形壁厚、砂芯强度,以及筋板与凸台交会处是否又形成热节。
用试制证据关闭风险
- 起模检查:在三维模型或二维剖面标出分型面、起模箭头、各面拔模角;模样试制时检查是否拉伤砂型、掉砂或卡模,内腔同步检查砂芯定位。
- 壁厚检查:出具通过凸台和筋根的剖面,标清 6 mm 名义壁厚、原 18 mm 热节与修改后的剩余壁厚,核对是否出现新的三壁交会。
- 补缩检查:由铸造工艺工程师评审浇口、冒口及必要的冷铁,使热节有可行的补缩通道;高风险部位用凝固模拟评估最后凝固位置,不能把“加了冒口”直接等同于合格。
- 首件验收:对高风险凸台和关键加工孔附近安排剖切或合适的射线/CT 检测,并按图样约定的验收等级判定;同时记录实际缺陷位置,反向修正结构与工艺。
最终的评审记录至少应包含一张带拔模方向的剖面、一张壁厚与热节标注图,以及对应的试制或检测证据。没有实际补缩和首件结果时,只能标记为“风险已降低、待验证”,不能直接关闭。