
制造工艺 / 系统课时
收集试产良率节拍与尺寸数据
收集试产良率节拍与尺寸数据
以一批 200 件支架底板试产为例,将尺寸实测值、一次合格率、返工报废记录和工位节拍汇总到同一数据体系。通过数量核对、尺寸波动分析和产能计算,识别平均值正常却存在失控风险的工序,并形成有明确复验标准的整改清单。
学习目标
- 建立能够关联零件、尺寸、质量结果和工位节拍的试产记录。
- 正确计算一次合格率、最终良率、报废率,并识别尺寸散布和节拍波动。
- 根据质量损失、过程风险与产能缺口确定整改优先级及复验条件。
统一原始记录的关联口径
试产数据必须能够回答三个问题:哪件产品发生异常、异常出现在哪道工序、当时设备和工艺处于什么状态。只有汇总百分比而没有原始记录,通常无法定位异常来源。
以试产批次 T01、投产 200 件支架底板为例,建立三类关联记录。
- 生产流转记录:批次号、零件序列号、图纸版次、工序、设备编号、操作者、首检结果、返工次数、最终处置及不良原因代码。
- 尺寸测量记录:零件序列号、测量时间、关键特性、实测值、规格上下限、量具编号、测量人员及判定结果。每个测量值保留原始记录,不只保留平均值。
- 工位节拍记录:工位编号、零件序列号、加工开始与结束时间、单件周期、停机原因和停机持续时间。周期包含正常装卸及加工动作,计划停机单独记录。
例如零件 T01-038 在钻孔工位测得孔中心距 20.09 mm,规格为 19.90~20.10 mm。记录中应同时保留设备、夹具、量具和测量时间,而不能只填写一个“合格”。后续如果发现尺寸接近上限,就可以按设备、时间段或夹具编号查找关联样本。
尺寸建议覆盖开机初期、稳定生产阶段和生产末段。例如每阶段连续抽取 10 件,合计 30 件。关键或高风险特性应根据控制计划增加样本或执行全检。节拍则在工况稳定后,每个工位至少记录 30 个实际周期,并另外统计停机。
用数量守恒核对良率与报废
假设本次试产已经完成全部检验及返工,没有待判定或在制品。汇总结果如下。
| 流转结果 | 件数 | 统计说明 |
|---|---|---|
| 投产总数 | 200 | 实际进入生产的产品 |
| 一次检验合格 | 184 | 未经过返工直接合格 |
| 返工后合格 | 10 | 首次不合格,经返工后合格 |
| 最终报废 | 6 | 无法修复或不允许修复 |
首先检查数量守恒:184 + 10 + 6 = 200。若与投产数量不一致,应检查是否存在重复计数、在制品或未完成判定的产品,不能直接计算最终良率。
根据记录计算三个指标:
- 一次合格率 = 184 ÷ 200 × 100% = 92%。
- 最终良率 = (184 + 10) ÷ 200 × 100% = 97%。
- 最终报废率 = 6 ÷ 200 × 100% = 3%。
本例的一次合格率按整件产品首次完成规定检验是否合格计算。如果按各工序分别计算一次合格率,还需要保存每道工序的投入数量与首次通过数量,不能把不同分母的工序合格率直接相加。
进一步拆解 6 件报废品:4 件由于钻孔后孔中心距超差,2 件由于表面严重划伤。因此孔位超差占总报废数量的 4 ÷ 6 = 66.7%,应优先调查钻孔定位、夹具重复定位和加工条件。
同时,10 件返工合格品虽然提高了最终良率,但仍然消耗人工、设备和检验时间。判断试产是否具备量产条件时,不能只展示最终良率 97%,还必须展示一次合格率 92% 和实际返工工作量。
检查尺寸均值背后的个体波动
平均尺寸落在规格中心,并不表示工序稳定。对于关键尺寸,应同时观察单件实测值、最大值、最小值、极差、时间顺序,以及数值到规格边界的距离。
假设支架底板孔中心距的要求为 20.00 ± 0.10 mm,即下规格限 LSL = 19.90 mm,上规格限 USL = 20.10 mm。从试产记录中选取两个时间段各 5 件产品。
| 对比项目 | 时段 A | 时段 B |
|---|---|---|
| 5 件实测值(mm) | 20.00、19.98、20.02、19.99、20.01 | 19.91、20.09、19.95、20.05、20.00 |
| 平均值(mm) | 20.00 | 20.00 |
| 最小值(mm) | 19.98 | 19.91 |
| 最大值(mm) | 20.02 | 20.09 |
| 极差(mm) | 0.04 | 0.18 |
| 超差数量 | 0 | 0 |
两个时段的均值相同,5 件产品也全部符合规格。但时段 B 的极差是时段 A 的 4.5 倍,并且最小值距离下限、最大值距离上限都只有 0.01 mm。
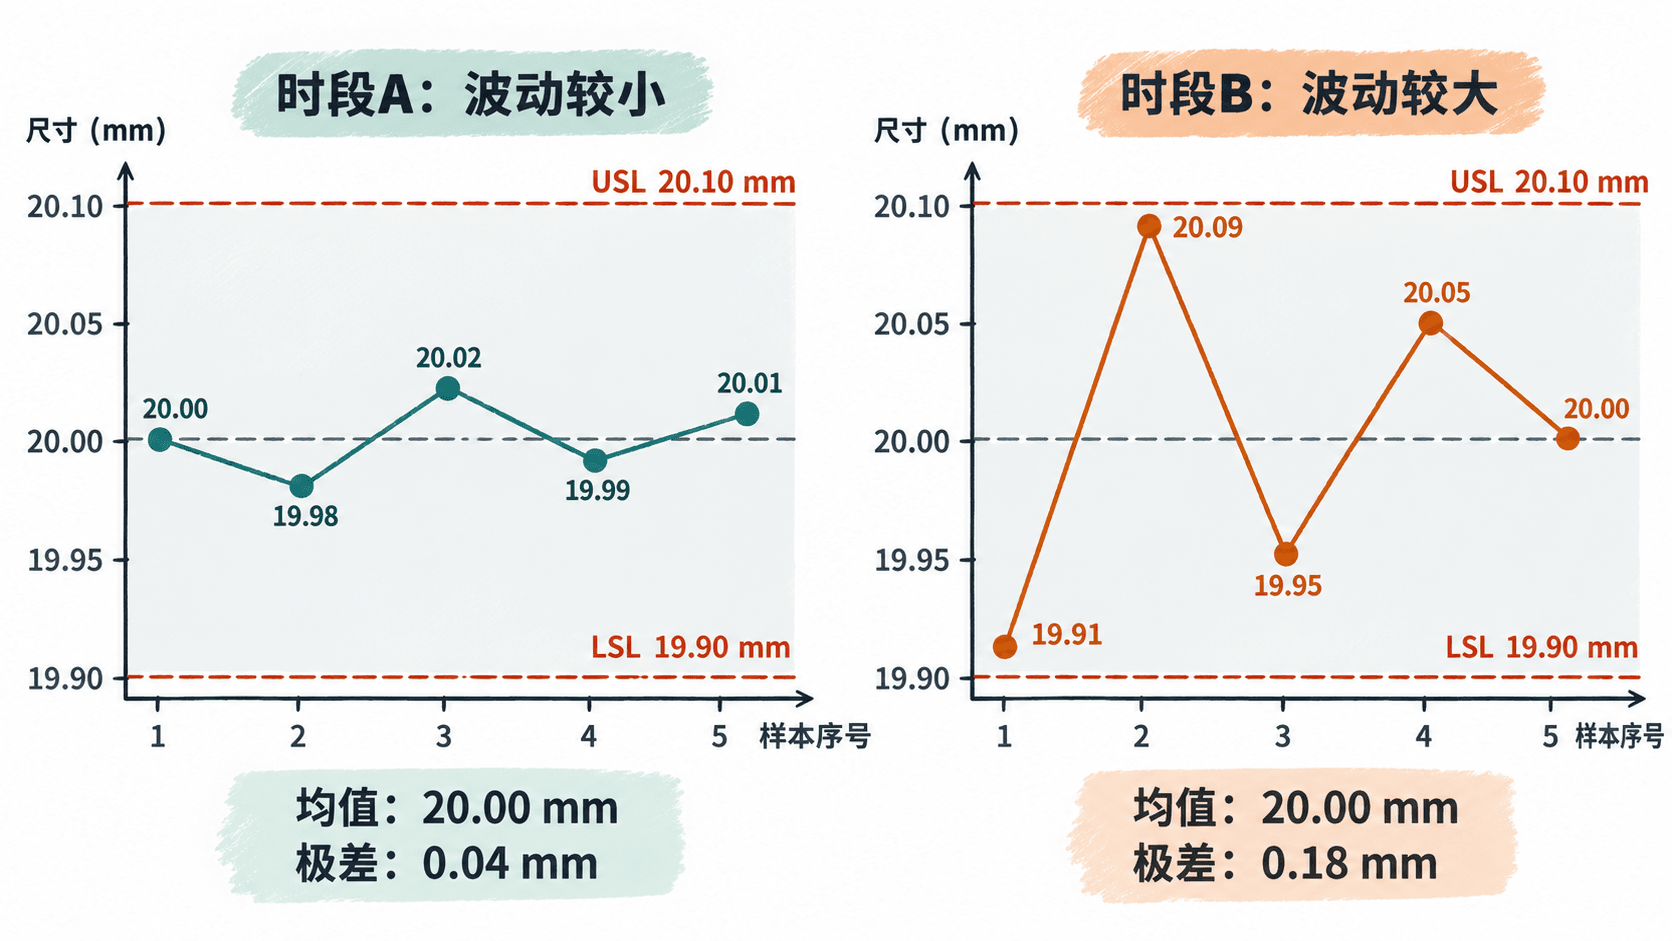
这个对比说明时段 B 存在明显更大的尺寸散布。即使当前没有超差,刀具磨损、定位切屑或设备热变形引起的额外偏移,也可能使后续产品越界。
实际分析可按以下顺序进行:
- 核对量具校准状态、测量方法和装夹基准,排除测量系统异常。
- 按生产时间排列全部实测值,检查跳变、连续偏移和异常聚集。
- 按设备、夹具、班次及操作者分组,比较均值、极差和超差数量。
- 对稳定过程使用合适的 SPC 控制图,并在测量系统满足要求后进行过程能力分析。
本例每组只有 5 个示意样本,足以展示散布风险,但不足以判断长期过程能力,也不能据此直接认定 Cp 或 Cpk 达标。
用节拍数据计算实际产能缺口
假设量产要求每班交付 420 件合格品,每班有效排产时间为 7 小时,即 25,200 秒。对应客户需求节拍为 25,200 ÷ 420 = 60 秒/合格件。
试产中各工位在正常生产状态下记录 30 个周期,得到下表。单件周期包含正常装卸及加工时间,不包含单独记录的设备故障停机。
| 工位 | 平均周期(秒) | P90 周期(秒) | 判断 |
|---|---|---|---|
| 车削 | 48 | 53 | 低于需求节拍 |
| 钻孔 | 63 | 71 | 主要瓶颈 |
| 去毛刺 | 36 | 43 | 低于需求节拍 |
| 终检 | 42 | 50 | 低于需求节拍 |
P90 表示约 90% 的观测周期不超过该值,具体数值取决于采用的样本分位数计算方法。它可用于识别周期波动,但不能直接替代平均周期计算产能。
钻孔工位平均周期 63 秒,已超过 60 秒的需求节拍,而且 P90 达到 71 秒,意味着部分周期明显偏长。如果没有并行设备或有效缓冲,钻孔会限制整条产线的持续输出。
假设钻孔设备开动率为 95%,试产最终良率 97% 可以在下一生产阶段保持,则基于瓶颈平均周期的简化估算为:
预计合格产量 = 25,200 × 95% ÷ 63 × 97% ≈ 369 件/班。
与目标 420 件相比,预计存在约 51 件的单班产能缺口。这是单瓶颈、无并行设备条件下的估算,尚未单独计入返工占用产能、工序阻塞和物料等待,不能当作实际满班验收结果。
若其他条件保持不变,把钻孔平均周期降至 54 秒,则预计合格产量约为 430 件/班。这个目标为设备停机和质量损失留下了一定余量,但必须通过完整班次的实际投入、合格产出和停机记录验证。
排定整改优先级与复验条件
试产整改不能只按不良数量排序。应综合考虑报废损失、尺寸越界风险、产能影响和问题是否反复出现。本例中,钻孔工位既产生孔位超差报废,又存在较大的尺寸散布和节拍瓶颈,因此应优先处理。
| 优先级 | 数据证据 | 整改动作 | 复验条件 |
|---|---|---|---|
| P1 孔位质量 | 4 件报废,时段 B 极差 0.18 mm | 工艺工程师检查定位面切屑、夹具间隙、刀具和量具 | 开始、中段、末段各测 10 件;全部合格,每组极差不超过暂定预警值 0.08 mm |
| P2 钻孔节拍 | 均值 63 秒,P90 为 71 秒 | 设备及工艺人员优化装卸动作、夹具操作和非切削时间 | 在 P1 工艺确认后连续测 30 周期,均值不超过 54 秒、P90 不超过 58 秒;满班开动率至少 95% |
| P3 表面划伤 | 2 件最终报废 | 检查周转容器、零件接触位置及搬运方式 | 下一批 200 件中严重划伤报废为 0 件 |
其中每组极差 0.08 mm 是本案例用于跟踪改善效果的临时内部预警值,不是图纸公差,也不代表过程能力合格。实际量产放行仍需依据控制计划完成测量系统评价、过程稳定性和必要的过程能力验证。
整改表还应增加责任人、完成日期、变更编号、复验批次及验证结论。所有改善前后的记录必须使用一致的尺寸规格、统计口径和周期定义,否则数据无法直接比较。
本次试产的最终良率虽然达到 97%,但一次合格率只有 92%,钻孔尺寸存在较大的组间散布,预计产能也低于目标。因此不应仅凭最终良率批准稳定量产。应先完成钻孔质量整改,再验证节拍和整班产量,最后依据复验数据及正式放行要求作出决定。