
制造工艺 / 系统课时
为关键特性制定测量方案
为关键特性制定测量方案
同一件零件即使加工结果没有变化,测量基准、工件摆放姿态或量具选择不同,也可能得到相反的检验结论。以一块带双孔的铝合金安装板为例,将图纸要求转成可执行的测量步骤、测点布置和原始记录,确保首件检验与现场巡检能够重复得到可信结果。
学习目标
- 根据孔径、孔距、平面度和外观要求,选择合适的量具、测量方法与验收判据。
- 正确设置测量基准、工件支承和测点位置,识别量具分辨力及装夹姿态带来的误差。
- 编制包含实测值、测量条件、量具编号和判定结果的现场检验记录。
将图纸要求转成检验项目
假设被测零件为一块尺寸120 mm × 80 mm × 12 mm的铝合金安装板,板上两个通孔的设计圆心分别位于平面坐标(30,40)和(90,40),单位均为mm。图纸对孔径、孔中心距、上表面平面度和外观提出要求。
不能只在检验卡上写“测孔径、测孔距”。每个项目至少要明确验收范围、测量部位和取得结果的方法。
| 检验特性 | 样例验收要求 | 测量位置及方式 |
|---|---|---|
| 两个孔径 | Φ10.00 ±0.05 mm | 每孔在距上端面2 mm、8 mm处测量,并改变测量方向 |
| 孔中心距 | 60.00 ±0.10 mm | 在相同截面高度拟合两个孔圆心,计算平面内中心距 |
| 上表面平面度 | 不大于0.10 mm | 上表面分布测点,计算最小区域平面度 |
| 外观 | 无毛刺,外观面无长度≥3 mm的划伤 | 检查孔口、周边和指定外观面 |
上述数值是教学用的完整样例,并非所有铝合金板件的通用要求。实际生产必须以受控版本的图纸、技术协议及签认的外观限度样件为准。
尤其要区分尺寸和几何公差:两个孔的直径均合格,不代表孔中心距一定合格;上表面的平面度合格,也不自动说明该表面与底面平行。
按公差要求选择量具
量具选择需要同时考虑测量范围、分辨力、测量不确定度和被测特征的几何形状。数显设备显示三位小数,不代表它具有0.001 mm的实际测量准确度。
| 检验特性 | 推荐量具 | 选择依据 |
|---|---|---|
| Φ10 mm孔径 | 对应量程的三点式内径千分尺 | 可选择0.001 mm显示分辨力,使用校对环规确认示值 |
| 60 mm孔中心距 | 三坐标测量机(CMM) | 通过孔圆心拟合取得中心距离,避免手工量孔边引入误差 |
| 上表面平面度 | 三坐标测量机 | 可采集多个表面点并评定最小区域平面度 |
| 外观 | 规定照明、目视检查、必要时使用放大镜和长度量具 | 按统一观察条件检查毛刺、磕碰和划伤 |
对于总公差带宽度为0.10 mm的孔径,量具分辨力可优先选择0.01 mm或更细。分辨力达到公差带的十分之一只是初步筛选条件,还必须确认校准状态、重复性及实际测量不确定度。
三坐标测量机应核对适用测量范围、设备校准及测量程序。孔径测量时,三点式内径千分尺适合尺寸检查,但不能仅凭它完整判定圆度或所有局部形状误差;存在明显椭圆、三棱圆等风险时,应补充两点测量、圆度测量或三坐标采样。
外观检查可以在约定的500~800 lx照明条件下、距工件约300 mm观察,并用棉纱检查边缘是否存在易挂纱的毛刺。照度、观察距离和缺陷尺寸都应写入检验规范,不能由不同检验员临时决定。
设置测量基准与测点位置
安装板的测量姿态应尽量复现功能装配时的定位关系。以底面A、长侧边B、短端边C建立测量坐标时,可采用三二一定位:底面设置三个支承点,长侧边设置两个定位点,短端边设置一个定位点。
测量前先清除定位面切屑、油污和毛刺,确认工件没有翘起。夹紧力只需防止工件移动,不能依靠强行压平薄板来获得看似合格的平面度结果。
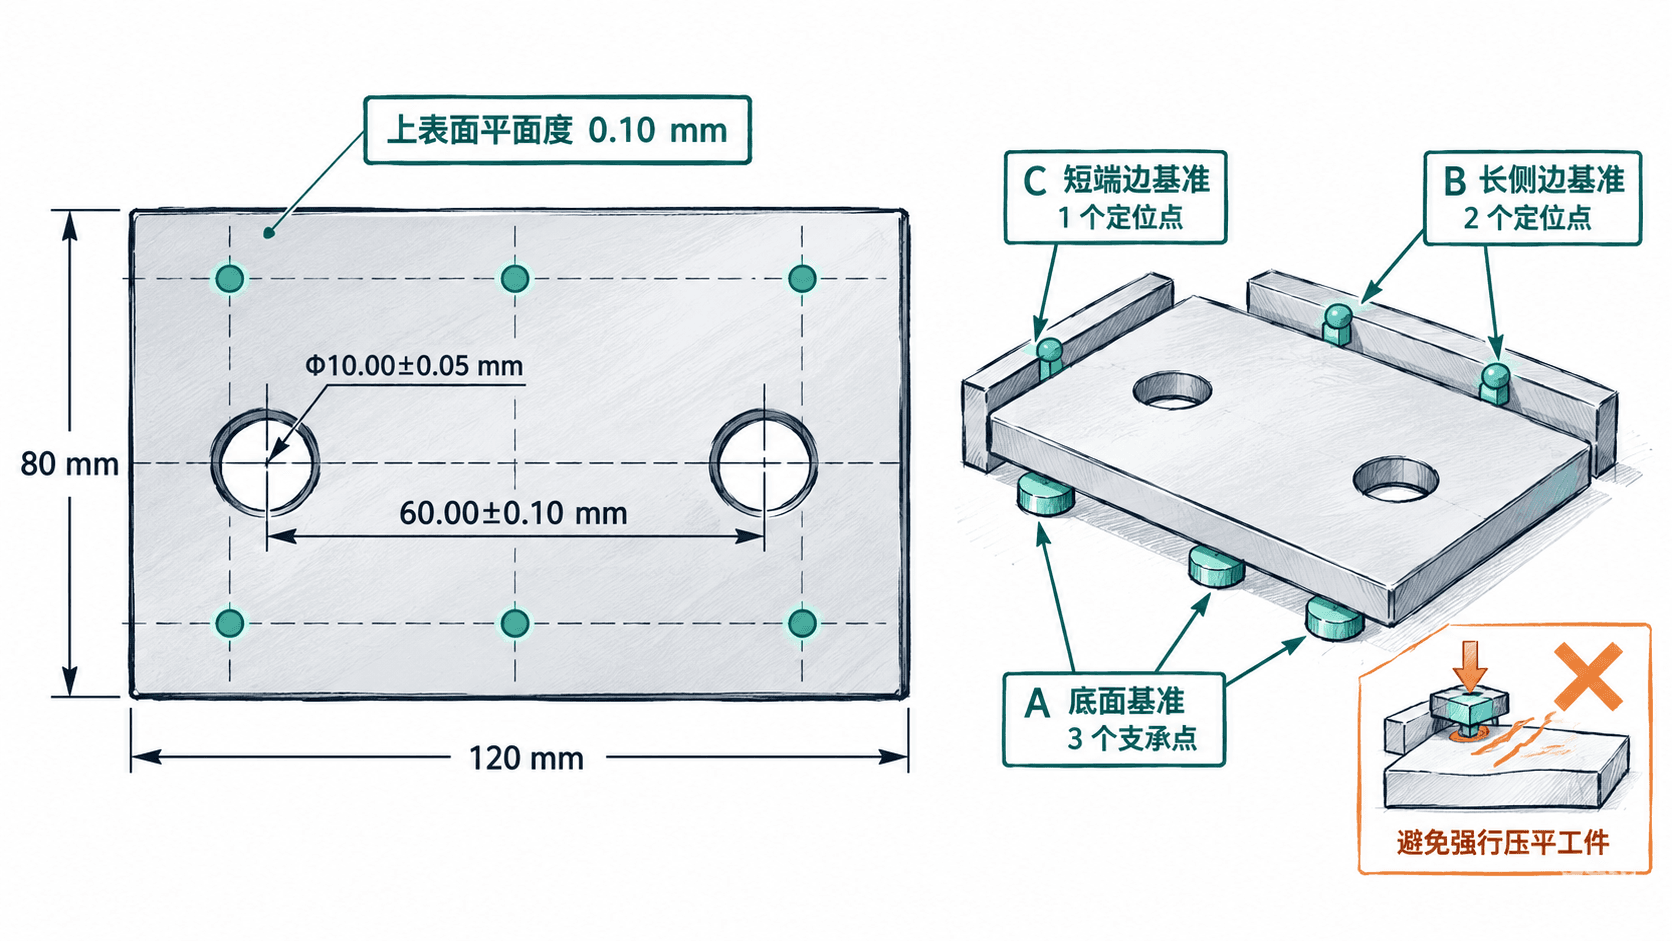
测点布置应与特性对应,而不是对所有项目使用相同数量的测点。
- 孔径:在每孔距上端面约2 mm和8 mm的截面测量,避开入口倒角;每个截面改变量具方向复测。四次读数均需满足9.95~10.05 mm,不能只计算平均值后判定。
- 孔中心距:在两个孔相同的截面高度分别采集圆周点,拟合圆心并求取它们在安装板平面内的距离。对带倾斜的孔,应进一步检查不同高度截面的中心偏移。
- 平面度:上表面先按3×3网格布置九个代表性测点,避开孔口、倒角和无效测量区。对疑似翘曲区域增加测点,必要时进行更密集扫描。
- 外观:围绕两个孔口、四条外边及指定外观面逐区检查,记录缺陷所在位置,必要时标注划伤长度。
九点网格只是一种基础采样方案,不能保证发现测点之间的局部凸起或凹陷。对于密封面、精密配合面等关键区域,应根据功能风险规定更密的扫描路径。
执行测量并填写原始记录
首件检验应按固定顺序执行,避免测量时不断翻转、重新夹紧工件,导致结果无法比较。
- 核对图纸版本、零件编号、量具编号及校准有效期;清洁工件并检查量具测头。
- 记录现场温度,精密尺寸测量优先在接近20 ℃的条件下进行;存在明显温差时,让工件与量具充分达到温度平衡,并按需要评估热膨胀影响。
- 使用对应校对环规检查内径千分尺,测量两孔不同深度及方向的实际孔径。
- 在三坐标上建立一致的定位坐标,测量两孔中心距,再采集上表面测点并评定平面度。
- 按统一照明与观察条件检查外观,将全部实测结果、异常和判定依据写入检验记录。
以下是一件首件安装板的示例测量结果。孔径记录的是各孔多个测量位置的最小值与最大值。
| 检验项目 | 实测结果 | 图纸限值 | 判定 |
|---|---|---|---|
| 孔1直径 | 10.012~10.015 mm | 9.950~10.050 mm | 合格 |
| 孔2直径 | 10.018~10.021 mm | 9.950~10.050 mm | 合格 |
| 孔中心距 | 60.036 mm | 59.900~60.100 mm | 合格 |
| 上表面平面度 | 0.072 mm | ≤0.100 mm | 合格 |
| 外观 | 未发现挂纱毛刺及超限划伤 | 符合约定标准 | 合格 |
该表按直接与图纸限值比较的规则展示结果。若项目合同规定考虑测量不确定度的保护带判定,还必须按该规则复核,不能直接沿用表内结论。
正式记录还需要填写零件批次或追溯号、检验日期、操作者、设备或量具编号、环境温度、测量程序版本及图纸版本。孔径各个原始读数、三坐标点集和测量报告也应保留,不能只留下一个“合格”。
处理测量异常和临界结果
当不同人员的结果不一致时,应先检查测量方法,再决定是否调整加工设备。以下三类情况在现场尤其常见。
| 发现的问题 | 可能原因 | 处理方式 |
|---|---|---|
| 同一孔径复测差异明显 | 量具未正确校对、测头进入倒角或测量姿态变化 | 复核环规、统一测量深度并重复测量 |
| 平面度随夹紧方式变化 | 支承不一致、工件被压弯或定位面有切屑 | 清洁定位面,改为稳定三点支承并控制夹紧力 |
| 孔距在不同设备上差异明显 | 两设备拟合截面、坐标方向或圆心计算方法不同 | 统一测量高度、圆拟合规则和结果定义后比对 |
对于临近公差边界的尺寸,还要考虑测量不确定度和合同规定的判定规则。例如孔中心距允许59.90~60.10 mm,假设经过验证的测量扩展不确定度为0.01 mm,并且项目约定采用等于该值的保护带,则直接放行区间收紧为59.91~60.09 mm。
此时测量结果60.095 mm虽然位于图纸尺寸范围内,却不满足约定的直接放行条件,应暂缓放行并按质量程序复核,不应立即认定零件超差。保护带大小和边界处理方式必须事先约定,不能把该示例当作所有检验项目的统一规则。
一份可以交给现场执行的测量方案,最终应使不同检验员能够使用相同基准、相同测点、相同量具能力要求和相同判定规则复现结果。如果更换量具、工装或测量程序,应先完成方法比对,再继续使用原有检验记录标准。