
制造工艺 / 系统课时
用 DFM 清单检查零件制造风险
用 DFM 清单检查零件制造风险
一张零件图即使满足强度和装配要求,也可能因刀具伸不进去、装夹过多或尺寸难以稳定控制而不适合批量加工。本课用一件铝合金 L 形支架建立 DFM(面向制造的设计)清单,完成风险记录、排序和修改验证。
学习目标
- 根据工艺和产量条件,逐项检查五类可制造性风险。
- 用刀具尺寸、装夹工时和试产不良数据说明风险。
- 按功能、质量、成本优先级形成可追踪的整改结论。
固定评审条件
先明确采用哪种制造方案,否则“好加工”无法判断。本案例为 6061-T6 铝合金整体 CNC 铣削的 L 形支架:外廓约 100 mm × 60 mm × 40 mm,壁厚 8 mm,底板有两个直径 8.5 mm 的安装孔,孔距要求 60.00 ± 0.10 mm。预计每月交付合格件 500 件。
评审输入至少包括带公差的图纸、三维模型、毛坯形式、设备行程、可用刀具、夹具草案、预计产量与单件节拍。先把孔距和装配接触面列为关键特性;未给出公差或检验基准的地方应标记“待确认”,不能默认可加工。
用五项清单逐一发现风险
下面的数值是本支架方案的评审目标,不是适用于全部材料和工艺的统一标准。每项都应留下图纸位置、量化证据和责任人。
| 检查项 | 核对方法 | 本案发现或门槛 |
|---|---|---|
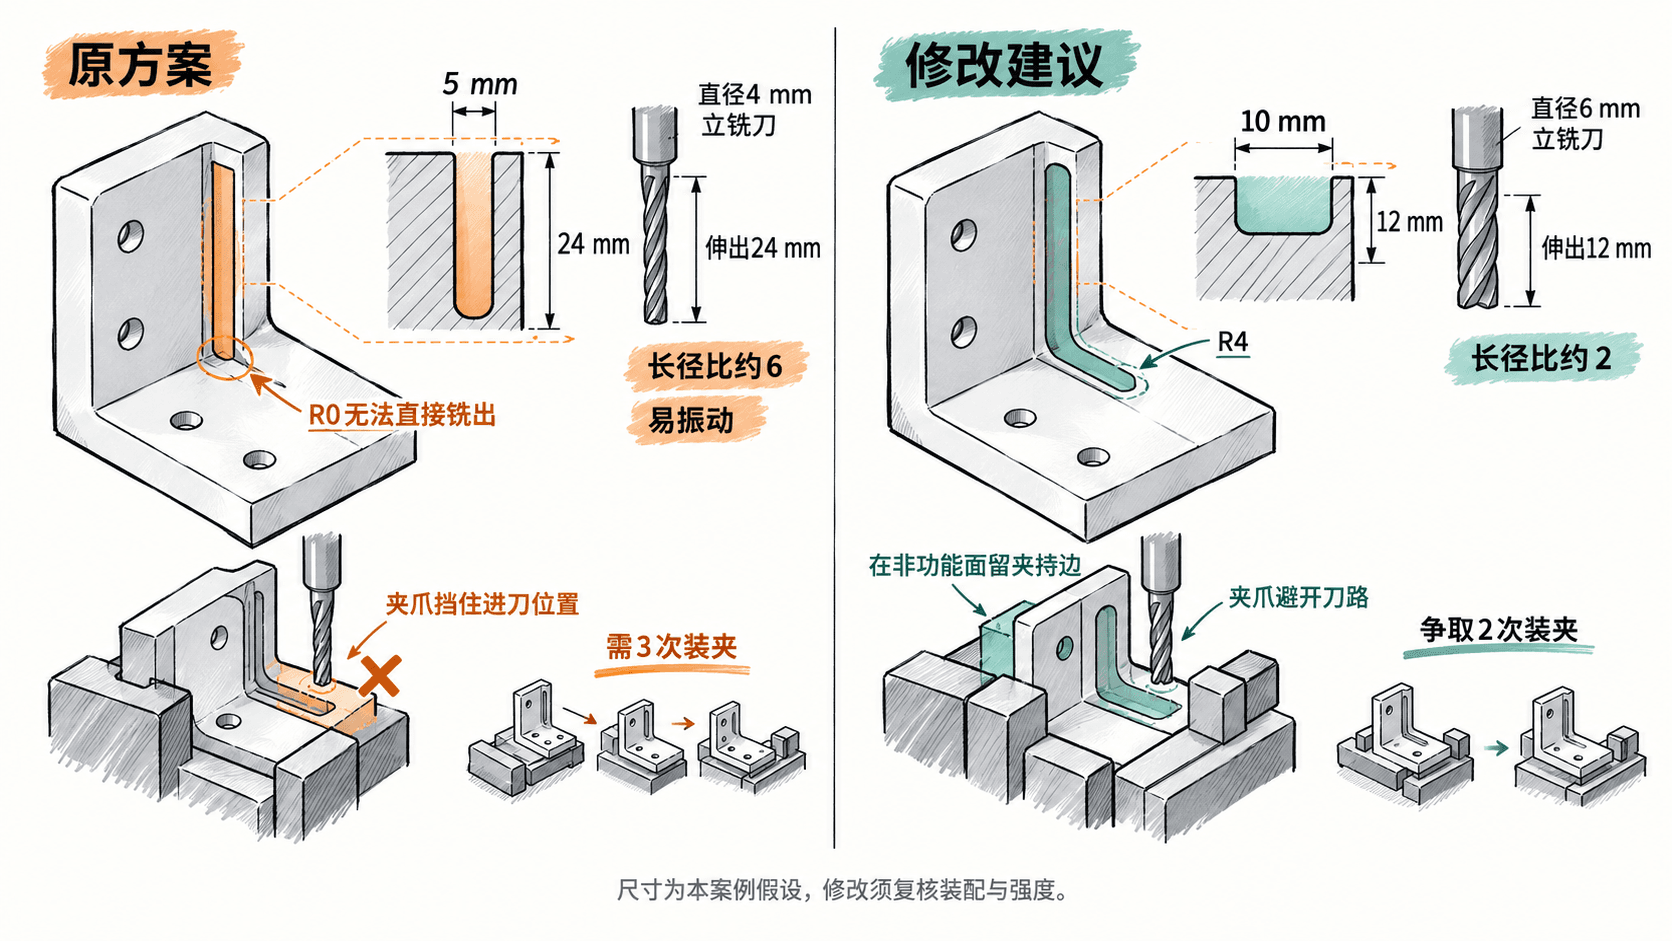
| 刀具可达性 | 检查刀具直径、有效伸出、刀柄及夹具干涉 | 原盲槽宽 5 mm、深 24 mm,拟用直径 4 mm 铣刀,伸出与刀径之比约 6 |
| 装夹次数 | 模拟加工面朝向、定位基准与夹紧位置 | 原方案需 3 次装夹;目标为 2 次 |
| 加工难度 | 检查内角、薄壁、深槽和尺寸公差 | 图纸要求铣削内角 R0;常规圆柱立铣刀无法直接得到尖锐内凹角 |
| 废品风险 | 用试件检验记录而非主观判断 | 假设首批 30 件有 2 件因槽尺寸超差报废,样本报废率 6.7% |
| 产量经济性 | 估算每件找正时间并乘以月产量 | 目标每月 500 件;每件节省 3 分钟即节省 25 小时/月 |
用几何关系确认能否加工
对于原设计的 5 mm 宽、24 mm 深盲槽,直径 4 mm 刀具若需至少伸出 24 mm,则近似长径比为 ,刚性和振动风险较高;刀柄是否碰撞还需在 CAM 和机床上核实。另一个冲突是内凹尖角 R0:直径 6 mm 立铣刀的半径为 3 mm,普通铣削无法做出零半径内角。
可向设计方提出两个修改:将不影响功能的槽改为宽 10 mm、深 12 mm,并用直径 6 mm 刀具加工,使近似长径比降为 ;内角改为 R4,给刀路留出余量。同时在非功能面保留供夹具使用的夹持区域,验证是否能把 3 次装夹减至 2 次。这些改动须先复核装配包络和强度,不得为了易加工擅自改变配合面。
按功能、质量和成本决定先改什么
每条问题分别判断是否伤害功能、能否稳定满足质量要求、是否显著增加批量成本;按功能失效、质量不达标、纯成本偏高的顺序设置处理优先级,不要用低成本优势抵消功能缺陷。
| 优先级 | 本案问题 | 放行判断与动作 |
|---|---|---|
| P0 功能 | 铣削后内角圆角可能与方角装配件干涉 | 设计工程师确认能否改 R4;不能改则评估替代工艺,未确认不冻结设计 |
| P1 质量 | 深窄槽可能导致加工不稳定,假设试切出现 2/30 报废 | 工艺工程师试切加宽减深方案,复测槽宽和表面质量 |
| P2 成本 | 3 次装夹带来重复找正 | 夹具工程师验证 2 次装夹定位,核算节拍和夹具投入 |
优先级是整改顺序,不等于 P2 可以不处理。对装夹问题,若每件找正从 7 分钟降到 4 分钟,每月 500 件可节省 小时;按综合工时成本 180 元/小时估算,约节省 4500 元/月,尚未扣除新夹具的一次性费用。
用试产证据关闭问题
把每条问题登记为“图纸位置—风险—整改方案—负责人—验证数据—状态”。例如盲槽问题记录旧版 5 × 24 mm、新版 10 × 12 mm,注明设计签字和 CAM 干涉检查结果,避免只写“已优化”。
先做首件全尺寸检验,确认孔距 60.00 ± 0.10 mm、安装面及修改后槽尺寸;再连续试产 200 件,记录槽宽超差、振纹、报废和返工数量。本案可暂设报废件不超过 4 件(2%)的试产门槛,但这并不能替代后续过程能力和持续量产数据。若超限,回到刀具、夹具或设计方案复核;通过后才更新图纸版本、工艺卡和检验计划。
只有当功能要求经设计确认、关键尺寸经实测合格、批量成本经核算接受,DFM 问题才算真正关闭。