
制造工艺 / 系统课时
用 PDCA 验证改善效果并固化
用 PDCA 验证改善效果并固化
一次试验让不良率下降,不代表工艺已经改善成功。本课以轴颈加工为例,完整执行计划、试行、检查与固化:明确可验收的指标,用相同口径比较前后表现,再将清洁、刀补、抽检与异常响应写进受控文件,避免量产恢复旧习惯。
学习目标
- 制定兼顾不良率、过程稳定性与 Cpk 的改善目标。
- 用试点和对照数据判断措施是否真正有效。
- 为工艺卡、控制计划和异常升级指定参数与责任人。
为改善设定基线与门槛
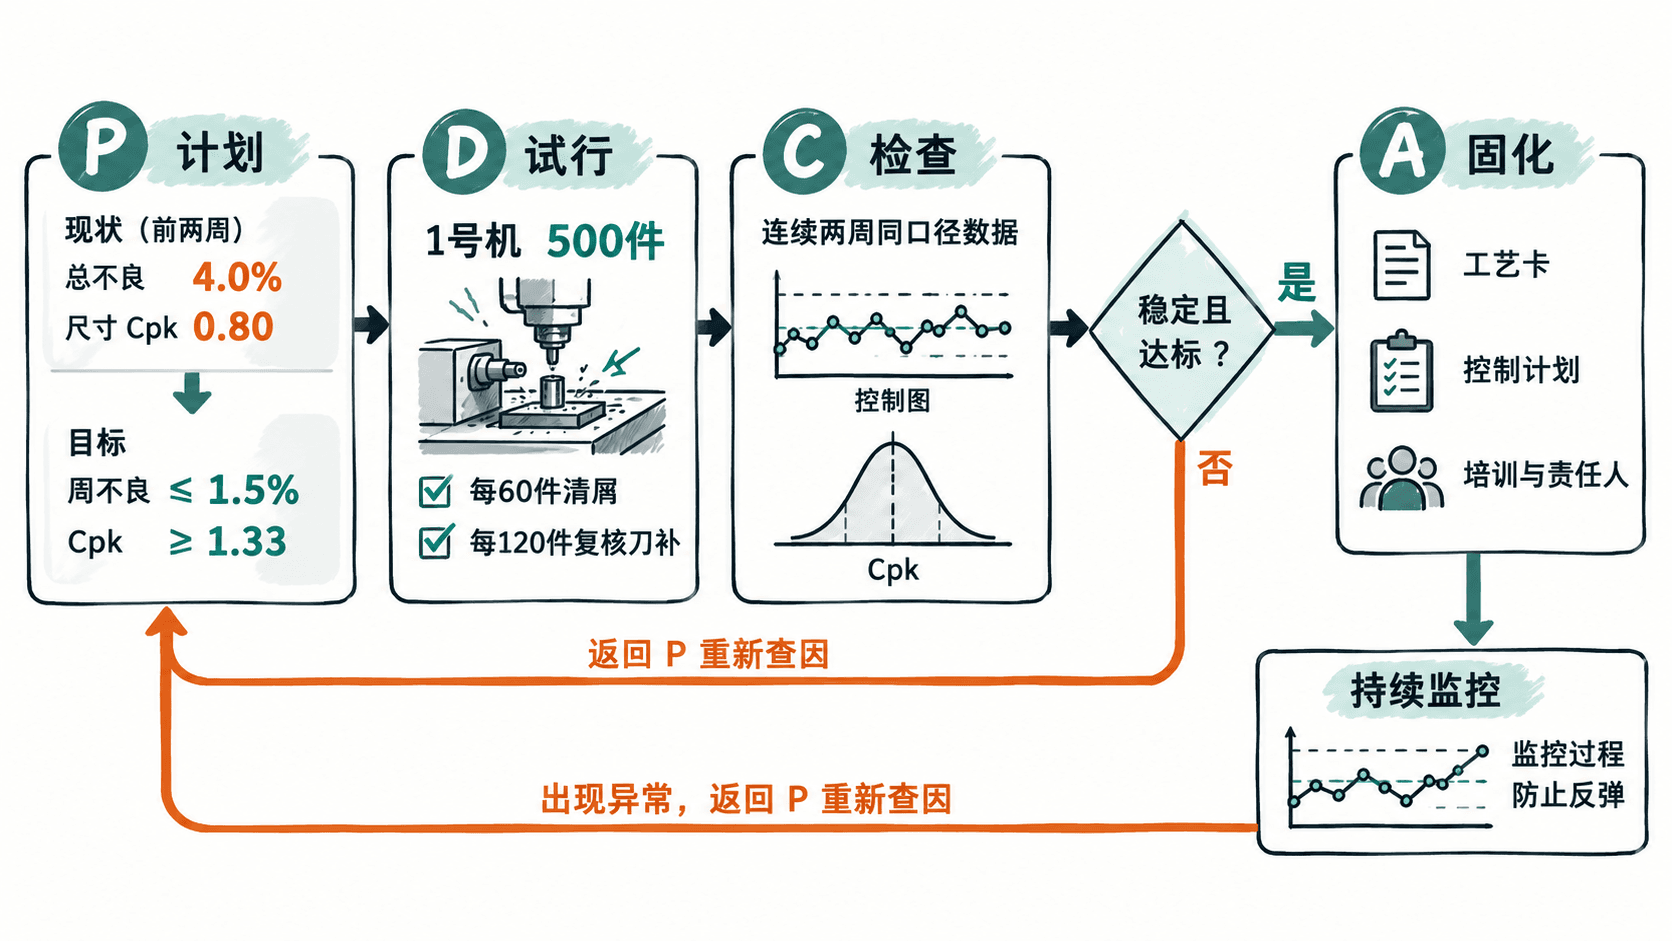
案例的轴颈尺寸为 20.00±0.10 mm(LSL 19.90 mm、USL 20.10 mm)。改善前连续两周各检验1000件,总不良80件(包含尺寸超差、毛刺),不良率4.0%;轴颈尺寸Cpk为0.80。先区分两个指标:不良率覆盖所有规定缺陷,Cpk只描述选定尺寸特性,不能互相替代。
P阶段把目标写成可判定的放行条件:未来连续两周,每周各1000件,周不良率不超过1.5%;尺寸控制图无特殊原因信号;两周合并的稳定过程Cpk至少1.33。这里的1.33是本案例目标,实际应依据客户和产品要求确定。
不良率统一按“首次检验不良件数÷首次检验件数”计算;返工后合格仍保留首次不良记录,一件同时有两个缺陷只计一件。比较前后时保留相同零件版本、设备及检验判定标准,并记录班次、原料批次、刀具寿命等条件。
从根因验证到受控试点
按设备和缺陷类别拆开80件不良,发现其中60件来自1号机。现场复核显示定位面切屑未及时清理,且刀具连续运行约120件后尺寸均值开始向上偏移。先确认清屑后的重装夹差异和刀补调整效果,再由工艺工程师批准试验方案;不能仅凭不良率下降就认定根因已消除。
D阶段只在1号机试行500件:每加工60件清理定位面并记录;每120件测量趋势、必要时按批准的补偿范围调整刀补;换刀后执行首件尺寸确认。记录工单、机台、操作者、刀具批次、清洁时间、首件数据和异常停机情况。试点出现尺寸超差,应隔离上次合格确认之后的在制品,查明原因再复验恢复。
用不良率和过程能力验收
C阶段按同样的件数和缺陷口径收集正式量产数据,不把500件试点样本与改善后两周的2000件重复计数。本案例的示例数据如下:
| 指标 | 改善前两周 | 改善后两周 |
|---|---|---|
| 首次检验件数 | 2000 | 2000 |
| 总不良件数 | 80 | 20 |
| 总不良率 | 4.0% | 1.0% |
| 轴颈均值 | 20.04 mm | 20.00 mm |
| 估计组内标准差 | 0.025 mm | 0.025 mm |
| 尺寸 Cpk | 0.80 | 1.33 |
不良率由4.0%降到1.0%,下降3.0个百分点,相对降低75%;改善后每周均为10/1000=1.0%,满足连续两周目标。这里的Cpk采用稳定过程的合理子组内波动估计,而非把所有数据混算后直接得出。
其中 。改善前靠近上规格限的一侧为 ;改善后两侧均为 。这说明改善主要把尺寸均值拉回中心,并不意味着波动已经变小。
每60件连续抽测5件,两周约34组;先检查 -R 控制图是否有越界及异常模式,再在测量系统可信、过程稳定、分布假设适合的前提下评价Cpk。改善后的稳定数据应按规则建立新的控制限,不能把控制限当成规格限。若控制图失控,即使不良率和Cpk达标也不放行,应先定位特殊原因并重新验证。
固化到工艺文件与日常反应
A阶段不是口头宣布成功,而是完成文件变更、培训和现场抽查。将试点记录、控制图、放行审批与更新后的受控工艺卡一同留档,旧版撤出现场;修改未获批准前不得自行变更刀补上限或抽检规则。
| 载体与责任 | 固化内容 | 检查方法 |
|---|---|---|
| 工艺卡/生产班组长 | 定位面每60件清屑;每120件复核刀补;换刀后做首件 | 每班查清洁和调整记录 |
| 控制计划/检验员 | 轴颈20.00±0.10 mm;首件、每60件连续5件、换刀后首件测量 | 记录原始尺寸与判定 |
| SPC记录/质量工程师 | 每班审核控制图;每月复核稳定过程Cpk | 签字记录异常与纠正措施 |
| 改善台账/工艺工程师 | 追踪周不良率、纠正复验和文件版本 | 每周核对目标与执行偏差 |
任一件尺寸超差或控制图出现失控信号,应按控制计划停机、隔离、追溯并复验;任一周不良率超过1.5%,或月度复核Cpk低于1.33,则重新进入P阶段核查原因。放行条件、执行频次和责任人都可被抽查,改善才算真正转成日常控制。