
制造工艺 / 系统课时
识别几何公差对装配的约束
识别几何公差对装配的约束
制造图纸上的孔径、孔距都合格,零件仍可能装不上,因为孔轴相对安装基准发生了偏移。本篇以 L 形安装支架的双孔为例,说明平面度、垂直度和位置度分别约束什么,并通过实测坐标判断尺寸合格但位置不合格的情况。
学习目标
- 区分尺寸公差与常见几何公差对装配功能的约束。
- 识别基准 A、B、C 和孔位置度公差框格的含义。
- 计算两孔位置误差,判断是否合格并确定检验重点。
尺寸合格为什么仍会装不上
假设一件 L 形铝合金安装支架,底板尺寸为 100 mm × 50 mm × 8 mm,开有两个供 M6 螺栓穿过的安装通孔,孔径为 mm。
孔径控制螺栓能否穿入,孔中心距控制两个孔之间的相对距离,但这两项都不能单独保证孔组与装配件对齐。即使两个孔的间距完全正确,只要整组孔偏向支架一侧,螺栓仍可能难以同时装入。
制造图纸通常还需要以下几何约束:
| 检查对象 | 示例要求 | 控制的装配问题 |
|---|---|---|
| 安装底面 A | 平面度 0.10 mm | 限制底面形状误差,避免局部翘曲 |
| 定位侧面 B | 对 A 垂直度 0.10 mm | 限制侧面相对底面的方向误差 |
| 两个连接孔 | 相对 A、B、C 的位置度 mm | 限制孔轴相对装配基准的偏移和倾斜 |
平面度属于形状公差,不需要引用基准;垂直度主要约束方向,不能替代孔的绝对位置要求。位置度则通过基准体系和理论准确尺寸确定允许的孔轴位置。
从基准和公差框格读取位置要求
以支架底板为例,建立三个相互垂直的定位基准:
- A:安装底面。 与配合零件贴合,作为第一基准,确定支架的主要装配方向。
- B:侧向定位面。 作为第二基准,建立 X 方向的定位参考。
- C:端部定位面。 作为第三基准,建立 Y 方向的定位参考。
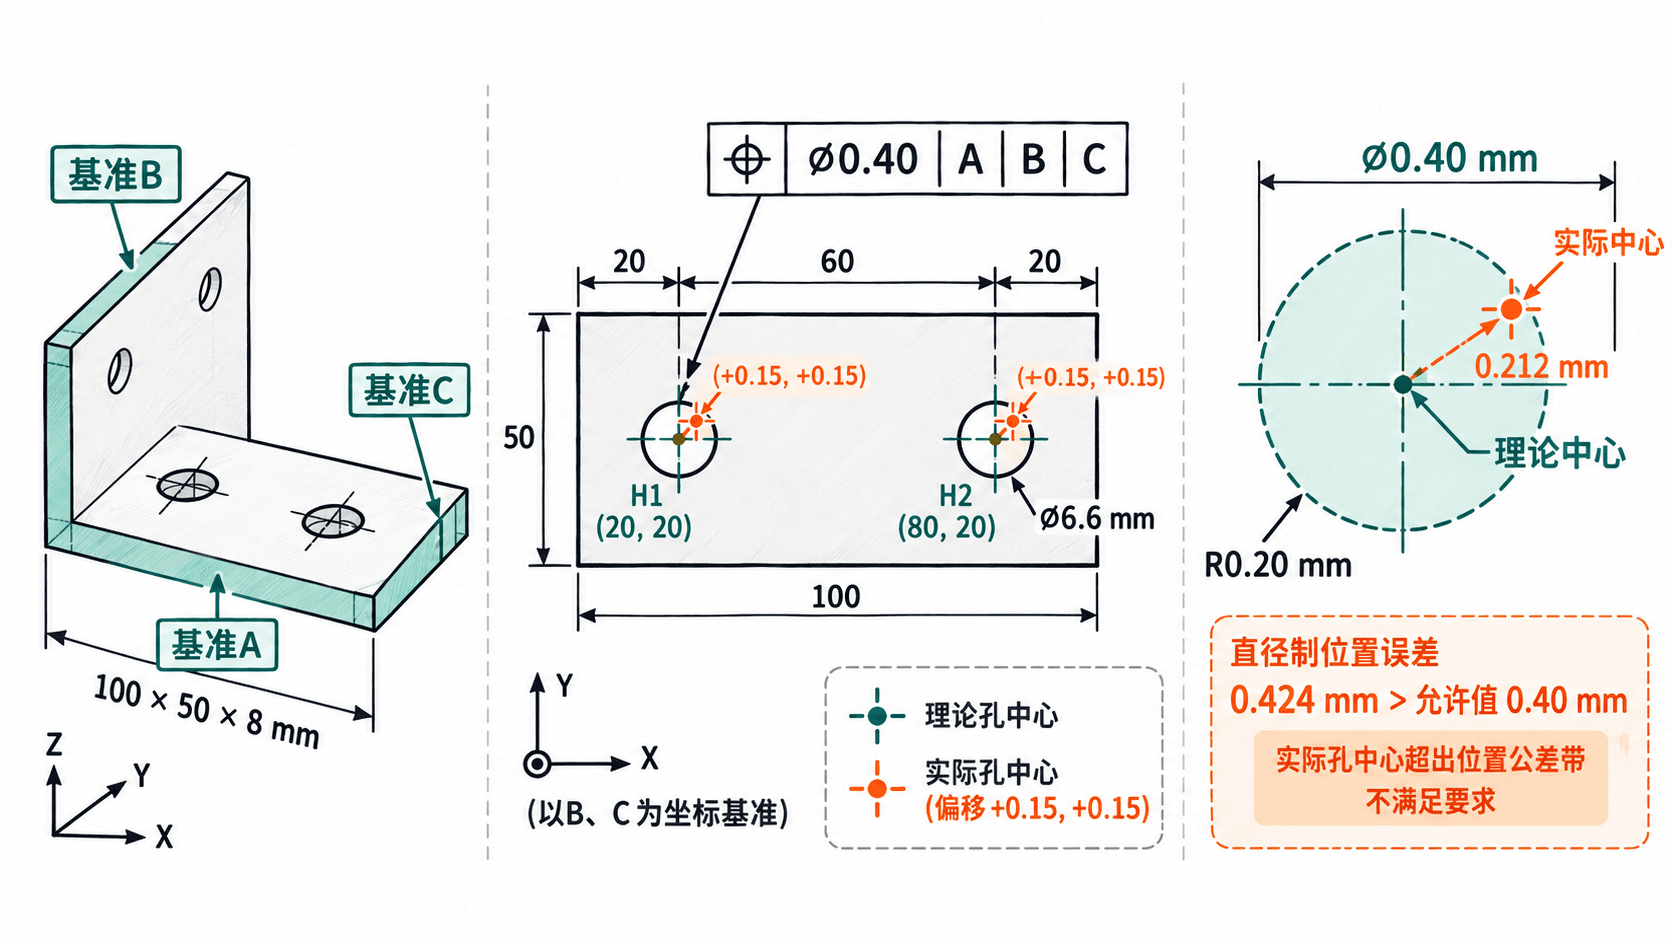
在该基准坐标系中,设两孔理论轴线的平面位置分别为 H1=(20,20) mm、H2=(80,20) mm。两孔理论中心距为 60 mm,理论孔轴均垂直于基准 A。
图纸使用带矩形框的理论准确尺寸标注这些坐标,不再对同一理论坐标直接附加普通的正负尺寸公差。孔位允许的变化由位置度框格控制。
假设两孔共同标注位置度要求:⌖ | ⌀0.40 | A | B | C。
其中,⌖ 是位置度符号;⌀0.40 表示直径为 0.40 mm 的圆柱形公差带;A、B、C 是按先后顺序引用的基准。每个被控制的实际孔轴必须处于对应的圆柱公差带内。
这意味着公差带的半径只有 0.20 mm。不能将 ⌀0.40 理解为 X、Y 方向分别允许偏移 ±0.40 mm,也不能将它直接当作两孔中心距公差。
这里未添加最大实体要求修饰符,不能因为实际孔径变大就自行增加位置度允许值。若图纸使用最大实体要求,必须再按照指定的 ISO GPS 或 ASME GD&T 标准解释,不应混用两套标准的默认规则。
计算两孔偏移并判断合格性
仍使用上述支架,假设孔径与孔中心的测量结果如下,单位均为 mm:
| 检查项目 | 要求 | 实测结果 | 判定 |
|---|---|---|---|
| H1 孔径 | 6.50~6.70 | 6.62 | 合格 |
| H2 孔径 | 6.50~6.70 | 6.64 | 合格 |
| 两孔中心距 | 理论值 60.00 | 60.00 | 仅说明间距无偏差 |
| H1 中心坐标 | (20.00,20.00) | (20.15,20.15) | 需计算位置度 |
| H2 中心坐标 | (80.00,20.00) | (80.15,20.15) | 需计算位置度 |
可以看到,两孔直径均满足尺寸公差,两孔中心距也恰好等于理论值。但两个实际孔中心都相对理论位置沿 X、Y 正方向偏移 0.15 mm。
为便于计算,先假定实际孔轴与理论孔轴平行,且没有显著的直线度误差。在这种简化条件下,直径制位置误差可按下式求得:
代入单孔 X、Y 方向的偏移量:
得到 H1 和 H2 的位置误差均约为 0.424 mm,超过图纸要求的 0.40 mm。因此,两个孔虽然孔径合格、相互间距正确,但位置度均不合格。
如果把两个孔中心同时修正到理论位置的 X、Y 方向各偏移 0.08 mm,则简化计算的位置误差约为 0.226 mm,能够满足 0.40 mm 的限制。
位置度超差也不等于零件一定无法装配。最终能否装入,还取决于螺栓直径、配合零件孔位、装配调整量和其他几何误差,但图纸规定的位置度仍必须独立判定。
按装配功能安排测量与修正
对于双孔安装支架,可按以下顺序组织首件检验:
- 检查基准面。 清除毛刺和污物,确认底面 A 能稳定贴合检验基准,并按图纸要求检查其平面度。
- 建立基准坐标系。 使用三坐标测量机采集 A、B、C 的实际几何要素,按规定顺序建立测量基准,避免直接以毛坯外轮廓定位。
- 测量孔径和孔轴。 对两个孔分别采集足够的测量点及必要的多个深度截面,计算孔径和实际孔轴,而非仅测顶部圆心。
- 分别判定。 输出孔径尺寸、必要的孔间距离以及相对 A、B、C 的孔轴位置度,不用单一孔距结果代替位置度判定。
- 核查装配。 使用对应的配合件或经确认的功能检具检查双螺栓装入情况,同时记录是否出现卡滞、强迫对孔或安装面翘起。
若两个孔整体向同一方向偏移,优先检查夹具是否正确贴靠 B、C、加工坐标原点是否设错,以及装夹过程中零件是否发生滑移。若只有一个孔偏移,则进一步检查孔加工程序坐标、刀具状态和定位重复性。
发现位置度超差后,不应直接通过扩大孔径或强行修配让零件通过检验,因为这可能破坏图纸规定的尺寸、公差或连接性能。应先确认原因,修正工艺或夹具,重新加工首件并复测;需要改变孔径或位置公差时,应由设计方批准图纸变更。
对于本例,交付的检验记录至少应包含两孔实际直径、A/B/C 基准建立方式、两条孔轴的位置度实测值及各自的合格结论。这样才能区分尺寸问题、孔组整体偏移和孔轴方向问题,并据此采取正确的制造修正措施。