
制造工艺 / 系统课时
验证薄壁结构的成形夹持风险
验证薄壁结构的成形夹持风险
薄壁支架即使满足静强度要求,也可能在折弯、夹紧和二次加工中发生变形,导致孔位偏移或装配不良。本课以典型钢板支架为例,通过结构风险识别、悬臂挠度估算和夹具方案比较,判断何时需要增加背部支撑、加强筋或临时工艺余量,并建立首件验证标准。
学习目标
- 识别薄壁、狭长悬臂和突变截面的成形及夹持风险。
- 使用简化悬臂梁模型估算加工受力变形,判断结构是否需要调整。
- 为薄壁支架选择支撑、加强筋或工艺搭边,并制定可测量的验收条件。
识别薄壁结构的危险区域
考虑一件Q235B低碳钢板折弯支架,设计条件如下:
| 项目 | 设计值 |
|---|---|
| 原始板厚 | 1.2 mm |
| 折弯角 | 90° |
| 折弯内半径 | 1.5 mm |
| 局部薄壁自由长度 | 35 mm |
| 局部薄壁有效宽度 | 25 mm |
| 二次加工假定横向力 | 10 N |
| 加工受力位移预算 | 0.05 mm |
这些数值用于本次评审算例,实际项目应采用图纸、工艺试验和切削力测量确定的参数。
审图时重点检查三类区域。
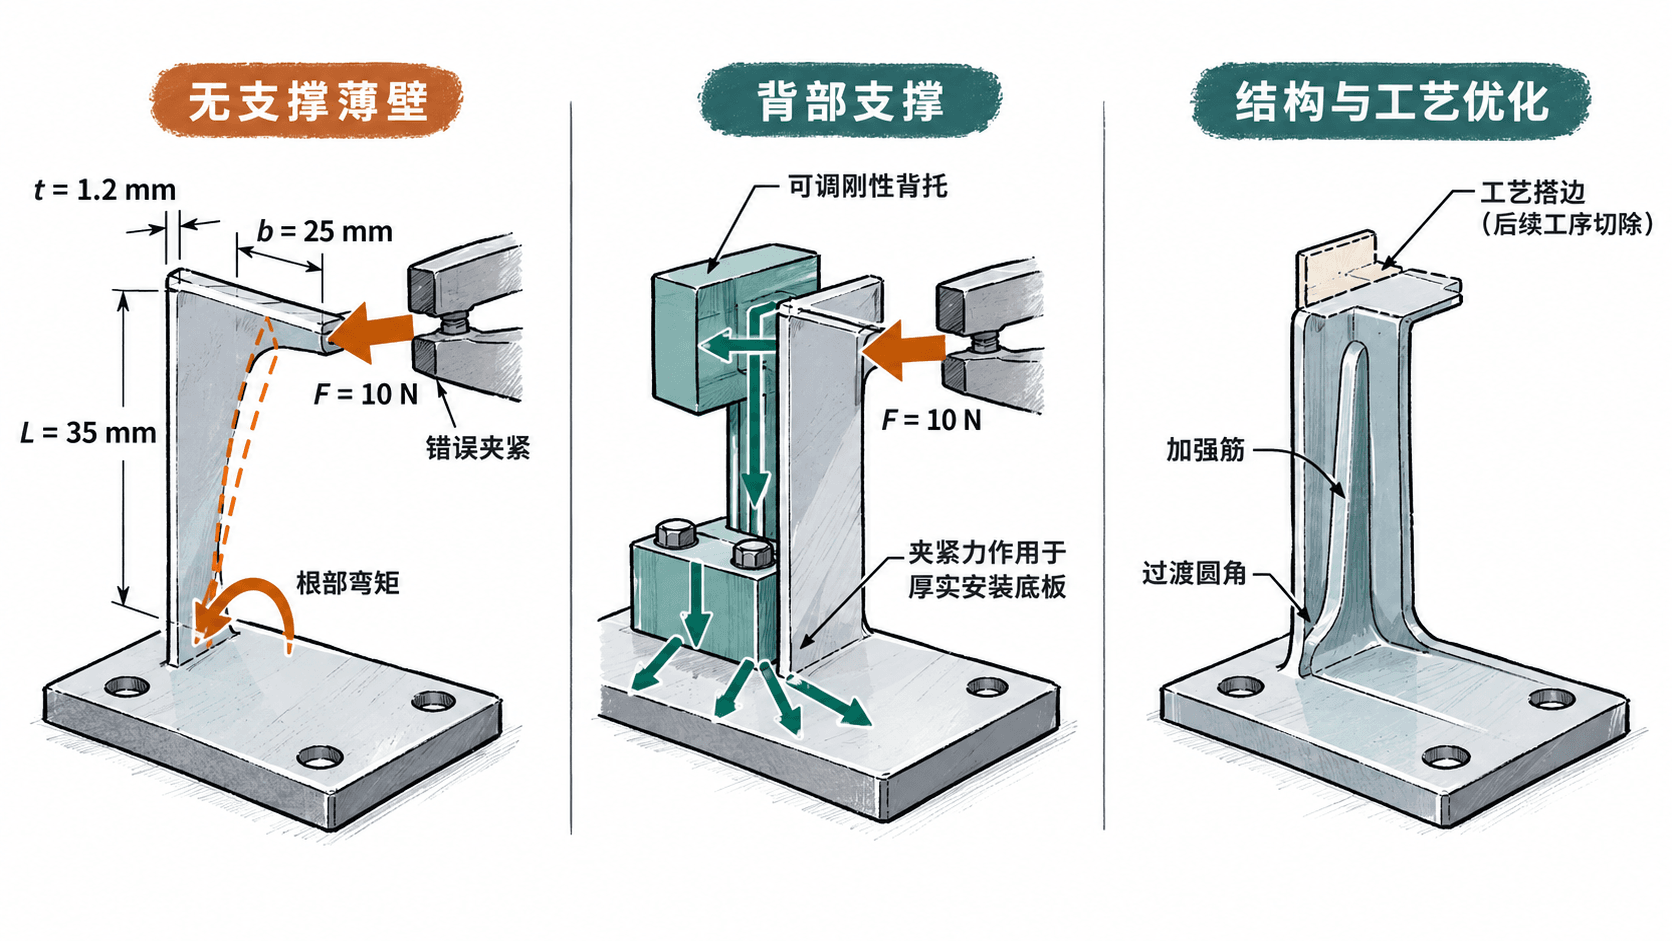
- 薄壁区域:板厚仅1.2 mm,若夹爪直接压在无支撑立边上,可能产生明显弹性变形。加工时形成的几何尺寸,在松开夹具后还可能因回弹而发生偏移。
- 狭长悬臂:自由端距离折弯根部35 mm,横向力会在根部形成较大的弯矩。即使没有达到材料屈服强度,也可能因挠度过大导致加工尺寸不合格。
- 突变截面:如果薄壁根部出现突然收窄、尖锐缺口或紧邻折弯线的孔,局部应力集中会增加开裂及疲劳风险。不能只检查整体平均应力。
成形工序还要检查折弯方向、毛刺朝向、模具开口和回弹。内半径1.5 mm只是本件的设计输入,不代表所有1.2 mm钢板均可采用这一半径;应结合实际材料状态与模具进行试折。
用悬臂挠度估算变形风险
对于局部近似等截面、自由端承受横向集中力的薄壁,可以先使用悬臂梁模型筛查刚度风险。
矩形截面的截面惯性矩为:
端部横向位移为:
其中, 为端部横向力, 为自由长度, 为弹性模量, 为截面宽度, 为板厚。取钢材弹性模量 N/mm²。
代入本件数据:
得到的理论位移约为0.193 mm,超过0.05 mm的加工受力位移预算,约为允许值的3.9倍。
同时,端部载荷对应的名义最大弯曲应力为:
虽然这一名义应力低于Q235B常见的最小屈服强度要求,但刚度已经不满足算例要求。这说明强度没有超限,不代表夹持加工时的尺寸变形可以接受。
若其他条件不变,将板厚从1.2 mm提高到2.0 mm,理论挠度约降至0.042 mm。若实际自由长度通过结构调整从35 mm缩短至20 mm,原板厚下理论挠度约为0.036 mm。
| 方案 | 理论挠度 | 与0.05 mm预算比较 |
|---|---|---|
| 1.2 mm厚,悬伸35 mm | 0.193 mm | 超限 |
| 2.0 mm厚,悬伸35 mm | 0.042 mm | 满足简化计算条件 |
| 1.2 mm厚,悬伸20 mm | 0.036 mm | 满足简化计算条件 |
选择支撑、加强筋或工艺余量
发现位移超限后,应优先判断能否通过夹持工艺解决,再决定是否改变零件设计。
改进夹持和背部支撑
对需要二次修边或制孔的薄壁支架,可采用以下工装方案:
- 将主要定位和夹紧作用点放在刚度较高的安装底板上,避免夹爪直接挤压薄壁自由端。
- 在薄壁受力位置背面设置可调刚性支承块,优先尝试让支承接触点距离加工受力点不超过5 mm,同时确保刀具运动空间充足。
- 使用百分表监测薄壁位移,调节背托至刚好接触工件,不通过预顶弯的方式制造虚假的零位。
- 试验80 N、120 N和160 N三个夹紧力档位,分别记录防滑情况、夹紧位移和松夹后的残余变形,再依据实际切削载荷确定最终工装参数。
夹紧力档位只是工艺试验起点,不是通用推荐值。任何情况下都不得通过无限增加压紧力来补偿定位或支撑不足。
增加结构刚度
如果零件安装后同样受到侧向载荷,单纯使用加工夹具无法解决使用阶段的刚度不足,需要修改产品结构。
可先在CAD中建立一个压筋候选方案,例如宽8 mm、高1.5 mm的浅成形加强筋,并在根部收窄位置采用半径2 mm的圆滑过渡。然后重新计算或仿真截面刚度,检查压筋是否干涉安装件以及模具能否成形。
压筋尺寸属于候选设计,不应未经验证直接量产。应特别关注压筋末端局部减薄、与折弯区的距离和成形裂纹;加入压筋后,也不能继续直接套用原平板矩形截面的惯性矩。
保留临时工艺余量
对于折弯定位困难、自由端易摆动的薄板,可以在展开料中增加宽8 mm的临时工艺搭边,先利用搭边完成定位和成形,再在有支撑的条件下修切去除。
如果改用整体机加工路线,也可以在粗加工阶段保留适当壁厚余量,完成主要去除量后再进行支撑精加工。但这种做法不应直接套用到原本采用等厚钢板折弯的零件上。
工艺搭边必须在展开图和工序文件中标明切除阶段,并核对去除后是否留下毛刺、变形或超差轮廓。
通过首件试制验证方案
计算只能决定哪些方案值得试制,实际放行需要记录夹持状态与成形结果。
建议按以下顺序执行首件检查:
- 成形前:检查板厚、材料证明、毛刺方向和展开尺寸,记录折弯模具及设定条件。
- 成形后:测量折弯角和自由边尺寸,检查折弯外侧是否出现裂纹,比较卸载后的实际角度与设计值。
- 夹紧时:在薄壁自由端布置百分表,记录不同夹紧力下的位移、背托接触状态及有无滑移。
- 模拟加工载荷:在规定方向施加10 N横向试验力,记录最大位移,并检查支承块是否松动。实际切削载荷更大时必须提高试验载荷重新验证。
- 松夹后:重新测量自由端位置、成形角度和关键孔位,确认是否存在永久变形、回弹引发的加工误差或表面压痕。
本算例可先采用以下试制判定线,正式产品仍以批准的图纸和检验计划为准。
| 检查项目 | 本算例试制判定线 |
|---|---|
| 规定10 N横向力下的自由端位移 | 不大于0.05 mm |
| 松夹后的残余位置变化 | 不大于0.05 mm |
| 成形角度 | 90°±1° |
| 折弯及压筋区域 | 无可见裂纹 |
| 夹持接触面 | 无影响功能的压痕或划伤 |
若增加背托后连续5件试样均满足判定线,可优先采用工装改进方案;若支撑空间不足、夹紧位移仍超限,或使用阶段本身也存在刚度不足,则应考虑缩短悬臂、增加加强筋或调整板厚。
改变板厚后还必须重新计算展开尺寸,核查折弯设备能力、零件质量、装配间隙及采购成本,不能只依据挠度降低就直接批准设计变更。
最终评审记录应同时保留原始结构的风险位置、简化计算条件、改进工装或结构方案,以及首件的加载和卸载实测数据。这样才能区分可由制造工艺解决的变形问题与必须修改产品设计的刚度问题。