
制造工艺 / 系统课时
从尺寸标注确定测量基准
从尺寸标注确定测量基准
一张支架图纸即使标明了孔距,也可能因检验时靠错端面而产生不同的合格结论。本篇用带安装孔的 L 形支架,识别尺寸起算面,建立实物测量基准,并通过具体读数判断孔位是否满足图纸要求。
学习目标
- 区分设计基准、加工基准和测量基准,找出尺寸的实际起算面。
- 使用三二一定位方法建立支架的检验坐标系。
- 计算基准不一致造成的孔位偏差,并完成一次尺寸检验。
从尺寸标注识别起算面
设计基准是设计者根据装配或使用功能选定的参考要素;加工基准是工件在机床或夹具上定位时使用的表面;测量基准是检验过程中建立测量坐标和确定尺寸的参考要素。三者可以一致,也可能因工艺条件不同而分离。
以一件 L 形安装支架为例,底板长 100 mm、宽 60 mm、厚 8 mm,后侧有高度 35 mm 的立板,底板上加工一个通孔。为便于教学,约定以下图样尺寸,单位均为 mm:
| 检验项目 | 图样要求 | 尺寸起算位置 |
|---|---|---|
| 底板长度 | 100±0.30 | 左右端面之间 |
| 底板宽度 | 60±0.20 | 前后外侧面之间 |
| 底板厚度 | 8±0.10 | 底面至上表面 |
| 通孔直径 | Φ8±0.10 | 孔自身 |
| 孔心 X 距离 | 25±0.10 | 左端面 |
| 孔心 Y 距离 | 20±0.10 | 前侧长边外侧面 |
其中,孔心 X 距离从左端面起算,孔心 Y 距离从前侧面起算。不能因为两端之间总长为 100 mm,就任意把孔心 X 尺寸改成从右端面量取 75 mm,并继续沿用原来的 ±0.10 mm 公差。
为建立检验方案,本例将三个相互垂直的表面指定为参考要素:
- A:底板下表面,作为主要支承面,确定高度方向及放置姿态。
- B:底板左端面,作为孔心 X 距离的起算面。
- C:底板前侧长边外侧面,作为孔心 Y 距离的起算面。
用三二一定位建立测量基准
图纸上的理想平面不能直接接触工件。检验时需要由检具、支承块或测量设备建立相应的基准模拟要素。对于具有三个适当垂直定位面的刚性支架,可以采用三二一定位方法约束六个刚体自由度。
- 三点支承 A 面:将底板下表面放在三个不共线的支承点上,限制高度方向平移和两个倾斜转动自由度。
- 两点靠紧 B 面:使左端面接触两个定位挡块,限制 X 方向平移及绕高度轴的转动。
- 一点靠紧 C 面:让前侧面接触一个挡块,限制剩余的 Y 方向平移。
- 轻夹紧并测量:确认所有定位接触有效,避免夹紧造成零件翘曲,再测量孔中心坐标和相关尺寸。
此时,B 与 C 的交线确定平面内的坐标起算关系,A 用于建立高度方向及姿态参考。孔中心的 X 坐标对应从 B 面起算的距离,Y 坐标对应从 C 面起算的距离。
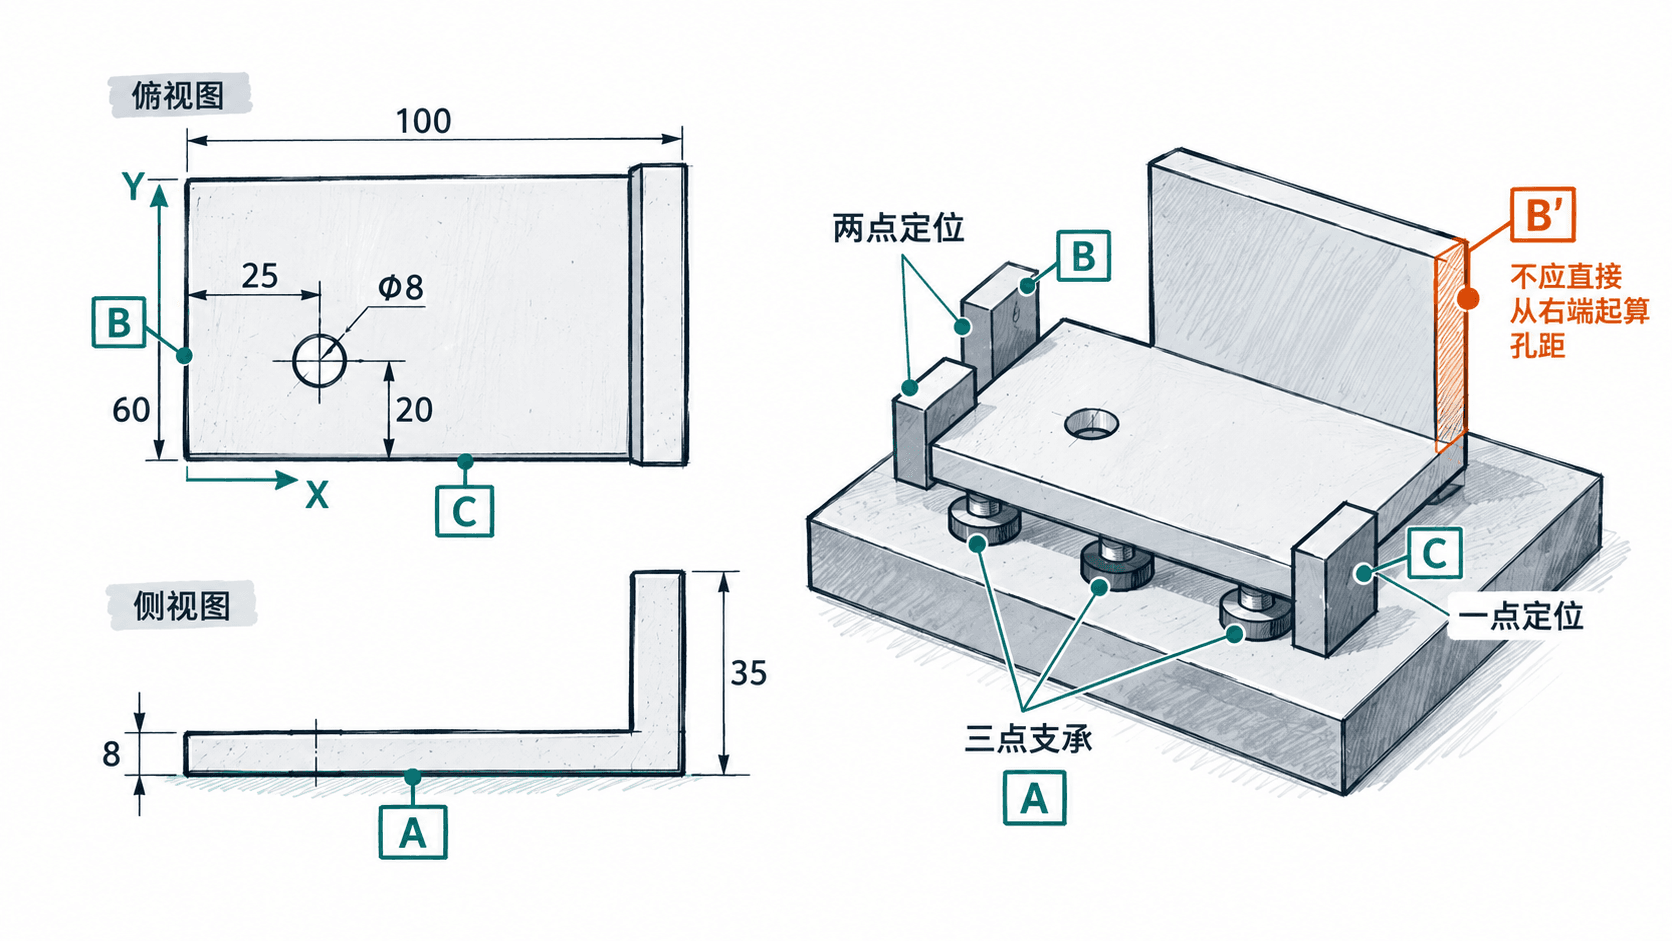
三二一定位适用于本例这种能够稳定接触定位点的零件。若支架底面存在明显毛刺、翘曲,或图纸对平面度、轮廓度及基准建立方式另有要求,应先处理异常并按正式检验规范选用相应检具或测量方法,不能强行压平零件后测量。
基准换面如何造成孔位误判
假设图纸要求孔心距左端面 B 为 25±0.10 mm,因此实际允许范围是 24.90~25.10 mm。
某件支架的实际底板总长为 100.25 mm,检验员没有靠左端面 B,而是从右端面 B' 测得孔心距离为 74.95 mm。他错误地用名义值 75±0.10 mm 进行判断,认为孔位合格。
但孔心距真正要求的左端面 B 为:
25.30 mm 超过允许上限 25.10 mm,实际超差 0.20 mm,因此该孔位不合格。
这说明右端面距离 74.95 mm 虽然接近名义值 75 mm,却不能直接替代图纸规定的左端面距离。底板总长本身允许 ±0.30 mm 波动,换用右端面会把长度变化带入孔位判断。
如果加工工序必须从右端定位,而孔位仍要求相对于左端面准确,就必须进行基准转换。例如,对于实测长度 100.25 mm 的这件支架,理论上从右端面到目标孔心的距离应为 75.25 mm,而不是固定的 75.00 mm。
完成一轮可复核的孔位检验
实际检验前,应先检查底面和定位侧面是否有毛刺、磕碰、切屑或附着物,并确认量具已校准、检具已正确设置。精密测量应考虑温度影响,机械尺寸通常以 20°C 为标准参考温度。
使用具备孔中心测量功能的三坐标测量机,或者经过验证的专用检具,可以按以下顺序操作:
- 清洁支架的 A、B、C 接触表面,检查是否存在影响定位的缺陷。
- 将 A 面放在三个支承点上,依次靠紧 B、C 定位挡块,检查是否有明显晃动或悬空。
- 建立与 A、B、C 对应的测量坐标系,确认 X 方向从 B 指向右侧,Y 方向从 C 指向后侧。
- 测量通孔轮廓并计算孔中心,记录 X、Y 坐标及孔径,同时检查底板厚度。
- 将实测值与图样公差逐项比较,记录检验设备、工件编号及测量结果。
假设本次测得以下数据:
| 检验项目 | 允许范围 mm | 实测值 mm | 结果 |
|---|---|---|---|
| 孔心距 B | 24.90~25.10 | 24.96 | 合格 |
| 孔心距 C | 19.90~20.10 | 20.04 | 合格 |
| 孔径 | 7.90~8.10 | 8.01 | 合格 |
| 底板厚度 | 7.90~8.10 | 8.03 | 合格 |
这组示例数据中的四项尺寸均处于允许范围内。但这不代表整个零件已经完成全部验收:仍需检验图纸规定的其他尺寸、形位要求和外观项目,并考虑实际测量不确定度及适用的验收判定规则。
还要特别注意,卡尺读到的孔边距离不是孔心距离。如果从 B 面量到孔的近侧边缘为 20.96 mm,且该方向的实际孔径为 8.00 mm,在圆孔几何条件成立时,孔心距离应为 20.96+8.00÷2=24.96 mm。对于孔形不规则或精度要求较高的情况,应采用适当的孔中心测量方法,而不是依靠单点孔边读数推定中心。
让加工定位与测量基准一致
制造工程师拿到这张支架图纸后,应把尺寸起算要求转化为工艺和检验文件中的可执行约定,防止生产与质检采用不同参考面。
| 工程文件 | 应明确的内容 |
|---|---|
| 加工工艺卡 | A 面支承、B 面端部定位、C 面侧向定位,以及定位接触顺序 |
| 夹具设计图 | 三个 A 支承点、两个 B 挡块、一个 C 挡块的实际位置及避让区域 |
| 检验作业指导书 | A、B、C 基准建立方式,孔心 X、Y 测量方向及验收范围 |
| 首件检验记录 | 工件编号、实测坐标、量具信息、合格判定及异常说明 |
如果加工时无法使用 B 面定位,可以选用其他可靠的工艺基准,但必须进行尺寸链计算,并验证加工误差不会导致相对于 B 面的孔位超差。对于连续批量生产,还应通过首件检验确认基准转换和夹具定位是否有效。
最终应让图纸明确从哪里起算,让夹具明确接触哪里,让检具明确测量哪里。只要三者之间存在不一致,就必须在工艺或检验文件中写出转换关系,而不能依赖操作人员自行理解。