
制造工艺 / 系统课时
控制注塑件壁厚与脱模结构
控制注塑件壁厚与脱模结构
以一个 ABS 电子设备外壳为例,把壁厚、拔模、加强筋和顶出位置逐项改成可开模的结构。完成后,你能识别缩痕、翘曲和卡模风险,并用试模验收条件与批量成本判断是否值得投入模具。
学习目标
- 为盒形注塑件选择名义壁厚,识别厚肉与突变截面的风险。
- 按开模方向检查拔模角、筋位、螺钉柱和顶出位置。
- 制定试模检查项,并估算模具费用的批量分摊临界点。
从壁厚差异判断缩痕与翘曲
假设产品是外形约 120 × 80 × 30 mm 的 ABS 开口盒壳,先选 2.0 mm 名义壁厚作为建模起点;具体允许范围须由 ABS 牌号、流长、强度和模厂充模评估确定。底板、侧壁和转角尽量保持相近的实际截面厚度,而非只让 CAD 显示相同外尺寸。
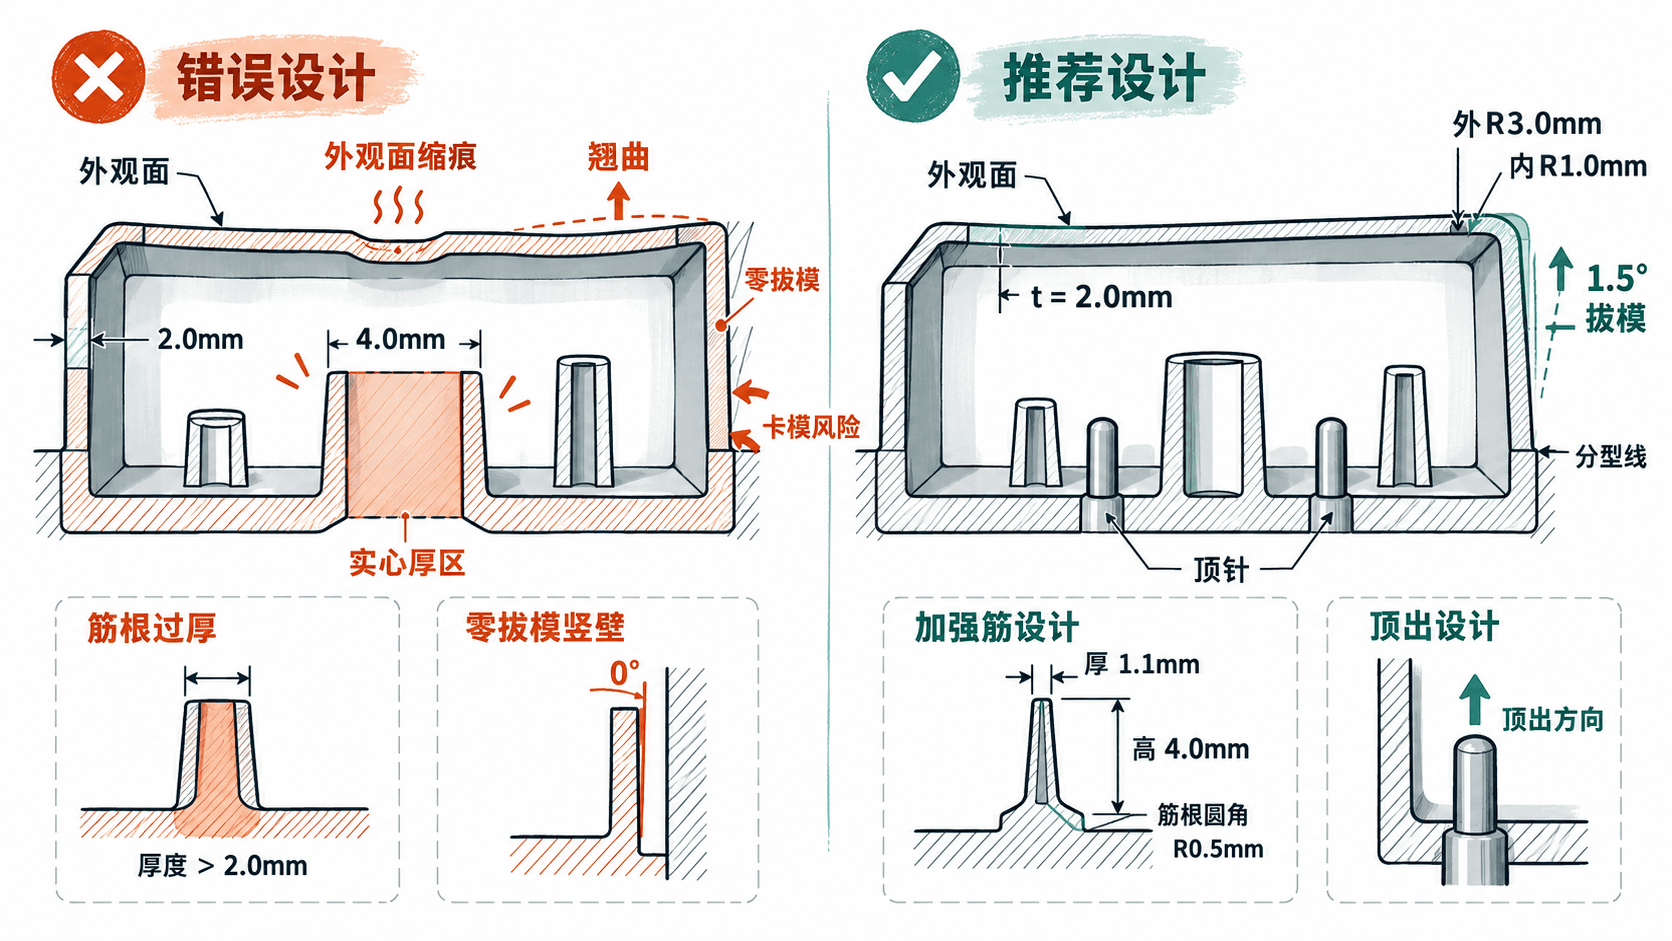
错误做法是把加强位置直接堆成 4.0 mm 实心厚块:厚区冷却收缩较慢,外观面易出现凹陷缩痕,收缩差还可能使盒底翘曲。改进时挖空厚肉,用薄筋承担刚度;例如内圆角取 R1.0 mm,外圆角相应取 R3.0 mm,使转角仍接近 2.0 mm 壁厚。必须变厚时采用渐变过渡,并交由模流与试模确认。
从开模方向确定拔模斜度
先把分型线安排在盒壳开口边缘,明确型腔、型芯的分离方向,以及零件冷却收缩后预计留在哪一侧。沿脱模方向延伸的外壁、内壁、筋和柱都需要检查拔模,不能只给外轮廓添加斜度。
光滑 ABS 侧壁可从**每侧 1.5°**开始评审。若侧壁高度 30 mm,对应单侧横向尺寸变化约为 30 × tan(1.5°) ≈ 0.79 mm;两相对侧合计约 1.57 mm。要在装配包络内预留这个变化量,并分别核对内外壁斜度是否仍能维持预期壁厚。细皮纹面可先按 3° 评估,更深皮纹需与模厂核定。
用薄筋和合理顶出替代厚肉
对于 2.0 mm 主壁,加强筋根部厚度先取壁厚的 50%~60%,本例取 1.1 mm;筋高先取 4.0 mm,根部圆角取 R0.5 mm,筋两侧均给予至少约 0.5° 的拔模。筋过厚会在对侧形成缩痕,筋太高且太薄则容易充填不足或顶出损伤。
螺钉柱也应做成中空结构:本例柱壁先按约 1.2 mm 评估,柱孔直径须按所选螺钉和装配试验确认,不宜凭经验把柱根填实。柱与侧壁可通过薄连接筋传力,避免大体积实心交汇。
顶针优先落在不影响外观的内侧平坦承压区域,并靠近有筋柱支撑的位置,避免直接顶在薄筋末端、密封面或外观面。顶针数量和位置应由顶出受力及模具机构复核,特别检查顶白、局部变形和顶针印。
用试模记录关闭设计风险
在开模前做一次 CAD 拔模分析,分别标记可沿主方向脱模的面、零拔模面和倒扣面;再剖切筋根与柱根,检查有无 4.0 mm 级实心厚肉。首轮试模可抽取 10 件作为初步诊断样本,记录树脂牌号、模温、保压及冷却时间,不能把首件合格当成量产能力证明。
针对上述 120 × 80 mm 盒壳,可暂定:在统一检验光照下外观面无可见缩痕、顶白和拉伤;室温放置 24 小时后测量盒底平面度,研发目标不大于 0.5 mm;螺钉柱装配后不开裂。0.5 mm 是本案例的假设验收值,不是行业统一标准。若出现缺陷,先定位对应厚区、分型和顶出位置,再联合调整结构与成型参数。
上述比例只是 DFM 初选值,可对照 Protolabs 壁厚指南 与 Fictiv 注塑设计指南;最终取值仍以具体树脂牌号、模具结构和试模结果为准。
按预计产量分摊模具投入
注塑件通常有一次性模具费用,但批量成型的单件费用可能更低。以下是用于立项判断的教学假设:模具开发费 120000 元,注塑成型单件费 5 元;不开发注塑模具的小批量替代工艺单件费 20 元。
| 预计数量 | 注塑总费用 | 替代工艺总费用 |
|---|---|---|
| 2000 件 | 130000 元 | 40000 元 |
| 8000 件 | 160000 元 | 160000 元 |
| 12000 件 | 180000 元 | 240000 元 |
两方案成本相等的数量为 件。低于这一数量,本假设下不宜仅为降低单价而开模;高于这一数量,注塑的摊销优势开始显现。正式报价仍须计入模具寿命、改模、废品率、包装、运输与质量检验,且以实际采购价格和产量预测重新计算。只有壁厚、脱模、顶出和试模指标均通过评审,批量摊销才有实际意义。