
制造工艺 / 系统课时
根据瓶颈工位核算产线产能
根据瓶颈工位核算产线产能
一条产线即使多数设备有空闲,日产量也可能达不到订单要求。本篇用四工位零件产线的数据,把班次时间换算为可交付良品数,识别限制产出的瓶颈,并算清增设备、加班次与缓冲区各能解决什么问题。
学习目标
- 区分客户需求节拍、设备加工周期与整线良品产能。
- 根据有效工时和工位负荷定位瓶颈。
- 反推设备台数与班次,判断缓冲区是否能缓解排队。
统一工时和产能口径
某零件依次经过下料、钻孔、去毛刺、终检。每班8小时,其中休息和固定非生产时间60分钟,计划生产时间为420分钟。设备运行率取90%,覆盖故障、换刀及短暂停机;全线一次合格率为98%,不安排返工。假设物料持续供应,搬运不限制节拍。
| 工位 | 加工周期 | 现有设备 |
|---|---|---|
| 下料 | 24秒/件 | 1台 |
| 钻孔 | 36秒/件 | 1台 |
| 去毛刺 | 48秒/件 | 1台 |
| 终检 | 30秒/件 | 1台 |
单台设备每班有效运行时间为 秒。若周期 是设备实际运行时的平均加工秒数,设备数量为 ,则工位能力为 件/班。整线产能由最小的工位能力决定,最后再乘以整线良品率0.98。
比较工位能力并找出瓶颈
按现有各1台设备计算:
| 工位 | 理论加工能力(件/班) | 限制判断 |
|---|---|---|
| 下料 | 945 | 有余量 |
| 钻孔 | 630 | 有余量 |
| 去毛刺 | 472.5 | 当前瓶颈 |
| 终检 | 756 | 有余量 |
去毛刺每件占用48秒,单班只能完成约472.5件的平均产能,整线预计良品产出为 件/班。这里的小数是用于计划的平均能力,不表示可以交付半件零件。
如果只把下料周期由24秒缩短到20秒,整线仍受去毛刺限制,日产良品约463件。因此改善排序先看限制工位,而不是仅看哪台设备容易提速。
根据日需求反推设备和班次
订单要求每日交付700件良品。每班计划生产秒数为 ,对应客户需求节拍为 秒/良品;这个数字尚未扣运行损失和不良品,不能直接拿来与36秒的钻孔周期判定达标。
考虑98%良品率,每日需加工约 件。每台设备用于完成一件投入品的有效时间预算是 秒。各工位最小设备数向上取整:
| 工位 | 计算 | 单班所需设备 |
|---|---|---|
| 下料 | 24÷31.75≈0.76 | 1台 |
| 钻孔 | 36÷31.75≈1.13 | 2台 |
| 去毛刺 | 48÷31.75≈1.51 | 2台 |
| 终检 | 30÷31.75≈0.94 | 1台 |
采用1、2、2、1台配置后,四工位能力分别为945、1260、945、756件/班;瓶颈迁移至终检,预计良品能力约 件/班,超过700件目标,但仅有约41件余量。
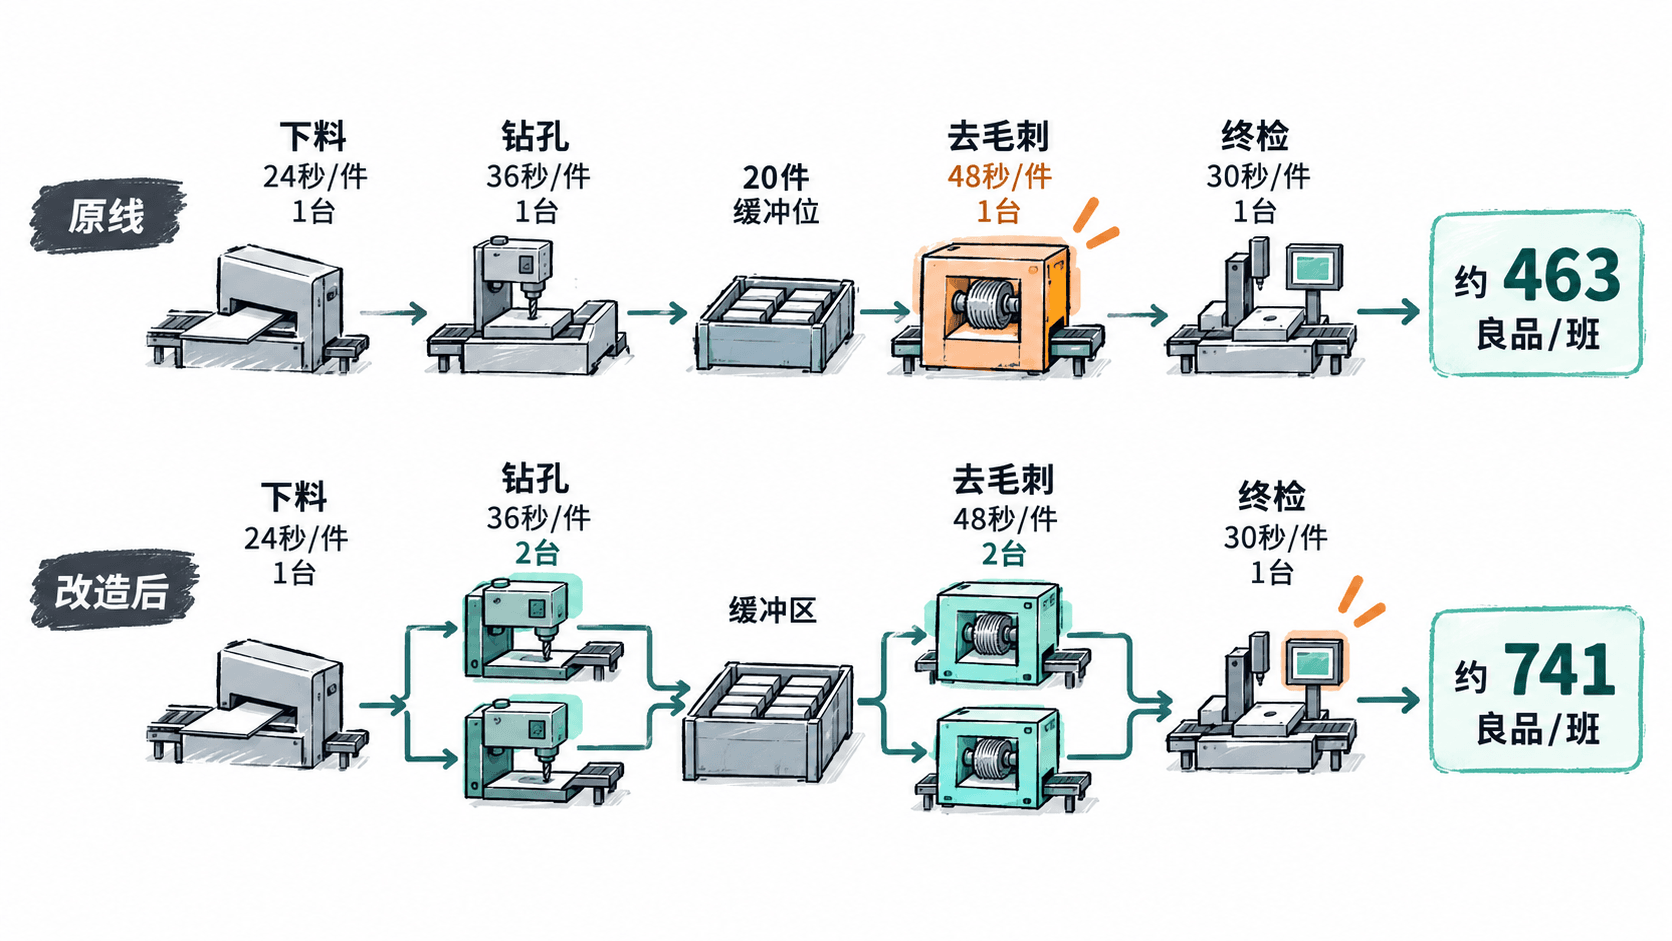
另一种方案是不增加设备、全线改为两个同样长度的班次。若两个班次都有物料、人员且运行率及良率不变,去毛刺能力变成约945件/日,良品约926件/日。比较两种方案时,还要核算增设备的投资与占地,以及双班制的人力、能源和维护成本;不能只给去毛刺加班而不保证上下游同步供料。
用负荷率和缓冲区判断排队
对单班改造方案,每日需要约714.3件投入品。用需求投入量除以各工位能力,得到下料75.6%、钻孔56.7%、去毛刺75.6%、终检94.5%的计划负荷。终检仅剩5.5%的理论能力余量,周期波动或停机增加就容易在终检前堆积;可先评估把终检周期从30秒降至27秒,使计划负荷约85%,再验证检验质量是否保持不变。
缓冲区只能吸收短时间的供需失配。以原线钻孔和去毛刺为例,暂时忽略停机与报废:钻孔每小时完成 件,去毛刺每小时处理 件。两者同时满负荷运行时,中间待加工品每小时增加25件;如果缓冲区原本为空且只能放20件,约 分钟便会装满,上游随即受阻。增加缓冲容量不能把去毛刺的长期能力提高到100件/小时。
用现场试运行校核决策
先连续试运行5个班次,每30分钟记录各工位投入与完成件数、停机分钟数、一次合格数、在制品数量,并分别计算实际周期、运行率和良品产出。验收条件至少包括每日交付不少于700件良品、工位间无持续增长的积压、无因提速造成的检验漏判。
要做一项敏感性检查:若终检运行率从90%降到85%,而周期仍为30秒,则单班良品能力变成 件,已经略低于订单要求。故1、2、2、1台配置只是按假设计算的可行起点,应优先核实终检的运行率及改善空间,再据实决定缩短周期、增加终检设备,还是改用双班制。