
制造工艺 / 系统课时
建立装配过程的批次追溯
建立装配过程的批次追溯
装配出现松动、错装或批次性不良时,仅凭工单号通常无法判断哪些成品受到影响。本课以一批20件机械组件为例,建立成品序列号、实际物料批次和关键工位记录之间的关联,并演练从异常批次反查受影响产品的方法。
学习目标
- 确定工单、成品序列号、零件批次与关键工位的追溯粒度。
- 建立能够记录实际投料、锁付结果与返工履历的关联台账。
- 根据可疑材料批次或工位异常定位产品范围,并验证记录完整性。
确定最小追溯单元
追溯系统首先要回答两个问题:某件成品实际使用了哪些批次的零件,以及某个可疑批次最终进入了哪些成品。工单负责组织生产,批次号负责识别物料来源,成品序列号负责定位具体装配对象,三者不能相互替代。
假设装配工单为 WO-261022-01,共生产20件支架组件,成品序列号为 FG-001 至 FG-020。每件组件使用1件定位销,零件号为 PIN-06。现场先使用批次 P-101 的12件定位销,再使用批次 P-102 的8件。
| 追溯对象 | 示例标识 | 用途 |
|---|---|---|
| 装配工单 | WO-261022-01 | 关联生产任务与20件成品 |
| 成品序列号 | FG-017 | 唯一定位一件成品 |
| 零件号 | PIN-06 | 识别所装零件的规格 |
| 零件批次号 | P-102 | 识别实际投入的物料批次 |
| 关键工位 | ST-30 | 识别执行锁付作业的位置 |
| 工具编号 | TL-08 | 追溯具体扭矩工具及其校准状态 |
本例采用单件序列号追溯,因为同一工单可能中途切换材料批次。如果只能按装配子批次记录,就必须保证子批次边界明确,并记录对应的实际投料批次;否则一个子批次混用两批物料后,就无法准确排除未受影响的产品。
建立三类关联记录
现场不必一开始就建设复杂的 MES 系统。可以先使用三张受控电子表格,分别记录成品身份、实际物料使用和工位执行履历。三张表以成品序列号关联,同时给每条投料或操作事件分配独立记录编号。
| 记录表 | 必要字段 | 示例记录 |
|---|---|---|
| 成品台账 | 成品SN、工单号、产品型号、状态 | FG-017、WO-261022-01、待放行 |
| 物料使用表 | 投料记录ID、成品SN、零件号、实际批次、数量、扫描时间 | USE-017、FG-017、PIN-06、P-102、1 |
| 工位履历表 | 操作记录ID、成品SN、工序、工位、人员、工具、参数、结果、执行时间 | OP-017、FG-017、锁付、ST-30、OP-07、TL-08、8.2 N·m、合格 |
其中,物料使用表允许一件成品对应多条投料记录,例如同一组件使用底板、定位销和多个紧固件。工位履历表也允许同一成品多次经过同一工序,便于保留首次失败、返工和复检的完整记录。
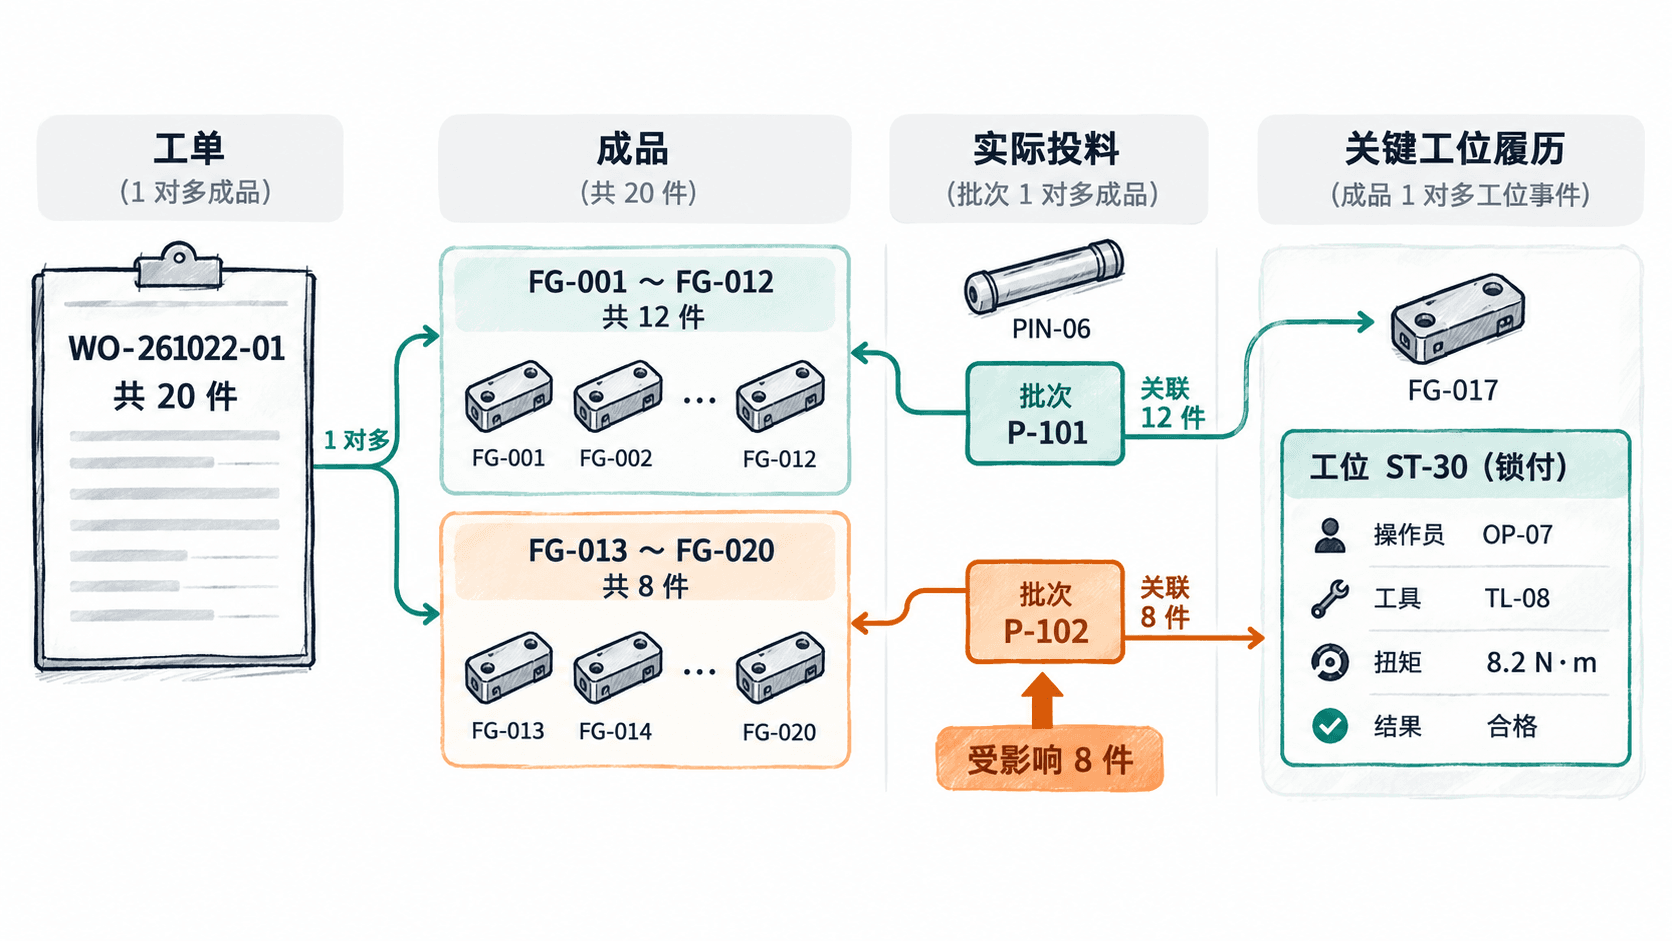
这个关系的关键是以实际发生的装配事件为依据,而不是只保存一张工单汇总表。材料批次发生变化时,需要形成新的投料关联;工位重复执行时,需要形成新的操作记录,而不是覆盖上一条记录。
在关键工位采集记录
以装配定位销和螺栓锁付为例,可以将记录动作嵌入正常作业流程,而不是完工后集中补录。
- 开工建档。 工单 WO-261022-01 下创建20个不重复的成品序列号,打印或绑定条码,并将初始状态设置为待装配。
- 物料投料。 操作者扫描成品序列号、零件号和实际物料批次。FG-001 至 FG-012 记录 P-101,FG-013 至 FG-020 记录 P-102。切换料箱时先核对标签,再完成新批次绑定。
- 关键锁付。 在 ST-30 工位扫描成品SN、操作员工号和扭矩工具编号,记录实际扭矩、判定结果及执行时间。
- 异常处置。 扭矩不合格时立即标记该成品待处理,禁止直接转入合格放行;返工后另建复检记录,并关联原始异常记录。
- 完工放行。 核对规定物料和关键工序记录齐全、当前质量状态合格、工具使用时处于有效校准状态后,再将成品标记为可放行。
假设本例经批准的锁付工艺要求为8.0±0.8 N·m,即允许范围7.2~8.8 N·m。FG-017 的实际测量结果为8.2 N·m,满足要求。这里的扭矩仅是教学算例,真实生产必须采用对应设计和经过验证的工艺参数。
如果 FG-018 首次锁付读数为9.1 N·m,应记录首次结果为不合格。返工前还需按批准的处置要求检查螺栓、螺纹及连接面是否受损,必要时更换零件。之后即使复检合格,也不能删除9.1 N·m的原始记录。
关键记录还应保留执行时间及工艺版本。若 TL-08 后续被发现校准失效,质量人员才能按工具编号和使用时间查找曾使用该工具的成品,而不必依赖操作人员回忆。
从异常批次反查成品
假设供应商通知定位销批次 P-102 存在尺寸超差风险。质量人员首先在物料使用表中按照零件号 PIN-06 和批次 P-102 查找所有投料事件,再提取关联的成品序列号,并核对其工单及当前流转状态。
根据本例完整的实际投料记录,得到以下结果:
| 查询项目 | 结果 |
|---|---|
| 可疑零件 | PIN-06 |
| 可疑批次 | P-102 |
| 对应工单 | WO-261022-01 |
| 受影响成品 | FG-013 至 FG-020 |
| 受影响数量 | 8件 |
| 其他批次成品 | FG-001 至 FG-012,共12件 |
对这8件产品实施隔离,并进一步核实每件的库存位置、在制状态、出货记录及是否需要返工或更换定位销。只有确认前12件全部绑定 P-101,且投料记录真实完整时,才能将它们排除在此次 P-102 批次影响范围之外。
如果现场在第12件附近切换过料箱,却没有记录准确的成品边界,那么不能仅凭计划数量认定后8件受影响。此时应扩大调查和隔离范围;无法证明批次边界时,可能需要将整个20件工单纳入可疑范围。
反过来,从 FG-017 查询时,应能找到其工单 WO-261022-01、定位销批次 P-102,以及 ST-30 工位由 TL-08 完成的锁付记录。若问题来自 TL-08 而非定位销,则应改按工具编号及异常时间区间查询,并覆盖使用该工具的其他工单,不能继续只按 P-102 筛选。
验证追溯记录是否可用
正式使用前,应安排一次正向查询和一次反向查询演练。本例可按以下验收标准检查:
| 检查项 | 本例验收标准 |
|---|---|
| 成品身份完整性 | 20件成品均有唯一SN,且关联同一工单 |
| 物料批次完整性 | 20件均有PIN-06实际批次记录,无空值 |
| 工位履历完整性 | 20件均有规定的ST-30锁付记录及明确结果 |
| 批次反查 | P-102准确查出FG-013至FG-020,共8件 |
| 单件正向追溯 | FG-017能够关联P-102和对应锁付履历 |
| 异常记录保留 | 失败、返工、复检记录均可区分且保留原始值 |
| 放行控制 | 缺记录或未关闭的不合格产品无法放行 |
还需要核对记录数量与实物数量。若系统记录20件已装配,但只存在19条定位销使用记录,就应先检查漏扫、换料或绑定错误,不得为了凑齐数量而批量填入推测的批次号。
对于电子表格方案,至少应限制关键字段的随意修改、保存修改人和修改时间,并做好权限与备份控制。正式量产时,可由扫码系统或 MES 自动记录事件,同时保留同样的关联字段和历史变更信息。
能够从任一成品查到实际物料与工位履历,也能从任一可疑批次准确反查所有关联成品,并说明记录缺失时如何扩大隔离范围,才表示这套装配追溯机制具备现场调查价值。