
制造工艺 / 系统课时
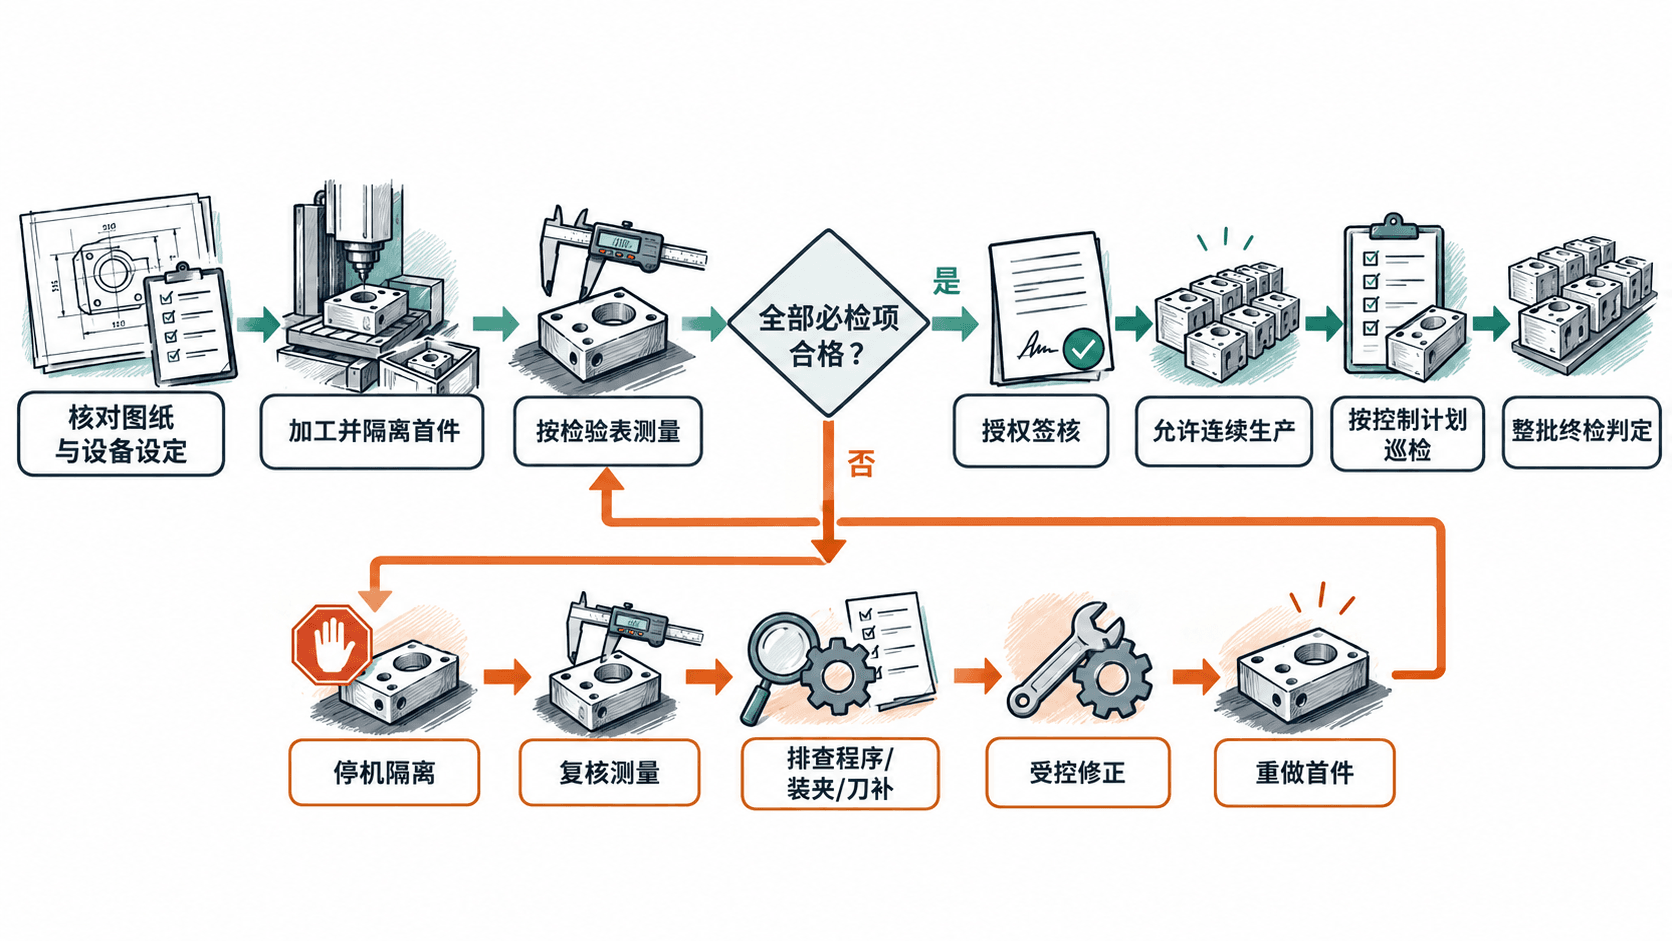
按首件检验验证设备设定
按首件检验验证设备设定
换产、换刀或重新装夹后,设备参数看似正确,也可能加工出超差零件。本课用一件铝合金双孔支架建立首件检验表,演示如何按图纸测量、判定超限、停机修正并重新签核,防止异常在批量生产中扩大。
学习目标
- 从图纸和控制计划选出首件必须检验的关键特性,并记录实测值。
- 判断首件是否允许继续生产,明确超差时的停机、追溯与复检动作。
- 区分首件设定确认、生产中巡检和整批最终放行。
先锁定设定状态和首件范围
首件是设备完成一次设定后加工的第一件待验证工件,不是未经测量就认定合格的产品。以 6061-T6 双孔支架为例,工件底面为检验参考面 A,侧边为参考边 B,两个孔的理论中心距为 40.00 mm。
- 核对已批准的图纸版本、加工程序版本、设备号、工装号与刀具号;确认工件坐标系、刀补和夹紧方式与作业文件一致。
- 将第一件试加工件单独标识为“首件待判”,暂停后续连续投料。清除毛刺、清洁基准面,待工件与量具温度稳定后测量。
- 检查卡尺、内径量表或三坐标测量机的校准有效状态,使用图纸规定的检验基准和方法。量具失准、基准不明或测量数据无法复现,都不能签为合格。
制作可追溯的首件检验表
下面是教学样件的假设图纸与一次实测记录,单位均为 mm。公差上下限来自该样件图纸,不是适用于所有支架的通用标准。
| 关键特性 | 图纸要求 | 检验方法 | 首件实测 | 判定 |
|---|---|---|---|---|
| 支架总长 | 80.00 ±0.10 | 校准卡尺 | 80.04 | 合格 |
| 两孔中心距 | 40.00 ±0.10 | 三坐标测量 | 40.14 | 不合格 |
| 孔径 | 8.00~8.10 | 内径量表 | 8.04 | 合格 |
| 底面平面度 | ≤0.05 | 三坐标测量 | 0.03 | 合格 |
孔距允许范围为 39.90~40.10 mm,实测 40.14 mm,超过上限 0.04 mm。只要任一规定的必检特性不合格,该首件就不能作为设定合格的依据,即使另外三项均合格也不得转入正常生产。
记录表还要有零件号、批次号、图纸/程序版本、设备与夹具编号、量具编号、检验时间、测量人、判定人和处置单号。不能只在表上写“OK”,必须保留 40.14 mm 等原始实测数值供复核。
超限后停机、查因与重做首件
针对上表的孔距超限,应先核实测量是否可靠,再区分坐标设定、程序孔位、装夹变化和设备重复定位等原因,禁止通过盲目修改刀补掩盖问题。
- 停机隔离:首件标识为不合格,设备保持待调整状态;如果设定后已有其他工件加工,立即锁定并隔离这些待判工件。
- 复核测量:确认基准、测针或量具设置正确,对同一首件重新测量。若仍为 40.14 mm,形成异常记录并通知工艺及质量人员。
- 定位原因:假设查得第一孔程序 X 坐标为 20.00 mm,第二孔误写成 60.12 mm,而批准值应为 60.00 mm。仅平移工件坐标原点会同时移动两孔,不能修正孔距。
- 受控修正:由授权人员更正程序、更新版本并复核刀路与夹具干涉,再加工新的首件;旧首件不能因为改了程序而改判合格。
- 重新检验:新首件中心距测得 40.02 mm,且其他必检项目全部满足图纸要求,记录调整前后数值和签核结果,才允许解除设备待调整状态。
首件合格后仍需过程检验
首件检验通过表示当前设备设定已得到验证,不等于后续每件都合格,更不等于整批可交付。举例:计划生产 100 件,可在控制计划中规定每加工 20 件复测孔径与孔距(第 20、40、60、80、100 件),并按终检要求完成其他项目;这个频次仅为示例,实际应按过程风险、能力和客户要求确定。
巡检若出现超差,应停止加工,至少隔离从上一次确认合格的检查点之后加工的可疑产品,追溯刀具、程序及测量记录。换程序、重新装夹、关键刀具调整或停机恢复后,应依控制计划重新完成受影响特性的首件确认。只有首件签核、过程检查及最终验收记录都满足各自放行条件,才能关闭该批次质量记录。