
制造工艺 / 系统课时
编写可执行的标准作业指导书
编写可执行的标准作业指导书
标准作业指导书(SOP)要让操作员不依赖口头指导,也能按正确顺序完成装配,并判断结果是否合格。本课以双螺栓支架组件为例,将物料、装配方向、锁付参数、检查标准和异常处理写成可直接用于工位试运行的作业文件。
学习目标
- 将装配工艺转写为包含物料、工具、动作和顺序的标准作业指导书。
- 为装配方向、锁付扭矩和关键接触面设置可判定的检查标准。
- 编写异常停工、隔离和复工规则,并通过现场试运行验证文件可执行性。
明确作业范围与工位输入
作业指导书首先需要回答:谁在什么工位、使用哪些物料和工具、按照哪个版本执行。不能只写“按图纸装配”,因为操作员无法由此确定实际顺序与检查责任。
以编号为 SOP-ASSY-017、版本为 Rev.A 的支架装配作业书为例,单件产品使用以下物料:
| 编号 | 物料名称 | 规格要求 | 单件数量 |
|---|---|---|---|
| B01 | L形支架 | 铝合金,连接部厚4 mm | 1 |
| B02 | 连接板 | 厚3 mm,带OUT方向标记 | 1 |
| B03 | 隔套 | 长度8.0±0.1 mm | 2 |
| B04 | 六角螺栓 | M6×25,性能等级8.8 | 2 |
| B05 | 平垫圈 | 与M6紧固件匹配 | 4 |
| B06 | 六角螺母 | M6,与螺栓匹配 | 2 |
工位准备经校准且有效量程覆盖2~6.5 N·m的数显扭矩扳手、适配套筒、固定螺栓头的扳手、0.10 mm塞尺和零件定位工装。操作前确认工具校准状态、物料批次以及零件表面无明显毛刺、损伤。
本案例规定最终锁付扭矩为6.0±0.5 N·m,作为已通过本案例工艺验证的示例值。实际生产必须采用产品工程批准的扭矩规范,不能将此数值直接套用于其他材料、螺纹表面状态或连接结构。
文件首页还应列明适用产品、工位、版本、生效日期、编制人和批准人。现场只允许使用受控有效版本;旧版撤回,不能让操作员自行选择。
把装配顺序写成可执行工步
一个合格工步应同时包含操作对象、执行动作、方向或参数以及完成条件。例如“装好连接板”不可直接执行,应改为“使B02的OUT标记朝向组件外侧,并在两个连接孔处分别放入一只B03隔套”。
按照以下顺序编制作业卡,每一步保留独立的勾选或确认位置:
- **核对物料:**确认B01至B06的规格与数量符合清单,两个隔套长度均在7.9~8.1 mm范围内;异常物料不得上线。
- **定位支架:**将B01放入定位工装,确认定位面贴合;使B02的OUT标记朝向组件外侧。
- **放置隔套:**在两个连接孔之间分别放置一只B03,使隔套位于B01与B02之间,孔轴线基本对齐。
- **穿入紧固件:**在每颗B04螺栓头下放一片B05,从B01外侧穿过支架、隔套和连接板;在B02外侧依次装入另一片B05及B06螺母。
- **分阶段锁付:**两颗螺母先手工旋入,确保无卡牙;使用工具依次预紧至约2.0 N·m,再交替锁紧至规定的6.0±0.5 N·m,并保存两颗螺母的最终锁付读数。
- **完成检查:**检查方向、隔套数量、垫圈位置、螺纹露出量和接触面间隙。全部合格后记录结果并流转到下一工位。
装配方向、零件层叠顺序和隔套位置不应只用文字描述,需要配一张能够独立判读的结构图。
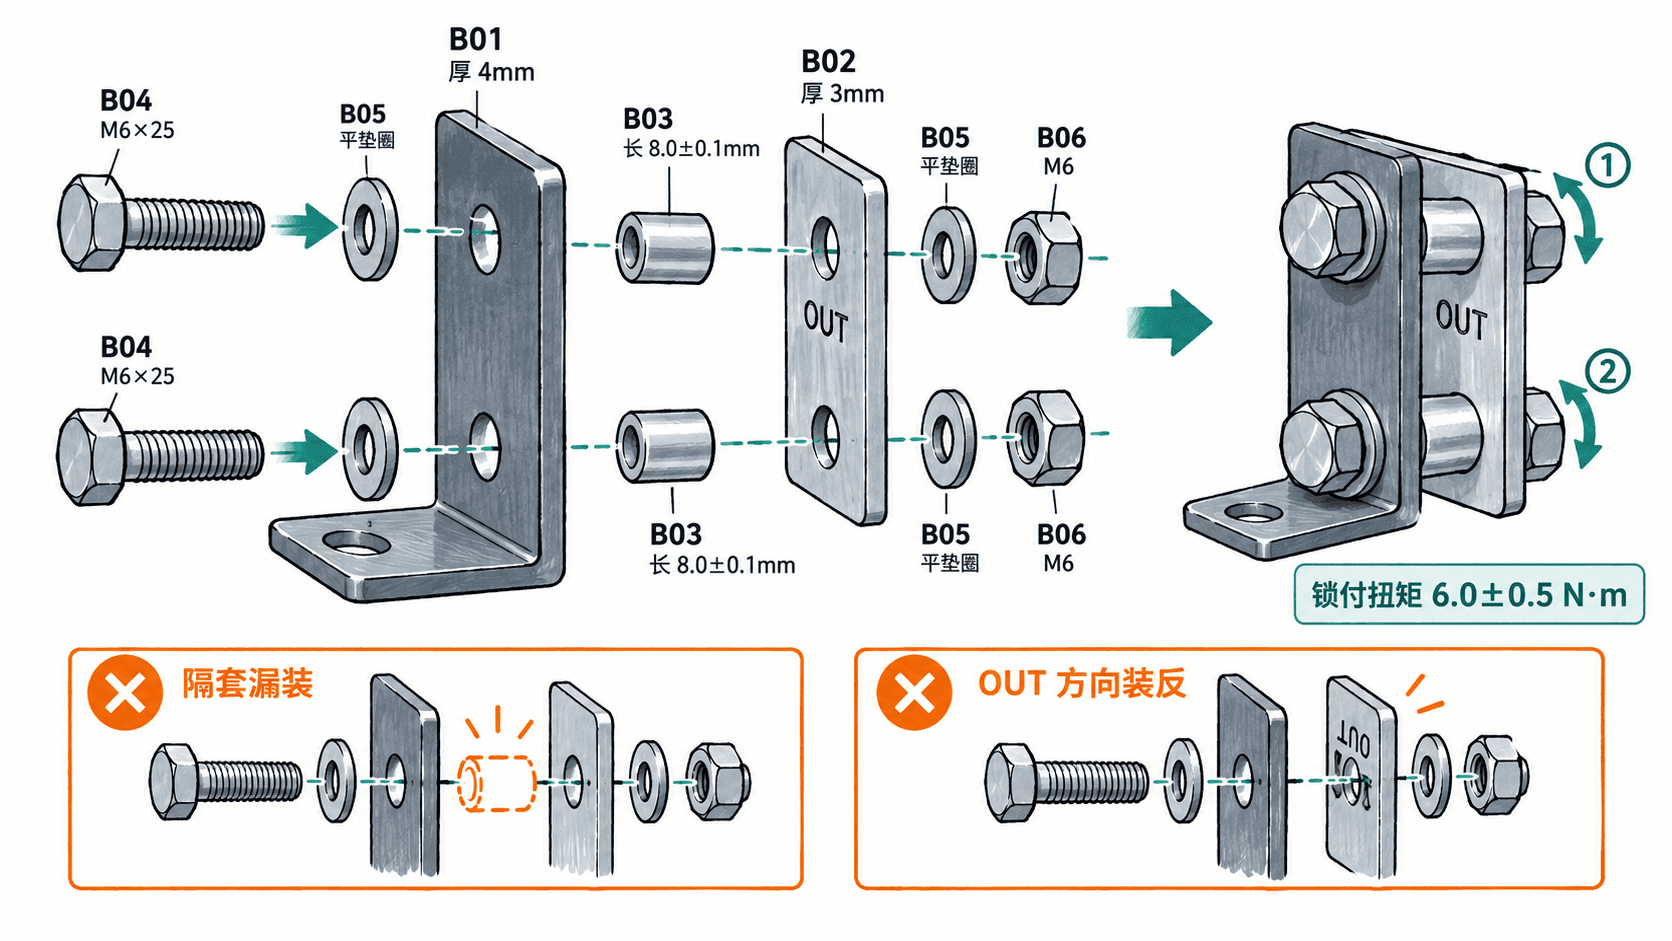
图中的爆炸视图用于判断层叠关系,现场装配必须遵守先放隔套、再穿螺栓、最后锁付的顺序。未完成检查之前,不允许安装会遮挡紧固件或方向标记的外罩。
将检查要求写成合格判据
“确认安装牢固”“检查方向正确”无法支持一致的现场判定。关键质量特性应明确检查对象、方法、限值和记录方式。
| 检查项目 | 判定要求 | 检查方法 |
|---|---|---|
| 物料完整性 | 2只隔套、2颗螺栓、4片垫圈、2颗螺母齐全 | 目视核对 |
| 装配方向 | B02的OUT标记朝外 | 对照结构图目视确认 |
| 隔套贴合 | 0.10 mm塞尺不能插入隔套两端与板件的贴合界面 | 使用塞尺检查4处界面 |
| 螺纹连接 | 无交叉卡牙,螺母外至少露出1个完整螺纹牙 | 目视检查 |
| 最终扭矩 | 每颗均为5.5~6.5 N·m | 核对并保存锁付工具读数 |
| 零件状态 | 无新增裂纹、明显压伤或影响装配的变形 | 目视检查 |
这里的贴合标准、螺纹露出要求和扭矩限值均属于示例产品的工艺验收条件,应经过实际公差、连接强度和工艺能力验证后才能用于生产放行。
对于扭矩数据,作业书应规定按产品序列号关联记录工具编号、锁付位置、最终读数和操作员。不能仅记录“已锁紧”,也不应通过随意再次施加目标扭矩来代替正式扭矩检验,以免造成重复加载或过紧。
为异常情况规定停工和处置
作业指导书不仅描述正常动作,还必须说明异常出现时能否继续操作、产品放在哪里、谁有权决定返工。不要让现场自行通过增加扭矩、换用未知零件或敲击校正来消除异常。
| 异常现象 | 操作员立即动作 | 后续处置 |
|---|---|---|
| 隔套缺失或规格不符 | 停止装配,标识并隔离物料 | 物料核实后重新配套 |
| OUT方向装反 | 停止锁付,标识在制品 | 按批准工艺拆装并复检 |
| 螺纹卡牙或旋入阻力异常 | 停止旋入,不得强行锁付 | 检查螺纹并按批准规则更换紧固件 |
| 扭矩超出5.5~6.5 N·m | 停止流转,保留原始读数 | 质量或工艺人员评估返工、报废或特许处置 |
| 扭矩工具校准失效 | 停止使用工具 | 换用合格工具并追溯可能受影响产品 |
对已发生超扭矩的连接,不应简单松开后再次锁紧并判为合格;应检查螺纹、零件压伤及连接功能,按经批准的返工文件处理。
作业书中明确:操作员负责停工与标识,班组长负责现场隔离,工艺或质量授权人员决定处置与复工。任何返工都应保留原异常记录,不能用新结果覆盖旧数据。
通过工位试运行验证作业书
文件写完不代表能够执行。正式发布前,应安排未参与编写的操作员,仅使用文件、配图及规定工具完成试装,观察是否出现方向不明、参数遗漏或需要口头补充的情况。
以该支架组件为例,安排连续3件试装,使用以下验收要求:
- 操作员不接受额外口头指导,能够按文件顺序完成所有工步。
- 每件物料数量、OUT方向、隔套贴合和螺纹状态均符合判定要求。
- 6个锁付位置(3件×每件2处)全部有可追溯的扭矩记录,且每个读数在5.5~6.5 N·m范围内。
- 记录每件从物料核对到完成检查的时间,以180~300秒作为本次试运行的初始评估窗口;超出时分析原因,而不是跳过检查赶节拍。
- 如发生一次需要口头补充的关键操作、漏检或装配错误,应修改对应工步或图片,并重新验证受影响内容。
试运行记录至少包含文件版本、试装数量、操作者、实际工时、检查结果、问题描述和修订结论。经工艺与质量负责人批准后发布受控版本,并在工位撤除旧版文件。
最终交给现场的不是一份只有动作清单的文字材料,而是一份能够让操作员照做、让检验人员判定、让异常责任人及时处置的受控作业文件。