
制造工艺 / 系统课时
识别装夹误差和工序误差积累
识别装夹误差和工序误差积累
同一件支架的两个安装孔,即使每道工序的尺寸都在允许范围内,最终孔距仍可能超差。要判断问题来自哪里,需要把定位偏差、基准转换和刀具加工误差放进同一条工序尺寸链。本篇通过具体公差算例计算误差积累,并确定哪些误差可以在后续工序修正。
学习目标
- 根据零件基准和加工顺序,建立包含装夹偏移的工序尺寸链。
- 使用最不利公差叠加法,判断最终孔距是否满足图纸要求。
- 区分可通过后续精加工修正的误差与已经固化的孔位误差。
从零件基准建立工序尺寸链
以一块带有两个安装孔的机加工支架为例,规定安装底面为基准 A,左端面为基准 B,右端面为加工定位面 C。图纸要求两孔中心沿 X 方向的距离为 60.00±0.10 mm,即合格范围为 59.90~60.10 mm。
原工艺安排如下:
- 先铣削左右端面 B、C,使总长度为 100.00±0.04 mm。
- 第一次装夹,以 B 为 X 向定位面,加工孔 H1,目标位置距 B 为 20.00 mm。
- 第二次装夹,改用 C 定位,反向加工孔 H2,目标位置距 C 为 20.00 mm。
- 松夹后测量两个孔的实际中心距,判定是否满足装配要求。
由于两孔使用了不同的加工基准,最终孔距不能只按两个孔各自的加工精度判断。设 B 到 C 的实际长度为 ,B 到 H1 的距离为 ,第二次加工时 C 到 H2 的理论刀位距离为 ,第二次装夹引入的 X 向孔位偏移为 ,则有:
其中 为带符号的偏移量,H2 相对理想位置向右偏移时取正值。 的误差只计程序定位和刀具加工误差,不重复包含装夹误差 。
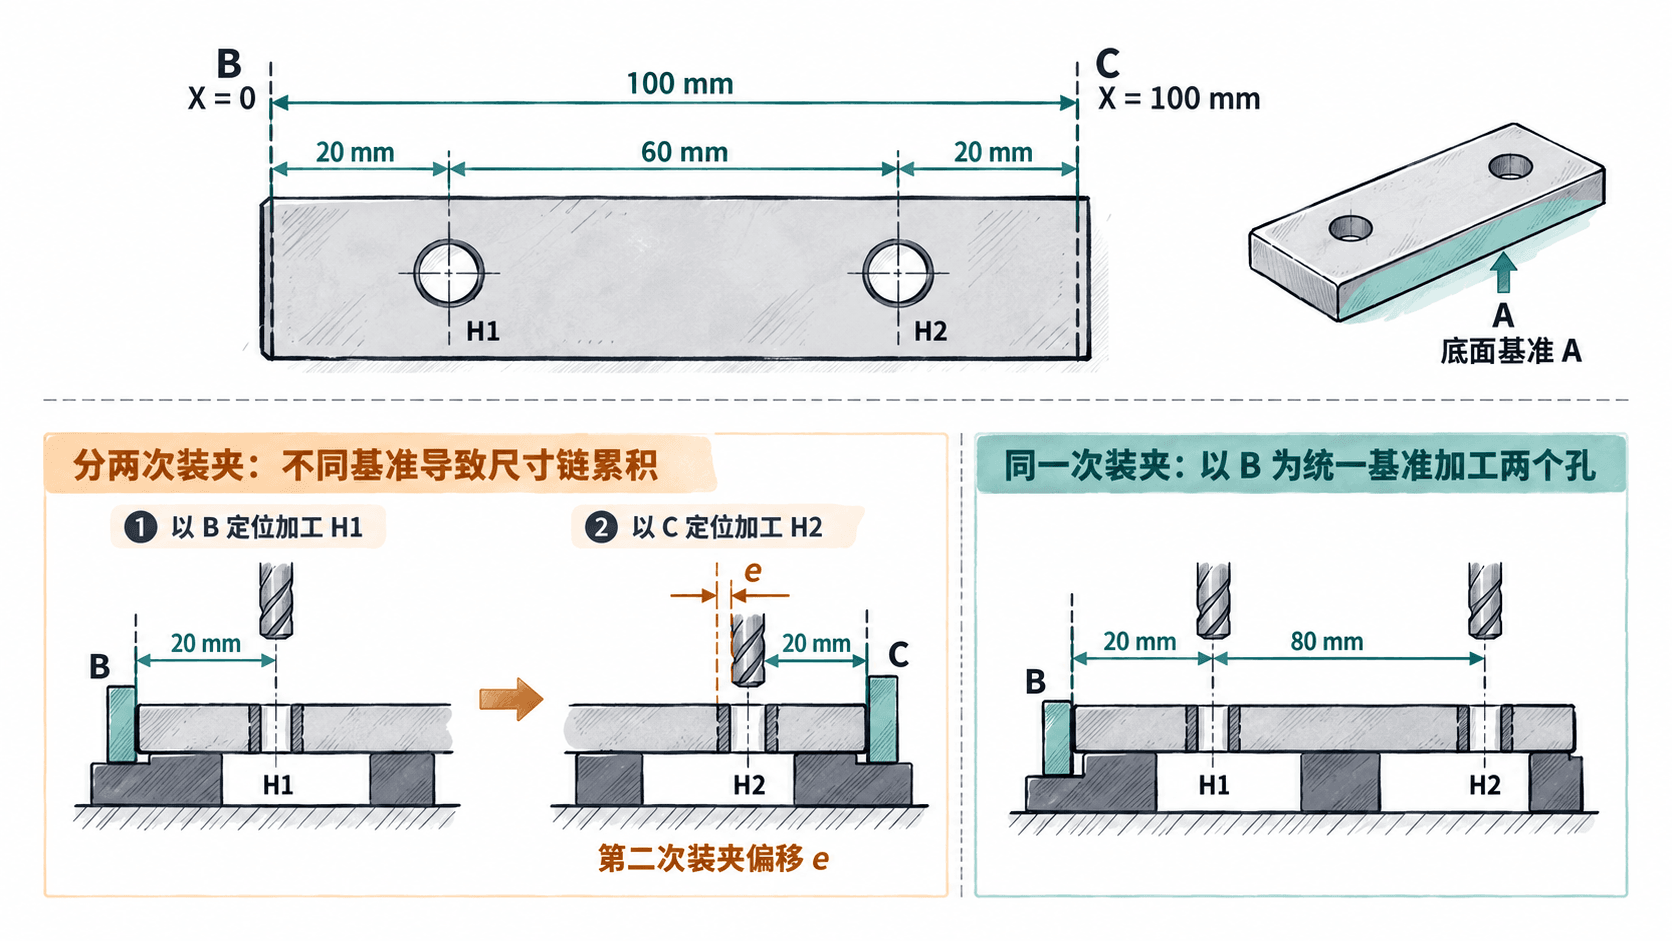
这条尺寸链说明:最终孔距同时受到零件总长度、两道孔加工误差以及第二次装夹偏差影响。其中 B 与 C 之间的基准转换,使原本不直接属于功能孔距的外形长度公差也进入了计算。
用最不利组合计算误差积累
假设现场工艺能力评估得到以下允许偏差,全部沿孔距测量方向 X 统计。表中的数值为本案例假设的工序控制指标,不是机床或工艺的通用保证精度。
| 误差来源 | 名义值 | 允许偏差 |
|---|---|---|
| B 到 C 的长度 | 100.00 mm | ±0.04 mm |
| B 到 H1 的距离 | 20.00 mm | ±0.03 mm |
| C 端加工 H2 的刀位距离 | 20.00 mm | ±0.03 mm |
| 第二次装夹偏移 | 0 mm | ±0.02 mm |
先计算名义孔距:
采用最不利公差叠加法,将各项独立可能出现的极限偏差按绝对值求和:
因此,最终孔距的极限范围为 59.88~60.12 mm,超出图纸规定的 59.90~60.10 mm。虽然名义尺寸完全正确,各工序也可能分别合格,但该工艺的公差分配无法保证所有零件的孔距合格。
例如某件支架实测 B 到 C 为 100.04 mm、B 到 H1 为 19.97 mm,第二次加工的刀位距离为 19.97 mm,同时装夹向右偏移 0.02 mm,则 H2 相对 B 的位置为 80.09 mm,最终孔距为 60.12 mm。这是一种各项误差均未超出分配范围、最终功能尺寸却超差的具体组合。
实际批量生产还可结合误差分布使用统计公差分析,但均方根方法需要独立性、分布与过程稳定性等依据,不能直接代替本例采用的极限合格保证。
区分定位偏差和加工误差
发现孔距超差后,应按误差发生的位置追查,而不是直接缩小所有工序公差。
定位与装夹误差发生在工件相对机床坐标系重新建立位置时。第二次以 C 贴靠定位块,如果端面残留毛刺或切屑,工件可能没有贴实;夹紧力过大还可能造成弹性变形,松夹后出现回弹。
可采用同一件工件重复装卸 10 次的方法评估定位重复性,每次测量相对机床基准的 X 向位置。若希望把本例装夹偏差控制在 ±0.02 mm,除检查重复测量极差外,还必须确认平均位置相对设定零点的偏移。仅有极差不超过 0.04 mm,并不能证明绝对偏移一定在 ±0.02 mm 内。
加工误差发生在定位完成之后,主要包括刀具偏摆、钻头偏斜、机床定位误差和切削受力造成的偏移。本例分配给每个孔的 ±0.03 mm 应通过首件测量确认,不能直接把机床说明书中的轴定位精度当作实际孔中心精度。
公共偏移与差异偏移还应分别处理。如果两孔在同一次装夹中加工,共同产生的 X 向平移量 会同时进入两个孔的绝对坐标,在计算孔距时相互抵消;若只在第二次装夹时产生偏移,该误差就会直接传递到孔距。
安装底面 A 的要求不能简单并入这条 X 向孔距链。例如图纸另行规定 A 面平面度不大于 0.05 mm,应先精铣并检验 A 面。A 面翘曲可能引起装夹倾斜、孔轴方向偏差或松夹回弹,但平面度数值不能未经几何投影就直接加到孔中心距的线性公差中。孔距和安装面几何公差必须分别检验。
调整工序降低公差叠加
针对原工艺,优先采用统一加工基准、减少重复装夹,而不是立即要求所有设备达到更小的误差。
修改后的工艺可以按以下顺序实施:
- 粗加工外形后精铣安装底面 A 和定位端面 B,去除毛刺并确认定位面的平面度及相互方向满足工艺要求。
- 在夹具上以 A 作主要支承面、B 作 X 向定位面,并通过另一垂直侧面约束剩余自由度,避免 B、C 两端同时刚性顶紧形成过定位。
- 保持一次装夹,使用同一个 B 基准建立坐标,分别将 H1 和 H2 的中心位置设置为 X=20.00 mm、X=80.00 mm。
- 先加工预孔,再在同一坐标系下精加工两个孔,完成后测量孔中心位置和孔距。
假设两孔相对统一坐标基准的加工偏差仍各为 ±0.03 mm,那么孔距最不利偏差变为:
理论孔距范围缩小为 59.94~60.06 mm,落在规定的 59.90~60.10 mm 内。原先的 B 到 C 长度误差和第二次装夹误差不再进入孔距尺寸链。
判断后续工序还能修正什么
误差能否修正,取决于相关几何特征是否仍留有加工余量,以及修正工序是否能够重新控制目标位置。
| 发现的偏差 | 可行处理 | 原因 |
|---|---|---|
| A 面平面度超差,尚留精铣余量 | 修正支承与夹紧后精铣 A 面 | 可以重新形成合格安装基准 |
| B、C 外形长度偏差,孔尚未加工 | 修正外形尺寸或改用统一 B 基准 | 可消除后续基准转换影响 |
| 预孔中心偏移,仍有足够径向余量 | 采用镗削或铣削插补重新定位孔中心 | 刀具可按目标坐标修正孔壁 |
| 最终孔已加工完成且孔距超差 | 评估返修余量,否则隔离并按规定处置 | 单纯精铣端面不能移动既有孔中心 |
例如最终要求加工直径 10.0 mm 的孔,可以先钻直径 9.5 mm 的预孔,名义径向余量为 0.25 mm。若预孔偏心 0.10 mm,在满足刀具、尺寸及加工稳定性要求的前提下,后续镗削或铣削插补仍有机会重新建立孔中心。普通铰刀通常沿已有孔导向,不能把铰孔当作可靠的位置纠偏工序。
最后进行一次首件复核:以图纸规定的测量基准建立坐标,分别记录 H1、H2 的实际中心位置,计算两孔实际中心距,并独立检查 A 面平面度及孔轴方向要求。若测得 H1 位于 X=19.97 mm、H2 位于 X=80.09 mm,则实际孔距为 60.12 mm,应判定为孔距不合格,不能因为两个孔的直径合格而放行。
对于这类跨装夹孔距,工艺评审时应优先消除不必要的基准转换;无法消除时,必须明确每一项误差预算、验证夹具重复定位能力,并在不可逆的精加工之前保留足够的纠偏余量。