
制造工艺 / 系统课时
识读尺寸公差和形位控制要求
识读尺寸公差和形位控制要求
面对带有尺寸偏差、基准符号和几何公差框的零件图,不能只把标称尺寸抄进加工程序。本课以铝合金安装板为例,计算尺寸合格范围,识别孔位、定位面和表面质量要求,并整理出可用于工艺规划与首件检验的关键特征清单。
学习目标
- 将线性尺寸、孔径及上下偏差转换为明确的尺寸验收范围。
- 识别基准、平面度、平行度、位置度和表面粗糙度的控制对象。
- 从工程图提取关键受控特征,确定加工基准与首件测量方法。
确认图纸的判读口径
读图时先检查标题栏和技术要求,而不是直接从最大尺寸开始编程。需要确认图号、修订版次、单位、投影法、材料、未注公差依据和特殊技术要求。同一个零件的不同版次可能改变孔位或装配面的公差,使用旧版图纸会使加工结果失去验收依据。
本课采用一块铝合金矩形安装板作为示例,图纸单位为 mm,外形长 80、宽 50、厚 12,板上有一个安装通孔。假设图纸明确规定以下要求:
- 长度为 80±0.10 mm,厚度为 12±0.05 mm。
- 通孔直径为 ⌀6.00 mm,上偏差 +0.10 mm,下偏差 0 mm。
- 底部安装面标为基准 A,长侧面标为基准 B,短侧面标为基准 C。
- 通孔中心距基准 C 为 20 mm,距基准 B 为 15 mm,这两个尺寸均以方框标注为理论正确尺寸。
- 基准 A 所在表面要求平面度 0.05 mm、粗糙度 Ra 1.6 μm;上表面对 A 的平行度为 0.05 mm;通孔的位置度为 ⌀0.20 mm,引用基准 A、B、C。
这些数值是教学示例,并非所有安装板的通用要求。实际加工必须以受控图纸及其引用的标准为准。ISO GPS 与 ASME Y14.5 在部分公差解释和材料条件规则上存在差异,不应将两套标准的默认规则随意混用。
将尺寸公差转换为上下限
线性尺寸通常由公称尺寸和允许偏差组成。80±0.10 mm 表示实际长度允许在 79.90~80.10 mm 之间,边界值也属于合格范围。厚度 12±0.05 mm 对应 11.95~12.05 mm。
孔径采用单向公差时,计算方式不同。⌀6.00 mm、上偏差 +0.10 mm、下偏差 0 mm,表示孔径必须在 6.00~6.10 mm 之间,而不是 5.90~6.10 mm。
| 图纸尺寸 | 最小允许值 | 最大允许值 | 实测示例 | 判定 |
|---|---|---|---|---|
| 80±0.10 mm | 79.90 | 80.10 | 80.07 | 合格 |
| 12±0.05 mm | 11.95 | 12.05 | 11.96 | 合格 |
| ⌀6.00,上偏差 +0.10、下偏差 0 | 6.00 | 6.10 | 6.11 | 不合格 |
最后一行即使只超出 0.01 mm,也不能直接判为合格。还应考虑测量不确定度和企业规定的验收判定规则,不能擅自扩大图纸允许范围。
工程图上以方框表示的理论正确尺寸(基本尺寸)需要区别对待。例如孔中心相对基准 C 的 20 mm 和相对基准 B 的 15 mm,是建立理论位置的精确值,不能自行附加 ±0.10 mm。孔中心及孔轴允许怎样偏离理论位置,应结合位置度公差判断。
识别基准与几何公差的约束关系
基准符号由带字母的方框及指引标识构成。图纸上的 A、B、C 指定实际基准特征,测量或装夹时通过这些特征建立理想基准参考体系;不能直接把存在加工误差的实物表面当成完全理想的几何平面。
对于本例安装板,可按以下顺序理解其定位关系:
- 以底部安装面 A 建立主要参考平面,约束零件的主要姿态。
- 以长侧面 B 建立次级参考方向,确定板件的朝向。
- 以短侧面 C 完成剩余位置约束,建立孔位测量所需的参考原点。
这一顺序对应孔位置度公差框中的 A、B、C。实际定位点、夹具接触方式与基准模拟体应根据零件结构和适用标准确定。
本例孔的位置度标注可读作“位置度|⌀0.20|A|B|C”。它要求孔的提取轴线处于围绕理论正确轴线、直径为 0.20 mm 的圆柱形公差带内。由于该示例没有指定最大实体等材料条件修饰符,不能自行增加所谓的补偿公差。
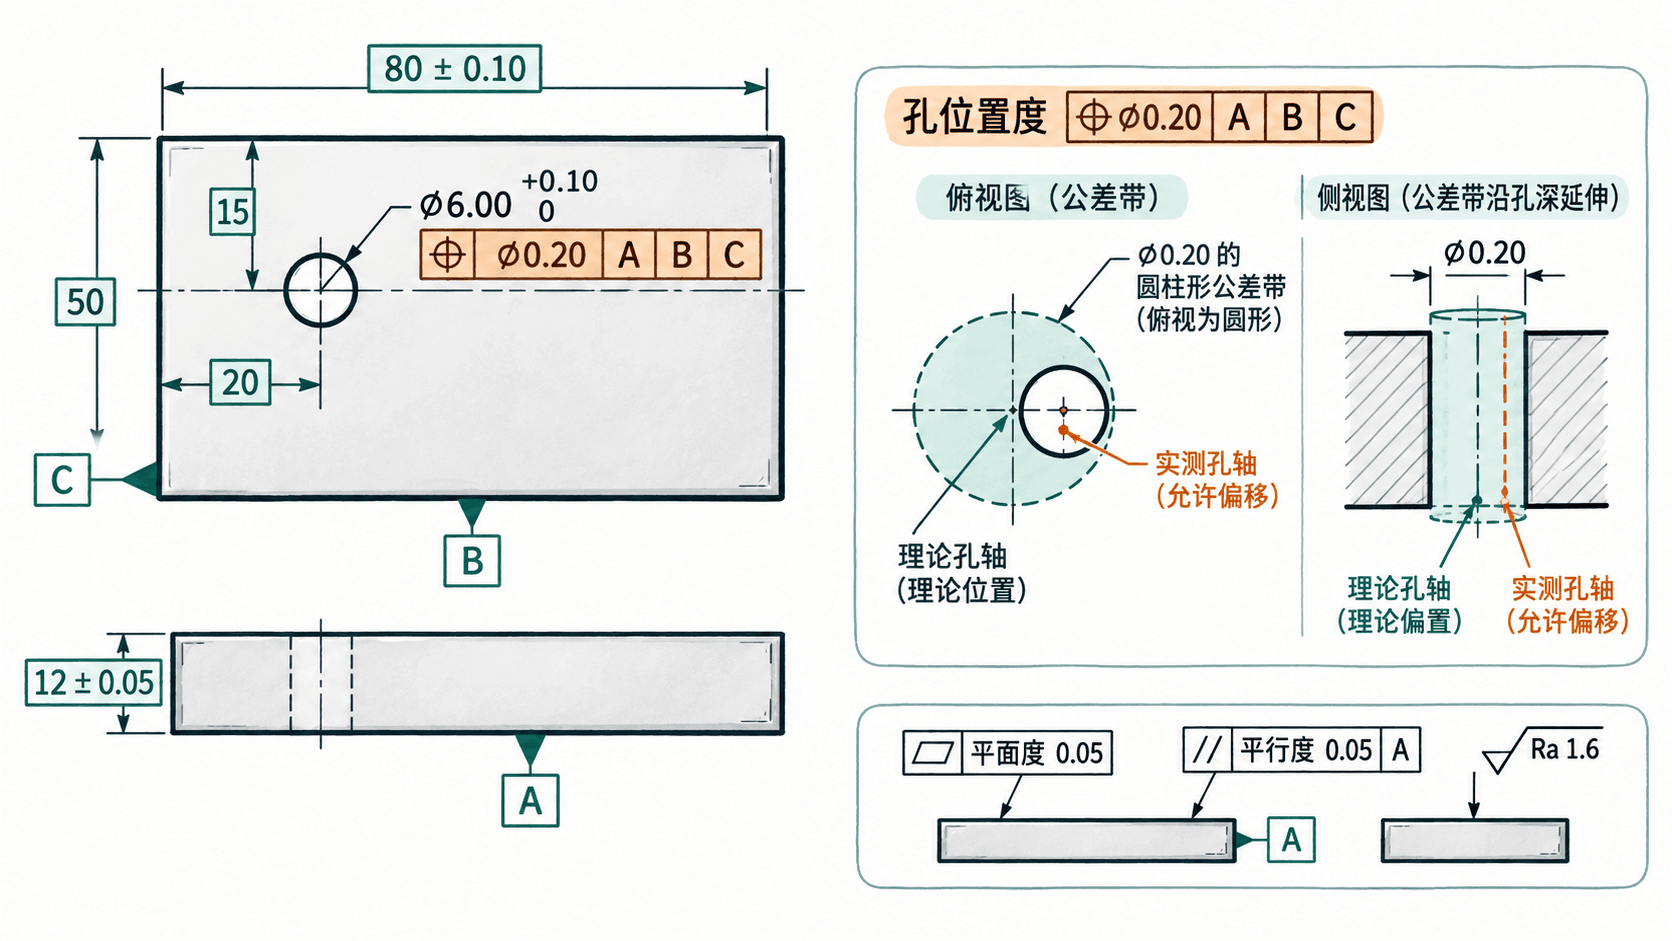
位置度容易被误读为 X、Y 两方向分别允许 ±0.20 mm。实际上,直径 0.20 mm 的圆形截面公差带对应最大径向偏移 0.10 mm。
例如,在正确建立 A、B、C 基准后,某截面孔中心相对理论位置的偏差为 X=+0.06 mm、Y=-0.07 mm。该截面的直径方向位置偏差为:
由于 0.184 mm 小于 0.20 mm,该截面的中心位置满足要求。但这只是截面计算示例,并不能单独证明整个孔位置度合格:实际检验还需评价孔的提取轴线在完整受控长度内是否处于圆柱公差带中,不能遗漏孔轴倾斜误差。
区分形状、方向和表面质量要求
几何公差控制的对象不同,不能仅凭外形尺寸合格推断其他要求也合格。加工工艺规划中,尤其应区分以下几类标注。
| 标注要求 | 控制含义 | 常用检验思路 |
|---|---|---|
| 平面度 0.05 | 被测表面须位于间距 0.05 mm 的两平行平面之间 | 平面度测量或三坐标评价 |
| 平行度 0.05,基准 A | 被测表面须位于与 A 平行、间距 0.05 mm 的两平行平面之间 | 按 A 建基准后评价方向偏差 |
| 垂直度 0.05,基准 A | 被测要素须满足相对 A 的垂直方向公差带要求 | 按受控要素类型进行几何评价 |
| 位置度 ⌀0.20,基准 A、B、C | 孔轴线须处于相对理论位置的圆柱形公差带中 | 三坐标评价孔轴位置 |
| Ra 1.6 μm | 被指定表面的算术平均粗糙度参数须满足要求 | 使用粗糙度测量仪并按规定条件评价 |
平面度不需要引用外部基准,因为它控制的是表面自身形状。平行度和位置度则必须理解指定的基准关系。垂直度公差带的具体形状取决于受控要素及是否带有直径符号,不能把所有垂直度标注都解释为两平行平面。
本例要求底面 A 的平面度不大于 0.05 mm,上表面对 A 的平行度不大于 0.05 mm。若只在四个角测量板厚,即使全部得到 12.00 mm,也不能保证整个安装面没有局部翘曲,更不能代替平面度和完整的平行度评价。
表面粗糙度 Ra 1.6 μm 描述的是指定尺度下的表面微观轮廓特征,不是允许的尺寸波动,也不是平面度值。Ra 1.6 μm 与 0.0016 mm 在单位上虽然可以换算,但不能用一个参数替代另一个参数的几何控制含义。
如果图纸在安装面指定 Ra 1.6 μm,可优先规划稳定的精铣工序,并通过试切和粗糙度仪实测确认是否达到要求。具体加工参数取决于材料、刀具、机床和装夹条件;不能因为采用了精铣就直接认定粗糙度合格。
提取关键特征并形成首件检验清单
将工程图转换为加工工艺路线时,优先识别影响装配定位、配合和功能的特征。对于本例安装板,可先加工底面 A,再用已加工的 A 作为定位基础加工厚度及相关表面;随后按 A、B、C 的要求建立加工定位关系,完成安装孔,并验证孔径和孔位置度。
以下清单可作为工艺卡及首件检验记录的起点:
| 关键特征 | 图纸验收要求 | 建议检验方式 |
|---|---|---|
| 外形长度 | 79.90~80.10 mm | 卡尺或三坐标测量 |
| 板厚 | 11.95~12.05 mm | 千分尺多点测量 |
| 安装孔直径 | 6.00~6.10 mm | 适用的内径量具或通止规 |
| 安装孔位置度 | ⌀0.20,相对 A、B、C | 三坐标建立基准体系并评价孔轴 |
| 底面 A 平面度 | ≤0.05 mm | 平面度测量或三坐标评价 |
| 上表面平行度 | ≤0.05 mm,相对 A | 按 A 建基准后评价 |
| 底面 A 粗糙度 | Ra ≤1.6 μm | 粗糙度测量仪 |
通止规可用于按相应量规规则检查孔的尺寸配合要求,但普通孔径通止规不能证明孔位置度合格。测量位置度时还应核实三坐标的基准建立、采点策略与轴线评价方法,避免把单点孔中心结果当作完整检验结论。
实际填写检验记录时,除实测数值和合格判定外,还应保留图纸版次、检测设备编号及必要的测量条件。若图纸对未注尺寸、表面纹理或验收方式另有总则,应纳入同一清单,不得遗漏。
最终形成的关键特征表应做到每条要求都能回答三个问题:加工中由哪道工序保证、检验时以什么基准测量、实测到什么范围才算合格。这样才能将零件工程图上的标注转化为可执行、可验证的加工要求。