
制造工艺 / 系统课时
分配粗加工和精加工的切削余量
分配粗加工和精加工的切削余量
拿到安装板的毛坯尺寸和成品公差后,要先算清粗加工切到哪里、精加工每个表面还剩多少材料。本课用一块铝合金板演示尺寸方向的余量分配,并给出工序安排与检验方法,避免粗铣过头或精铣吃刀过大。
学习目标
- 区分总加工余量、粗加工去除量、精加工留量和单刀切削量。
- 按毛坯与成品尺寸,计算相对两面各自的预留材料。
- 依据表面质量、零件刚性和实际装夹状态修正工艺。
先确认成品要求与毛坯状态
以 6061-T6 铝合金矩形安装板为例,锯切毛坯名义尺寸为 104 × 64 × 23 mm;成品长、宽、厚分别为 100.00±0.10、60.00±0.10、20.00±0.05 mm。两大平面要求 Ra 1.6 μm,四周侧面要求 Ra 3.2 μm。尺寸与粗糙度均为本案例的工艺输入,不是铝合金通用标准。
粗加工负责高效去除锯切余料,并保留均匀、连续的精加工材料;精加工用较稳定的切削负载达到尺寸和表面要求。开始计算前,要测量毛坯长宽厚、锯切斜度及表面缺陷,并识别哪一面将作为定位基准。
用尺寸倒推各面的余量
对于由两个相对外表面共同形成的尺寸,按对称去除估算:总余量=毛坯尺寸-成品尺寸;精加工总余量=粗加工目标尺寸-成品尺寸;每面精加工留量=精加工总余量÷2。只有两面都加工且按中心对称分配时,才能除以 2;单面加工应直接按该面计算。
下表的去除量均按尺寸方向统计,默认各对相对面平均分配,单位为 mm。
| 尺寸方向 | 毛坯 | 粗加工后 | 成品 | 粗加工去除总量 | 精加工每面留量 |
|---|---|---|---|---|---|
| 长度 | 104 | 100.8 | 100.0 | 3.2 | 0.4 |
| 宽度 | 64 | 60.8 | 60.0 | 3.2 | 0.4 |
| 厚度 | 23 | 20.6 | 20.0 | 2.4 | 0.3 |
例如长度方向,毛坯每端原有 2.0 mm;粗铣每端去除 1.6 mm 后,留下 0.4 mm 供精铣。厚度方向则是每面先去除 1.2 mm,再留 0.3 mm。此处 0.4 mm、0.3 mm 是示例工艺留量,必须结合刀具、夹持和试切结果确认。
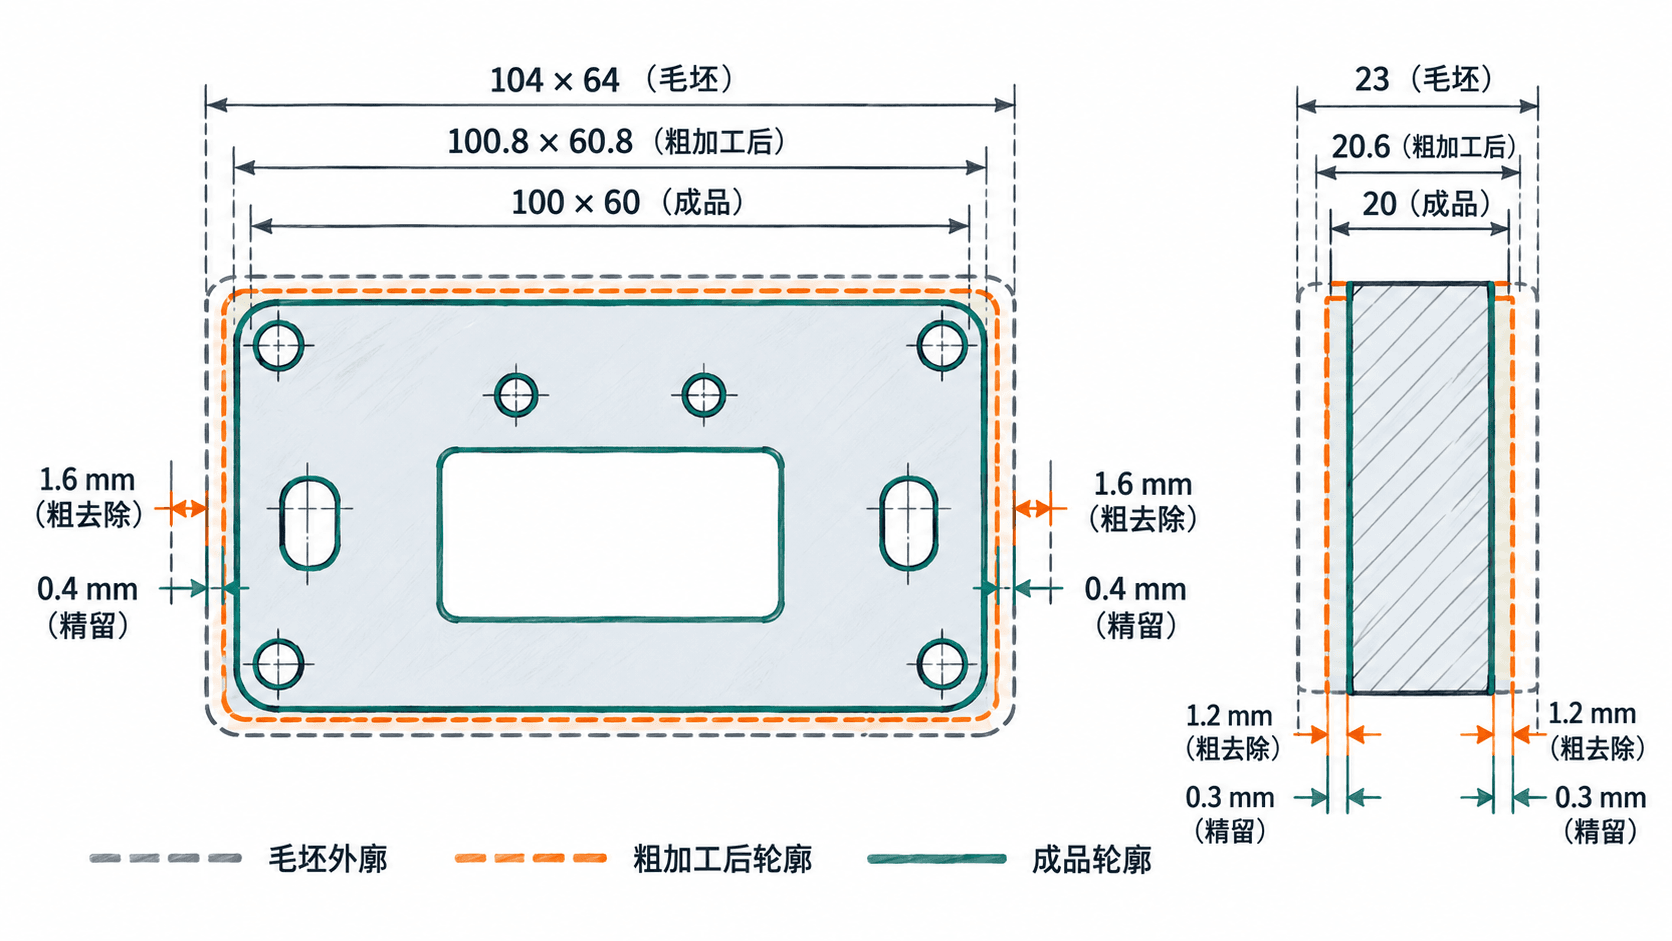
把计算结果写成加工工序
- 建立定位基准:先粗铣一大平面,翻面稳定装夹;记录两面实际去除量。对称分配是计算起点,实际基准面的留量以测量为准。
- 粗铣外廓和大平面:在工序卡写明粗加工目标 100.8 × 60.8 × 20.6 mm;长度和宽度方向各侧保留约 0.4 mm,厚度两面各保留约 0.3 mm。
- 释放并复核变形:对夹持后易翘曲的工件,粗加工后松夹、重新支承并复测;若有局部材料不足,不得直接进入精加工。
- 精铣基准面与相对面,再精铣外廓:按重新确定的基准和刀具补偿,分面去除剩余材料,目标尺寸分别为 20.00、100.00、60.00 mm,不能把总留量误当作单面进刀量。
切削余量不等于单刀切削量。例如长度方向每端的 1.6 mm 粗去除量,可在条件允许时分两次径向吃刀各 0.8 mm;最后的 0.4 mm 才是精铣余量。实际每刀径向吃刀量、轴向切深、转速与进给还须依据刀具手册、悬伸、机床功率和装夹刚性设置,不能由留量单独决定。
遇到薄壁、余量不均和精度要求时怎么改
- 薄壁容易弹刀:若局部壁厚只有 2 mm,不照搬外框每侧 0.4 mm 的最终切削。可以试留 0.2 mm 作最后轻切,两侧交替加工,并用试件检查回弹与振纹;精加工策略需与薄壁结构匹配。
- 毛坯偏心或锯切不正:若某一侧到成品面的实际可切材料仅 0.25 mm,却计划精铣 0.4 mm,该面无法按计划完整去除粗刀纹。应重新找正、调整各面分配,必要时更换毛坯。
- 厚度公差更严:本例厚度要求 20.00±0.05 mm。粗铣后用千分尺在四角与中心测量,确认最薄处仍有加工空间;精铣后待工件温度稳定,再检验厚度、平面度和规定的 Ra 1.6 μm。
只有当粗加工后的最不利位置仍有足够材料、精加工切削负载可控,且完工检验满足图纸要求,这份余量分配才可用于后续同类零件。