
制造工艺 / 系统课时
理清NC程序从编写到执行的流程
理清NC程序从编写到执行的流程
一份 NC 程序能驱动机床运动,但程序文本并不会直接变成电机指令。本课用铝板上方的 L 形轨迹演示从读图、规划刀路、生成 G 代码,到控制器解释、轨迹插补和轴执行的完整链路,并用离线仿真核对各阶段的输入与输出。
学习目标
- 区分零件图、工艺卡、刀位轨迹和 NC 文件的职责与交付物。
- 解释控制器如何把 G 代码转换为插补指令并驱动各轴。
- 通过不切削的 NC 程序核对路径、进给和程序结束状态。
从零件图提取工艺输入
假设一块 40 mm × 30 mm 的铝板,上表面为 Z0,左下角为 G54 工件坐标原点。图纸要求沿 X 正向 20 mm,再沿 Y 正向 10 mm 形成 L 形路径。为观察指令执行,本例将刀尖保持在 Z5 mm 空走,不去除材料。
读图首先明确几何尺寸、基准、公差和待加工特征。工艺规划还需确定装夹、刀具、对刀、加工顺序、切削深度及进给转速。其交付物是可审核的工艺卡:本例至少记录 G54 原点、Z0 所指的表面、两条 XY 路径及离工件 5 mm 的演示高度。
工艺卡确定后,CAM 可生成刀位轨迹,再由匹配机床控制器的后处理器输出 NC 文件;简单路径也可手写。刀具中心路径可能因刀具半径、长度补偿而不同于图纸几何线,不能把图纸轮廓直接当成可执行的刀位坐标。
NC 文件在控制器里经历什么
NC 文件以 G、M、坐标以及 F、S、T 等地址字描述加工动作。载入后,解释器根据当前模态识别语义:G21 设定毫米,G90 设定绝对坐标,G54 选择工件坐标系,G1 代表直线进给;M 代码按控制器约定执行主轴、冷却或程序结束等辅助动作。
解释器把目标位置、运动类型及进给参数交给运动规划器,并非每读到一行就让电机立即走完这一行。规划器还需考虑各轴速度和加速度上限、转角处理模式,以及前后相邻刀路的速度衔接。
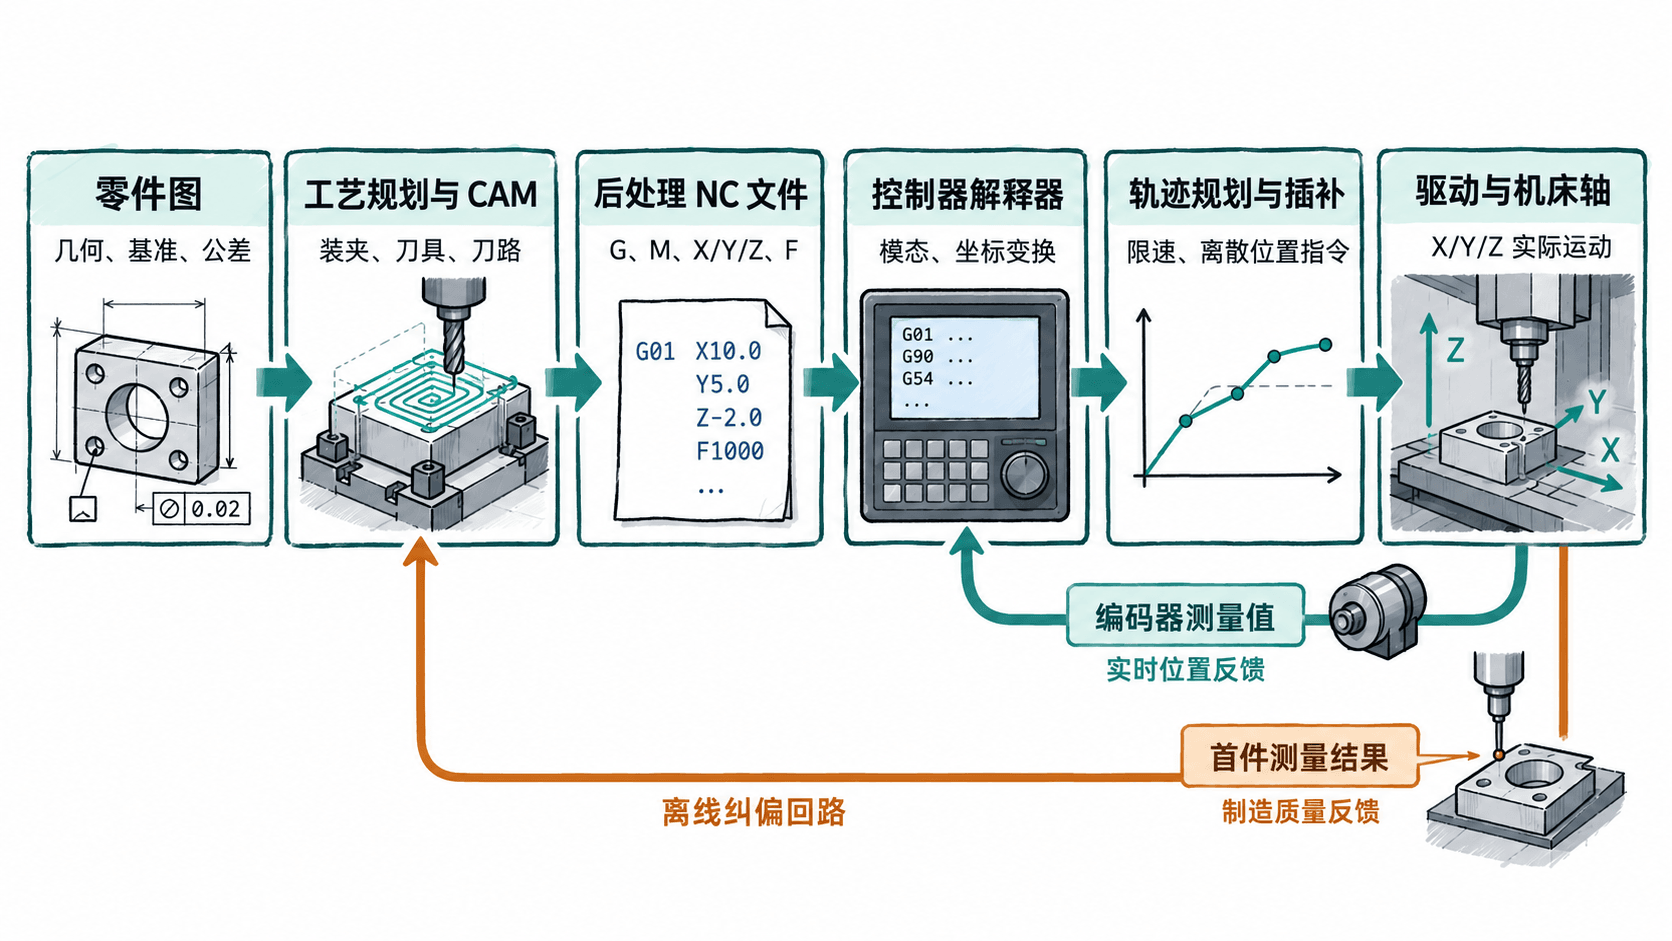
这里有两条不同的反馈链路:机床内部的伺服反馈用于修正运动跟随误差;首件尺寸检测属于加工后的工艺纠偏,不能代替实时运动控制。不同数控系统支持的代码和执行细节并不完全一致,移植程序应核对对应控制器手册。
插补结果如何变成实际运动
以 G1 X20 Y0 F300 为例,假设当前位于 X0、Y0,且采用毫米、绝对坐标和每分钟进给。这条直线路径长 20 mm,名义进给 300 mm/min,即 5 mm/s。忽略加减速时约需 4 s;接着沿 Y 正向走 10 mm,名义耗时约 2 s。
插补器在控制周期内生成各轴的目标位置或速度,驱动器据此控制电机。闭环伺服轴使用编码器反馈校正偏差;某些步进轴则不具备同等的实际位置反馈。受加减速、行程限制与负载影响,刀具在短路径上未必达到编程进给速度。
用离线程序验证整条链路
以下按 LinuxCNC 2.9 的 G-code 语义 编写,假设在三轴仿真实例中已将 G54 原点设为工件左下角、上表面 Z0。将代码保存为 l-path.ngc 后载入仿真控制器。本例不启动主轴、不切削材料,仅检验指令解析和路径显示。
(SIMULATION ONLY - G54 Z0 IS STOCK TOP)
G21 G17 G90 G94
G40 G49 G80
G54
G0 Z10
G0 X0 Y0
(TRACE TWO LINES ABOVE THE PART)
G1 Z5 F120
G1 X20 Y0 F300
G1 X20 Y10
G0 Z10
M2
预期结果: 仿真先到 (0,0,10),以 F120 下移至 (0,0,5),随后在 Z5 高度依次经过 (20,0,5)、(20,10,5),最后抬到 (20,10,10),由 M2 结束。两条水平进给段共长 30 mm,恒速理论用时约 6 s;不包括下移、快移和加减速时间。
可按以下顺序核验:
- 检查程序能否载入,并确认
G21、G90、G54的状态。 - 在轨迹视图检查两条互相垂直的进给线是否始终处于 Z5。
- 检查终点和抬刀位置;若路径整体平移,优先核对 G54;若比例出现 25.4 倍差异,核对 G20/G21。
真正上机前还缺哪些条件
示例中的 G49 会取消刀长补偿,G0 Z10 只是工件坐标中的位置,绝不自动等于安全平面。上机前必须依据设备规程重新建立刀长补偿、零偏、安全退刀高度和装夹避让区,并确认软硬限位、单段运行与空运行的适用方法。不得把该仿真示例直接用于实际加工。
若仿真路径正确,实物却存在位置偏差,先检查装夹定位、G54、刀具补偿和检验基准,再判断是否需要修改 NC 文件。完整链路的末端应是可追溯的首件记录,例如终点位置实测值、图纸公差与判定结果,而不只是控制器显示“程序结束”。