
制造工艺 / 系统课时
生成二维铣削路径与加工顺序
生成二维铣削路径与加工顺序
面对带浅腔的铝板,CAM 应先清除大部分材料,再分别修整腔底和侧壁。本篇以 Autodesk Fusion 的三条二维刀路为例,设置刀具、切削层深和精加工余量,并通过仿真验证工序顺序与加工结果。
学习目标
- 为指定浅腔建立可计算的二维粗加工与精加工刀路。
- 分清径向、轴向余量及三种路径策略的用途。
- 按实际加工顺序模拟毛坯去除,发现漏加工和危险移动。
准备模型与加工设置
练习件使用 6061 铝合金毛坯,外形为 80×60×12 mm;上表面中央有 40×20 mm、深 4 mm 的封闭浅腔,四个内角半径 R4 mm。可在 Fusion 的 Design 工作区画矩形、拉伸成板,再在顶面画圆角矩形并向下切除 4 mm。
切换到 Manufacture(制造)→ Milling(铣削)→ Setup(设置)→ New Setup(新建设置):
- Operation Type 选择 Milling,Model 指向零件实体。
- Stock 选择 Relative Size Box,四周、顶部和底部的毛坯偏置均设为 0 mm,使初始毛坯保持 80×60×12 mm 的实心长方体。
- WCS 令 Z 正向离开工件,原点选毛坯顶面左前角;以下顶面记为 Z0,腔底为 Z-4 mm。
- 如有虎钳模型,将其指定为 Fixture。本例只加工浅腔,不切穿外轮廓;装夹时仍要核对钳口位置。
三条工序共用一把 T1:直径 6 mm、双刃硬质合金平底立铣刀,刃长至少 8 mm。演示初值采用主轴 10000 r/min、切削进给 800 mm/min,对应每齿进给 0.04 mm。该参数仅用于学习和离线仿真,实机必须结合刀具推荐值、材料状态及机床能力调整。
设置自适应粗加工刀路
选择 Milling → 2D → 2D Adaptive Roughing(旧版常称 2D Adaptive Clearing)。在 Geometry 选浅腔底面,确保仅加工腔内;不要把整个板的外边界误选为清料区域。
在操作对话框中依次设置:
| 选项卡 | 参数 | 练习取值 |
|---|---|---|
| Tool | Tool、Spindle Speed、Cutting Feedrate | T1、10000 r/min、800 mm/min |
| Heights | Top Height、Bottom Height | 工件顶面 Z0、腔底 Z-4 mm |
| Heights | Clearance Height、Retract Height | 相对毛坯顶面 +10 mm、+5 mm |
| Passes | Optimal Load | 2.0 mm |
| Passes | Maximum Roughing Stepdown | 1.0 mm |
| Passes | Stock to Leave | Radial 0.20 mm、Axial 0.10 mm |
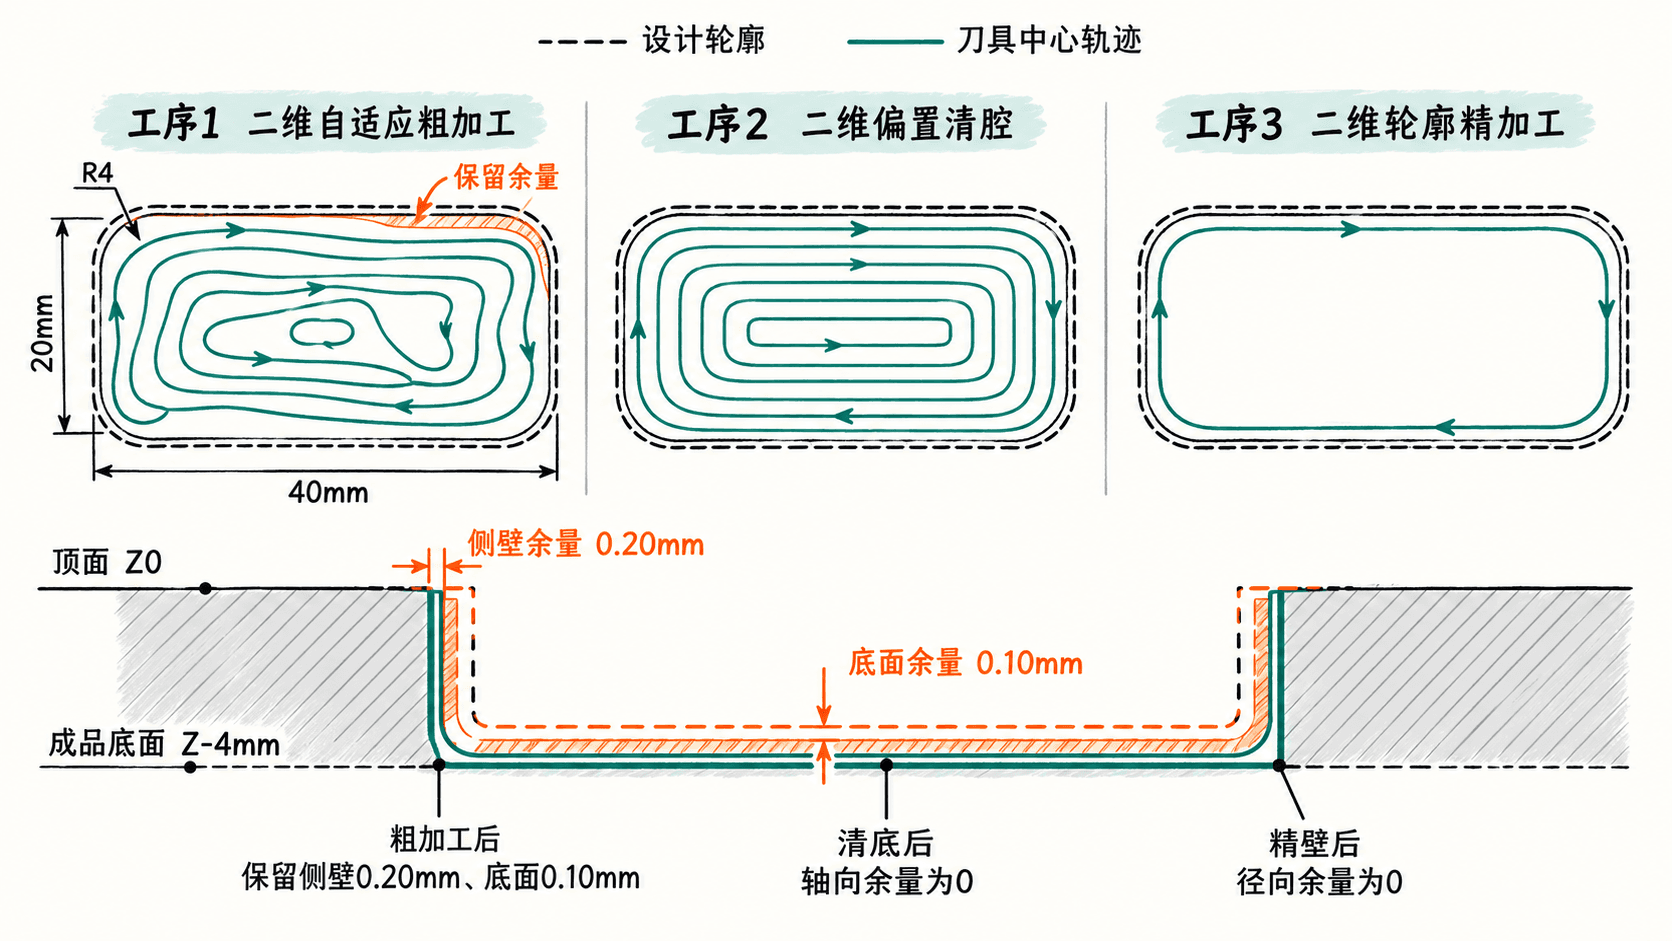
点击 OK 生成刀路。自适应策略通过连续转向避免频繁满刀宽切削;Optimal Load 控制主要横向吃刀量,Maximum Roughing Stepdown 限制每层最大下切深度。最终应在腔壁留下 0.20 mm、腔底留下 0.10 mm 材料,而不是直接加工到成品面。
分别完成腔底和侧壁精加工
先建立 2D Offset Roughing(旧版 2D Pocket Clearing)刀路,仍选同一腔底面。它按腔形生成逐圈偏置的清腔路径。将 Stock to Leave 设为 Radial 0.20 mm、Axial 0 mm,底部高度仍选 Z-4 mm,并保留合理的分层设置。这样先把底面修到设计深度,同时继续给侧壁留 0.20 mm 余量;若出现大量空切,应检查余料加工选项与前道工序状态。
再建立 Milling → 2D → 2D Contour。在 Geometry 选择浅腔底部的封闭内轮廓,检查刀具中心轨迹位于腔内、不会切向实体外侧;底部高度为 Z-4 mm,关闭 Stock to Leave 或将径向、轴向余量均设为 0。粗加工已去除主要材料,此处沿内壁作最终轮廓精修。
调整工序顺序并核验结果
在浏览器的 Setup 下依次排列 2D Adaptive Roughing → 2D Offset Roughing → 2D Contour。如果顺序不对,拖动操作重新排列,并重新生成受影响的刀路。不要先精加工再粗加工,否则后续粗刀可能破坏已完成的表面。
选中整个 Setup,执行 Actions → Simulate,在模拟环境中开启 Display → Stock 和刀路显示,按时间顺序查看:
- 粗加工后:腔内大部分材料被清除,底部与侧壁仍有正余量。
- 清底后:底面到 Z-4 mm,侧壁仍留约 0.20 mm。
- 精壁后:轮廓达到设计尺寸,底面没有未清理的台阶,且无刀具或刀柄与夹具碰撞的提示。
将模拟显示切换为毛坯与模型对比,检查是否有欠切或过切区域。只模拟单条精加工工序不能证明整套加工顺序正确;没有导入夹具模型时,模拟也无法替代实际装夹干涉检查。
处理异常刀路
刀路没有生成:先检查是否选中了封闭浅腔的面或边界,再确认 6 mm 刀具可以进入 20 mm 宽的腔。若边界链不闭合,应补齐轮廓,不要盲目修改进给速度。
腔底仍有余料:核对清底工序的 Axial Stock to Leave 是否为 0 mm、Bottom Height 是否指向 Z-4 mm;粗加工保留的 0.10 mm 不会自行消失。
刀路穿过钳口或快速移动过低:复查 Setup 的原点、夹具、Clearance Height 和 Retract Height,并重新仿真。此阶段的验收对象是刀路与模拟毛坯,不是直接上机执行的 NC 程序;后处理与机床空运行仍需单独校核。