
制造工艺 / 系统课时
选择车刀刀片与刀尖几何参数
选择车刀刀片与刀尖几何参数
加工同一根轴时,外圆、端面和沟槽不一定能用同一把刀完成;即便刀片外形相同,材质牌号、刀尖半径和装刀方向也会改变切削结果。以 45 钢短轴为例,建立一套可用于选刀、装刀和首件验证的判断方法。
学习目标
- 根据外圆、端面和切槽任务确定刀具类型及进给方向。
- 识读常见车刀刀片代号,按工件材料与刚性选择刀尖几何。
- 用表面粗糙度算例核对半径、进给,并检查刀具安装风险。
按加工任务区分三种刀具
以下按卡盘位于左侧、工件向右伸出、Z 正向远离主轴、X 正向远离回转中心的常见车床坐标说明。
| 加工任务 | 刀具选择 | 切削动作与检查重点 |
|---|---|---|
| 外圆和台阶 | 外圆车刀,常用 80° 菱形可转位刀片 | 沿 Z 轴纵向走刀;检查刀杆能否靠近轴肩且不碰卡盘 |
| 端面 | 端面车刀,或允许端面切削的外圆复合刀杆 | 通常沿 X 负向由外缘走向中心;检查副切削刃与端面不干涉 |
| 窄槽 | 专用切槽刀杆和规定宽度的槽刀片 | 沿 X 负向径向进刀;检查槽刀宽度、允许切深和侧隙 |
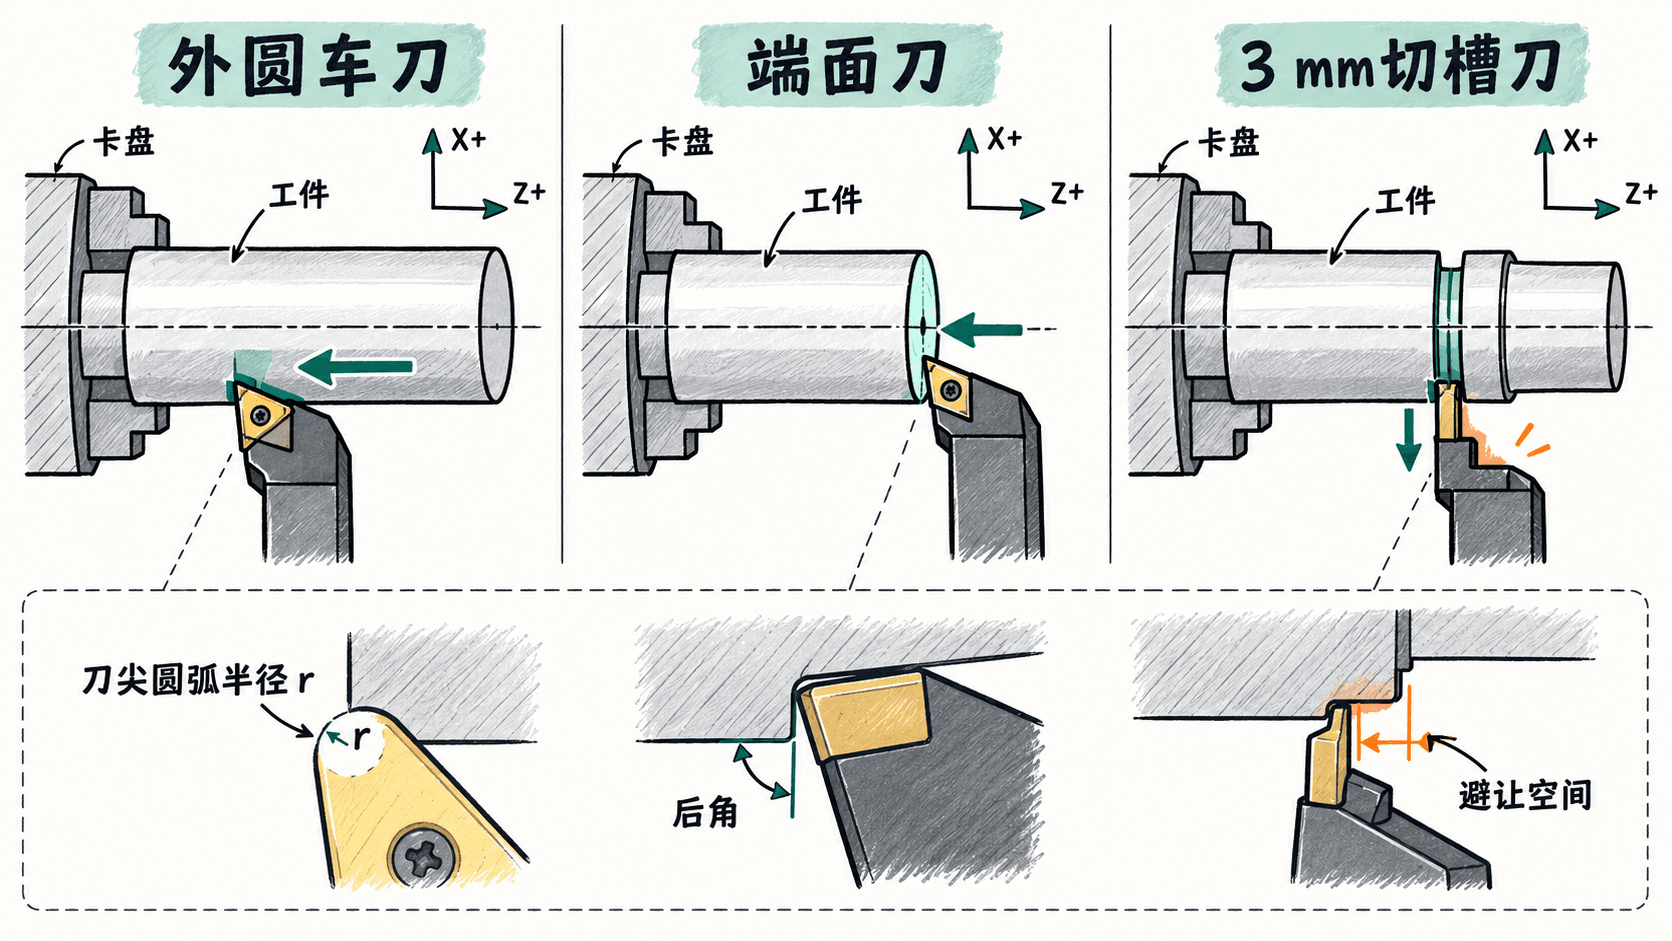
外圆刀并非一定不能车端面:要看刀杆主偏角、刀片装夹方向和刀尖能否从外缘完整切到中心。普通外圆刀片不能直接代替专用槽刀;刀杆侧面可能先与槽壁摩擦。
从刀片代号与工件材料筛选
例如 CNMG 120408 是常见的可转位车削刀片规格:C 表示 80° 菱形,N 表示刀片自身后角为 0°,M 为尺寸公差级,G 为安装孔及断屑结构类型;12 是尺寸代号,04 是厚度代号,08 代表刀尖半径 0.8 mm。0° 后角刀片须与适配刀杆组合,不能当作独立安装角度。
刀片几何代号不等于材质牌号。 ISO 工件材料分类可先缩小选型范围:
| 工件 | ISO 组别 | 初选关注点 |
|---|---|---|
| 45 钢等碳钢 | P | 适用钢件的涂层硬质合金牌号及断屑槽 |
| 304 不锈钢 | M | 抗粘结、较锋利的刃口和适用断屑槽 |
| 灰铸铁 | K | 耐磨性与铸铁工况适配 |
| 铝合金 | N | 锋利、抛光槽型及防粘刀性能 |
同为 CNMG 120408,不同厂家的硬质合金基体、涂层和断屑槽可能不同。订刀前应核对刀杆座、夹紧方式、牌号适用材料、推荐进给及切深;不能仅凭末尾 08 判断适用工况。
用半径和进给估算精车表面
刀尖半径大,通常更利于形成较低的理论进给纹高度,也能加强刀尖;但在细长轴、薄壁件或刚性差的装夹中,较大圆弧可能增加径向切削力,诱发振纹。常用初选可从粗车 0.8 mm、轻精车 0.4 mm 开始,再依据刀片厂商范围和试切结果调整。
以 45 钢短轴从直径 40.0 mm 加工至 36.0 mm、要求外圆 Ra ≤ 3.2 μm 为例:粗车至直径 36.8 mm,单边保留 0.4 mm;精车选半径 0.4 mm 的适用钢件刀片,暂定每转进给 f = 0.12 mm/r。常规圆弧刀尖的理想几何粗糙度近似为:
其中 f、r 以 mm 计,结果为 μm。代入得到 Ra ≈ 1.13 μm,低于图纸要求,但不是首件实测结果。积屑瘤、磨损、振动和断屑状态都会改变表面;最终必须用粗糙度仪确认,且进给要落在具体槽型的推荐范围内。
还要核对轮廓最小凹角:若轴肩根部要求圆角不大于 R0.2,则半径 0.8 mm 的车刀不能直接加工出该凹角,应改用合适的小刀尖或专门退刀槽工序。
检查左右手、中心高与首件
- 先看刀杆制造商标注的左手、右手和安装示意。在上述坐标与常见前置刀架布置下,右手外圆刀通常朝 Z 负向、即朝卡盘方向加工;后置刀架、倒装刀或不同主轴旋向必须重新核对,不能机械套用。
- 将刀片放入完全匹配的刀座,清洁支承面,按厂家规定力矩锁紧。检查刀尖中心高、刀杆伸出长度及卡盘、尾座、轴肩的避让空间;不得让刀杆先于刃口接触工件。
- 切槽前按图纸槽宽选刀:例如宽度 3.0 ± 0.1 mm、径向深度 1.5 mm 的槽,可从厂家明确允许该深度的 3 mm 槽刀系统选起。槽刀不得用普通外圆菱形刀片替代。
- 先在仿真或空运行中核实刀具路径、刀尖方向及安全间隙,再按机床规程试切。首件测量外圆是否为 36.0 mm 目标值、槽宽是否落在 2.9~3.1 mm,并观察端面中心残留、干涉痕和振纹。
刀具选定后,应在工艺卡上同时记录刀杆型号、刀片完整牌号、刀尖半径、左右手方向和适用工序。只记“80° 刀片”无法保证换刀后的安装与加工表现一致。