
制造工艺 / 系统课时
规划槽与外轮廓的进退刀路径
规划槽与外轮廓的进退刀路径
用直径 6 mm 的平底立铣刀加工一条长圆槽和一圈矩形外轮廓,不能让刀具直接快速移到切削深度。本课把斜坡入刀、侧壁留量、G41 半径补偿和安全退刀串成一段可仿真的三轴程序,并通过刀具中心轨迹检查是否过切。
学习目标
- 根据槽宽、刀具直径和精加工余量算出刀具中心轨迹。
- 为槽和外轮廓分别规划入刀、切削、退刀及安全抬刀。
- 在 FANUC 类仿真环境中验证 G41、G40 和快速移动的安全性。
确定尺寸、余量与安全平面
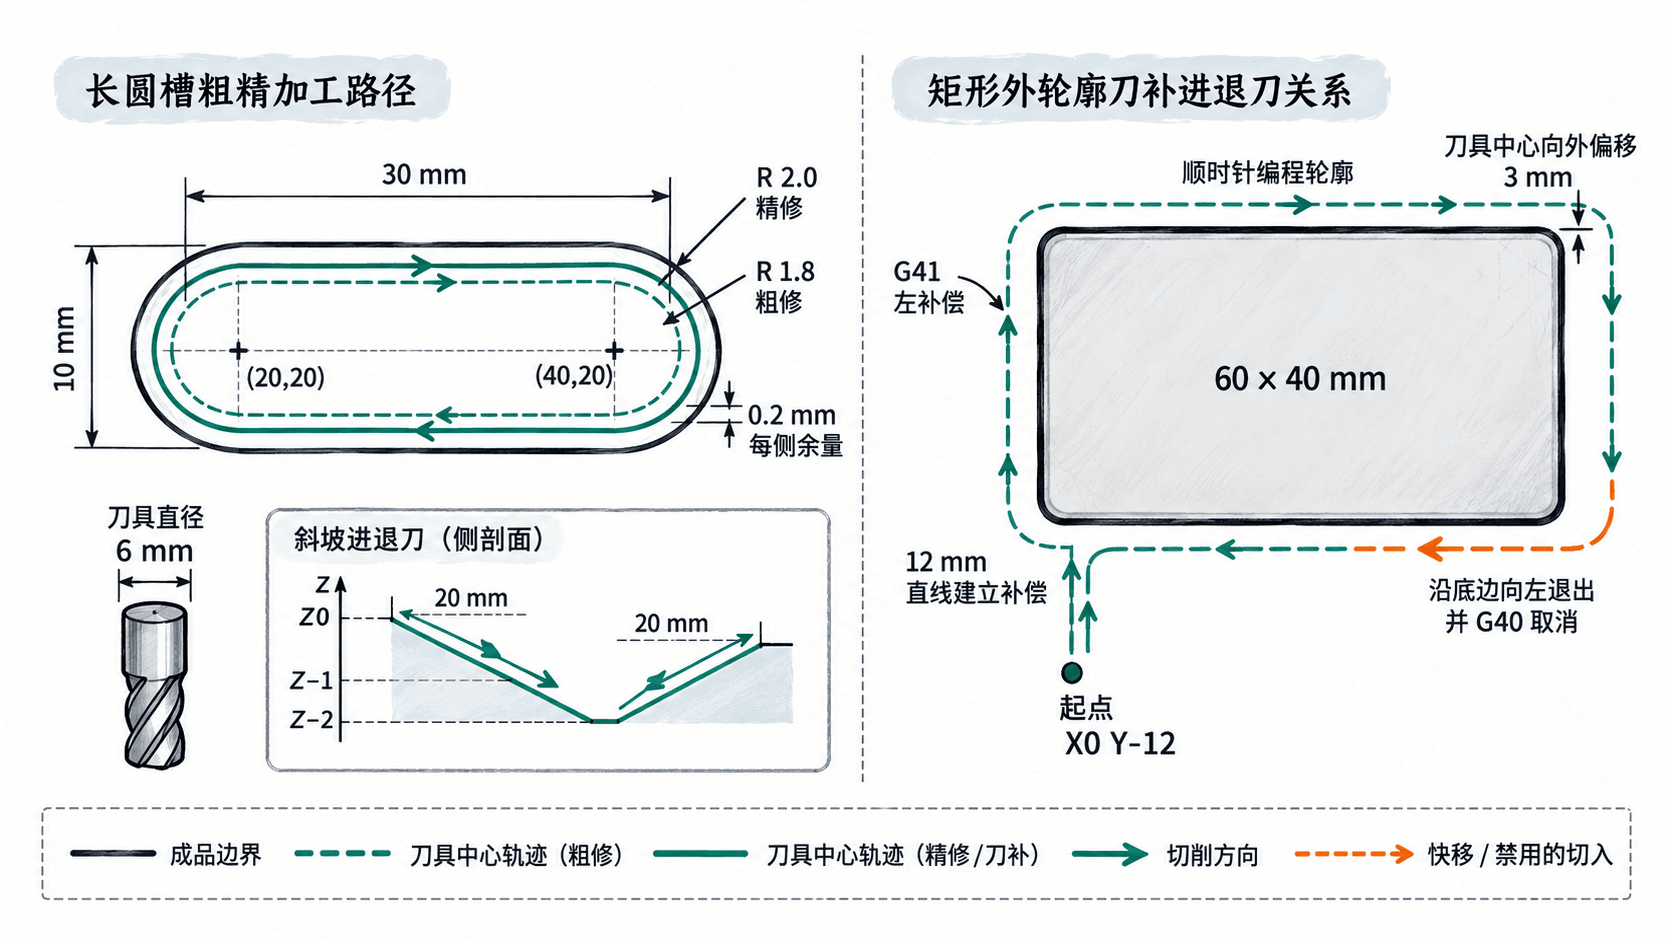
设 G54 零点位于成品外轮廓左下角的工件顶面,采用 G17 XY 平面、G90 绝对编程和毫米单位。成品矩形外轮廓为 X0~60、Y0~40;内部长圆槽两端圆心分别为 (20,20) 与 (40,20),槽宽 10 mm、总长 30 mm,槽底 Z-2.0 mm。
T01 选用允许斜坡下刀的 Ø6 mm 平底立铣刀,刀具半径为 3 mm。槽先粗加工,四周保留 0.2 mm 径向精加工余量;外轮廓假定已由前道工序粗加工至留量 0.2 mm,此处仅做 Z-2.0 mm 深度的一圈精修,不是切断零件。H01 输入实际测得的刀长补偿;D01 在本例的全半径补偿模式下输入 3.000 mm。
设切削转速 S6000、槽内斜坡进给 F180、轮廓进给 F320,单位均为 mm/min(G94)。这些是适合仿真讲解的起始参数,实切须按材料、刀具厂家限值和机床刚性重算。槽内抬刀至 Z15.0,初始及结束退至 Z30.0;两者都必须高于工件和夹具实际最高点。
为槽安排斜坡与侧壁精修
先在 X20 Y20、Z0 接触工件表面,沿 X 正向走 20 mm,同时降至 Z-1.0;再沿 X 负向走 20 mm、降至 Z-2.0。每程下降 1 mm,斜坡角约为 2.86°。这一方法要求刀具允许相应斜坡角,不能把不具备中心切削能力的刀具当作通用直钻刀。
Ø6 刀具仅沿槽中心线走刀时,切出宽度约 6 mm,槽壁两侧仍各有 2 mm 待加工。粗修边时,刀具中心围绕长圆槽两端圆心走半径 1.8 mm 的封闭轮廓,扫出的槽宽为 6+2×1.8=9.6 mm;随后将中心路径半径增至 2.0 mm,精修至 10.0 mm,单侧恰好去掉 0.2 mm。两圈使用 G40 下的显式刀具中心坐标,不能再叠加 G41/G42。
为外轮廓安排刀补建立和退刀
外轮廓按 X0 Y0 → X0 Y40 → X60 Y40 → X60 Y0 → X0 Y0 的顺时针方向走刀。以 M03 主轴顺时针转动的常见右旋立铣刀为例,这一外侧精修方向对应顺铣;成品材料始终位于编程行进方向的右侧,因此刀具中心应偏到左侧,使用 G41 D01。
在轮廓外的 X0 Y-12 以进给方式降到 Z-2.0,再沿 Y 正方向走 12 mm 建立 G41,长度大于 3 mm 刀具半径。绕轮廓一周后,先沿底边继续向 X-12 Y0 退出接触区,再用 G01 G40 走到 X-20 Y0 取消补偿,最后抬 Z。禁止在切削墙面中途开关刀补,也不能在未抬至安全高度前跨越槽和夹具执行 XY 快移。
用完整 G 代码串起两条路径
以下为 FANUC 类铣削控制器的离线仿真示例,圆弧 I/J 按相对圆弧起点的增量解释。程序使用完整半径刀补而非仅磨耗补偿;若仿真器采用直径值或其他补偿模式,应先调整 D01 的设置,不能直接上机。
%
O0604 (SLOT AND OUTER PROFILE)
G21 G17 G90 G94 G40 G49 G80
G54
T01 M06
S6000 M03
G00 G43 H01 Z30.0
M08
G00 X20.0 Y20.0
G00 Z2.0
(SLOT RAMP)
G01 Z0.0 F150.0
G01 X40.0 Z-1.0 F180.0
G01 X20.0 Z-2.0
(SLOT ROUGH LEAVE 0.2)
G01 Y18.2 F320.0
G01 X40.0
G03 X40.0 Y21.8 I0.0 J1.8
G01 X20.0
G03 X20.0 Y18.2 I0.0 J-1.8
(SLOT FINISH)
G01 X20.0 Y18.0
G01 X40.0
G03 X40.0 Y22.0 I0.0 J2.0
G01 X20.0
G03 X20.0 Y18.0 I0.0 J-2.0
G00 Z15.0
(OUTER CONTOUR G41)
G00 X0.0 Y-12.0
G01 Z-2.0 F150.0
G01 G41 D01 X0.0 Y0.0 F320.0
G01 X0.0 Y40.0
G01 X60.0 Y40.0
G01 X60.0 Y0.0
G01 X0.0 Y0.0
G01 X-12.0 Y0.0
G01 G40 X-20.0 Y0.0
G00 Z30.0
M09
M05
M30
%
预期结果:刀具先在长圆槽中心做两程斜坡,再依次扫过留量 0.2 mm 的粗修边路径和成品槽壁;抬至 Z15.0 后才快速移向外轮廓。外轮廓的刀具中心位于成品轮廓外侧约 3 mm,最后在工件外取消 G41,Z30.0 退刀并结束程序。实际显示的路径会随仿真器的刀补算法有所区别。
核对尺寸、刀补与碰撞边界
先在仿真中开启刀具扫掠实体或材料去除显示,再逐段观察进退刀。长圆槽成品边界应为 X15~45、Y15~25,底面为 Z-2.0;外轮廓目标尺寸为 60×40 mm。注意:槽内第一圈粗修的边界应距成品轮廓约 0.2 mm,而不是直接达到尺寸。
依次检查三种高风险情况:如果 G41 后刀具钻入矩形内部,先核对走刀方向与 D01 半径取值;如果圆弧报警,核对 G17、I/J 增量方式和圆弧端点;如果从槽到外轮廓的快移会擦到虎钳或压板,提升 Z15.0 安全平面并重新验证所有夹具顶高。实机执行前,还须执行图形校验、空运行、单段和低倍率首件试切;仿真通过不能替代现场安全检查。